






Usinage CNC à tolérance serrée: Comment nous avons tenu ±0.01mm on an Automotive Sensor Housing
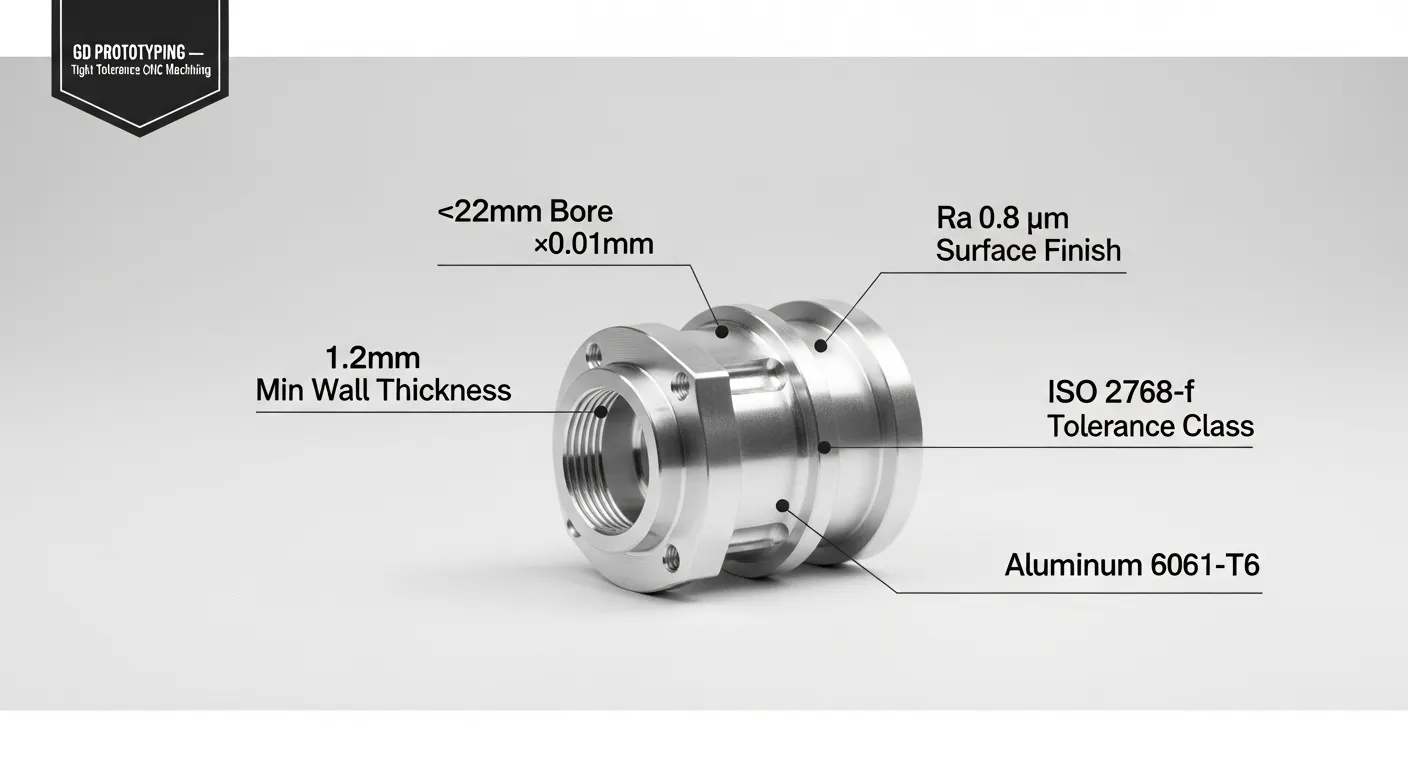
A European automotive supplier needed 150 aluminum sensor housings with wall thicknesses of 1.2mm and bore tolerances of ±0.01mm. We machined them from Aluminum 6061-T6 using 5-axis CNC milling on a DMG Mori DMU 65 monoBLOCK. Final inspection showed a 99.3% first-pass yield. Parts shipped in 12 working days, 2 days ahead of schedule.
Introduction
Le client nous a envoyé un dessin 2D que la plupart des ateliers ont refusé.
Il montrait un boîtier de capteur en aluminium, 87mm x 54mm x 32mm, with a central bore tolerance of ±0.01mm and wall sections as thin as 1.2mm. La pièce est directement connectée à un module de contrôle d’injection de carburant dans un moteur essence de nouvelle génération. Dimensional drift of even 15 microns would cause seal failure under operating pressure of 180 bar.
Deux fournisseurs précédents ont échoué à l’inspection qualité. Nous avons accepté le poste, ran a full DFM review in 48 hours, et livré à temps. Voici exactement comment nous avons procédé, Étape par étape.
C’est un véritable exemple de ce à quoi ressemble un service d’usinage CNC à tolérance stricte en environnement de production — pas une fiche technique, mais un projet réel.
Aperçu du projet
The client is a Tier 2 automotive supplier based in Central Europe. Ils produisent des sous-ensembles de capteurs pour les motorisations essence et hybrides. Leur client OEM exigeait la conformité dimensionnelle selon la norme ISO 2768-f (fin) avec GD supplémentaire&T appelle le trou et la face d’accouplement.
Exigences clés du projet:
- 150 units for functional validation and pre-production testing
- Zéro défaut visible sur la surface extérieure anodisée
- CMM report for every batch of 25 parts
- All parts must fit a proprietary test fixture within 0.015mm positional tolerance
L’application nécessitait un service d’usinage CNC à tolérance serrée, sans marge de variation. Une pièce rejetée pourrait retarder les essais au banc moteur de deux semaines, costing the client an estimated €35,000 in project delay.
Spécifications techniques
| Paramètre | Détails |
|---|---|
| Matériel | Aluminium 6061-T6 |
| Dimensions globales | 87mm x 54mm x 32mm |
| Diamètre central du forage | Ø22.000mm (+0.010 / -0.000) |
| Épaisseur des parois (minimum) | 1.2mm |
| Classe de tolérance | ISO 2768-f |
| Tolérance critique au forage | ±0.01mm |
| Finition de surface | Ra 0,8 μm (Calibre), Ra 1,6 μm (externe) |
| Traitement de surface | Anodise dure de type II, 15 μm ±2 μm |
| Quantité | 150 unités |
| Delai | 14 working days (livré en 12) |
| Processus primaire | Fraisage CNC 5 axes Tournage CNC |
| Machine utilisée | DMG Mori DMU 65 monoBLOCK |
| Méthode d’inspection | Zeiss CONTURA G2 CMM |
Processus d’usinage
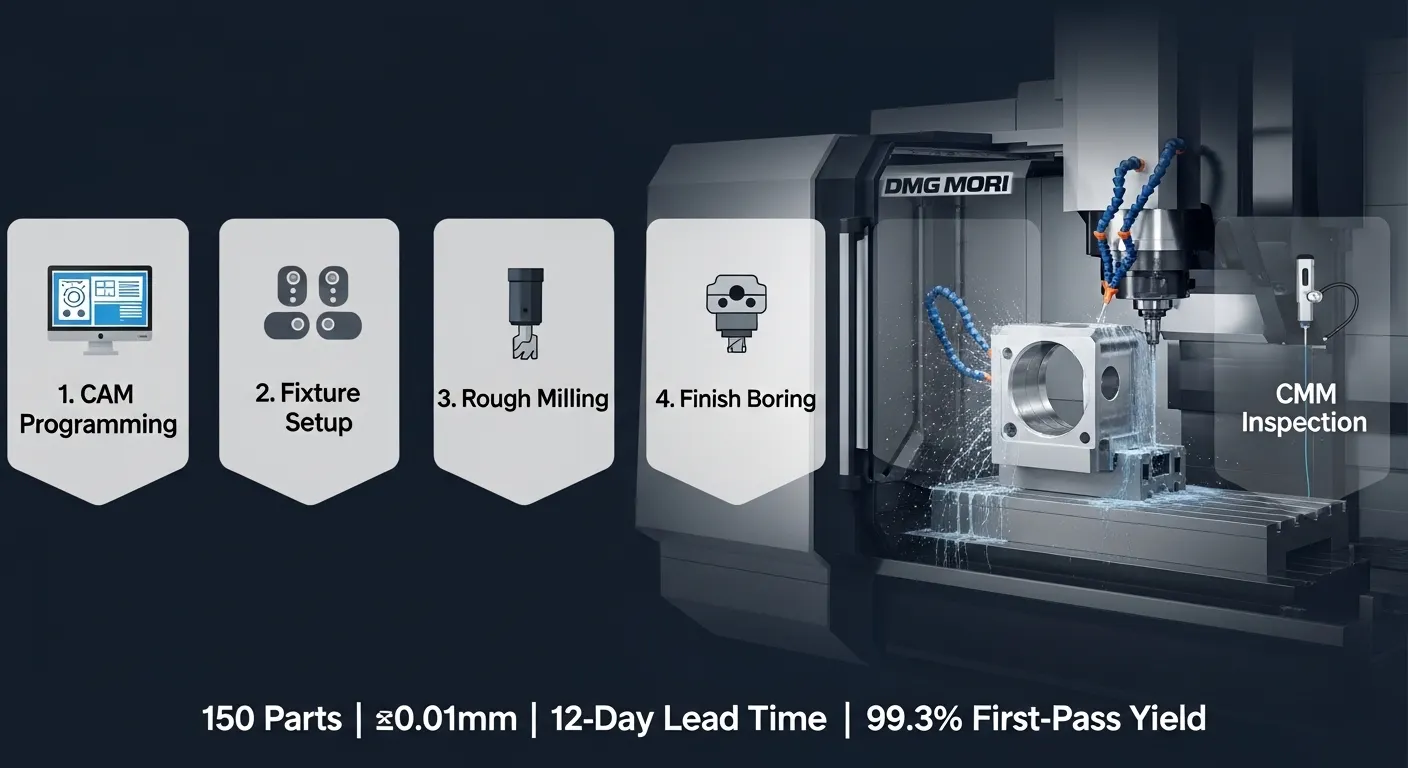
Nous avons divisé le travail en six étapes définies. Chaque niveau avait un point de contrôle réussi/échec avant d’avancer.
Étape 1: Programmation et simulation en CAM
Our CAM engineer used Mastercam 2025 to build the toolpath. Nous avons réalisé une simulation complète de retrait de matériaux pour identifier les zones à risque de collision autour des sections murales de 1,2 mm. Le dépassement de l’outil était maintenu sous un rapport de diamètre de 3x sur toute la longueur pour minimiser les vibrations.
Étape 2: Conception et tenue des équipements
Nous avons conçu un luminaire souple sur mesure qui serre la pièce à la base, laissant les murs fins sans support sur le côté. This reduced clamping-induced deflection to under 4 microns, vérifié avec un indicateur de cadran lors de la configuration.
Étape 3: Fraisage brut
We removed 78% of the stock volume in the roughing pass using a 16mm carbide end mill at 8,000 RPM et 2,800mm/min feed rate. Nous avons laissé du crosse de 0,35 mm sur toutes les faces critiques pour la passe finale.
Étape 4: Semi-finition et stabilisation thermique
Après le rugueux, each part was left on the fixture for 20 minutes to release internal stress and return to ambient temperature. Cette étape n’est pas optionnelle pour l’aluminium 6061-T6. Sans lui, thermal expansion during roughing can shift the bore center by up to 8 microns, which eats into the ±0.01mm budget immediately.
Étape 5: Fraisage et alésage de finition
Nous avons utilisé une fraise à billes en carbure revêtu de 6 mm pour la finition de la cavité et une tête d’alésage de précision pour l’alésage Ø22 mm. La tête d’alésage était ajustée par incréments de 2 microns. Final bore diameter was measured with a Mahr bore gauge every 10 parts and corrected as needed.
Étape 6: Débavure et inspection pré-anodise
Chaque partie était ébavue à la main sous grossissement, then measured at 14 critical dimensions before going to the anodize tank.
Défis et solutions
Défi 1: Déformation de paroi mince lors de la finition
Les murs de 1,2 mm encadrant le forage central se déviaient sous la pression de coupe. On the first trial run of 5 parts, three showed bore diameter measurements 0.018mm over the upper tolerance limit. Le mur se pliait pour s’éloigner de l’outil pendant l’alésage de finition, Laissant plus de matière derrière elle que prévu.
Tentative ratée: We tried reducing the cutting depth to 0.05mm per pass. Cela a légèrement réduit la déviation mais n’a pas résolu le problème, and extended cycle time by 22%.
Solution: Nous avons changé la stratégie d’entrée de l’outil pour une approche d’interpolation par alésage hélicoïdal au lieu d’une plongée directe. Le trajet hélicoïdal distribue la force radiale en continu autour de la paroi du forage, Réduction de la déviation en point unique. Nous avons également ajouté un support secondaire à l’intérieur du luminaire pour soutenir le mur fin lors du passage de finition du forage. Après ce changement, all 145 remaining parts passed bore inspection on the first measurement.
Défi 2: Couche d’anodise affectant le diamètre final du forage
Type II anodize adds 15 μm to 20 μm per side. Our bore tolerance was ±0.01mm, which is only 10 microns total. Si l’anodisation pénètre le trou de manière inégale, La pièce ne passe pas le test d’ajustement du luminaire.
Solution: We pre-machined the bore 18 μm undersize and masked the bore ID before anodizing. Après anodisation, nous avons réalésé terminé l’ID à la dimension finale. This two-step bore process added 4 minutes per part but gave us full control over final bore size independent of anodize thickness variation.
Défi 3: Dérive thermique sur les longues courses
La température de la broche de la machine augmente de 2 °C à 4 °C pendant la production continue. Pour 6061-T6, this causes a linear expansion of roughly 13.1 μm per meter per °C. Sur un alésage de 22 mm, C’est petit mais traçable.
Solution: We ran a 30-minute spindle warm-up before the first part and established mandatory CMM re-checks every 25 parts to catch any thermal drift pattern early. We also programmed tool length compensation updates every 10 parts based on in-process probe data.
Contrôle qualité
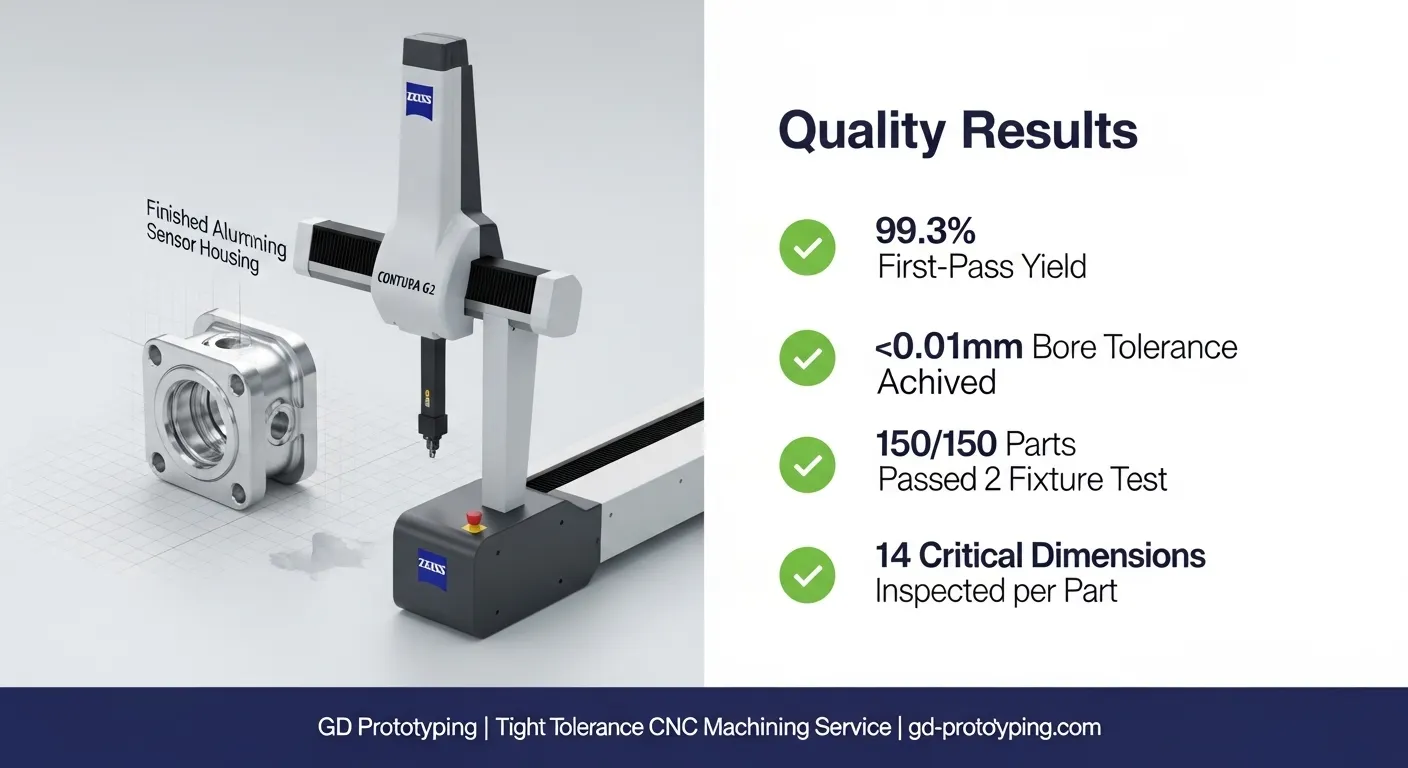
Every batch of 25 parts went to our Zeiss CONTURA G2 CMM for full dimensional reporting. The CMM program checked 14 dimensions per part, y compris:
- Diamètre central du forage (Ø22.000mm ±0.01mm)
- Cylindricité du canon (max 0.005mm)
- Surface de reproduction (max 0.01mm)
- True position of 4 M4 threaded holes (±0.05mm)
- Wall thickness at 3 cross-sections (min 1,2mm)
We also performed a 100% visual inspection for surface defects, anodize uniformity, et intégrité du filetage. Calibres de filetage (Vas-y/Non-Va, M4 x 0.7) étaient utilisés sur tous les trous filetés.
Les données finales du CMM ont été compilées en FAI (Inspection du premier article) rapport livré avec la cargaison. Vous pouvez en savoir plus sur les normes d’inspection de GD Prototying sur notre sitePage des services d’usinage CNC.
Résultats
| Métrique | Cible | Accompli |
|---|---|---|
| Délai de livraison | 14 working days | 12 jours ouvrés |
| Rendement au premier passage | >95% | 99.3% (149/150 parts) |
| Conformité au diamètre du diamètre de l’alésage | 100% within ±0.01mm | 100% |
| Épaisseur d’anodise | 15 μm ±2 μm | 14.8 μm avg |
| Test d’ajustement du dispositif client | Pass all 150 | 150/150 passed |
| Pièces rejetées | <5 | 1 (Rayure cosmétique, Refait) |
The client's engineering team confirmed that all 150 parts passed their engine test fixture on the first installation attempt. This was the first time their pre-production batch passed without rework since the project started 18 months earlier.
Pour des résultats plus concrets comme celui-ci, parcourez notre bibliothèque complète deÉtudes de cas pour l’usinage CNC.
Pourquoi l’usinage CNC était le bon choix
Le client a d’abord exploré deux alternatives avant de choisir l’usinage CNC.
Casting d’investissement a été écarté à cette quantité. Tooling cost for a die cast mold starts at $8,000 to $15,000, and lead time for tooling alone is 4 to 6 weeks. For 150 validation parts, Cela n’a pas de sens économiquement. Casting also can't guarantee ±0.01mm bore tolerance without secondary machining anyway.
Impression 3D métallique (DMLS) a été envisagé pour sa flexibilité géométrique. Mais les pièces DMLS de l’AlSi10Mg ne correspondent pas aux propriétés mécaniques du 6061-T6 forgé, En particulier la résistance à la fatigue sous pression cyclique. DMLS also produces Ra 8 to 15 μm surfaces out of the machine, requiring heavy post-machining to reach Ra 0.8 μm on the bore.
L’usinage CNC a gagné parce que:
- Il fonctionne directement avec le 6061-T6 forgé, qui répond aux spécifications du matériau du fabricant
- It achieves ±0.01mm tolerance without secondary operations (lorsque le parcours d’outil et la fixation sont correctement conçus)
- It's cost-effective at 50 to 500 parts with no tooling investment
- Lead time is 10 to 15 days versus 6 to 10 weeks for cast alternatives
Pour la validation précise des pièces à faible volume, Le service d’usinage CNC à tolérance stricte est le chemin le plus direct entre le CAD et les pièces certifiées. GD Prototying propose égalementTournage CNC pour les composantes tournées etFraisage CNC 5 axes pour des géométries complexes nécessitant des tolérances serrées sur plusieurs faces simultanément.
FAQ
Qu’est-ce que l’usinage CNC à tolérance stricte?
L’usinage CNC à tolérance stricte consiste à usiner des pièces avec des précisions dimensionnelles plus précises que la norme ISO 2768 m (Douleur moyenne). Pratiquement, this means holding tolerances of ±0.01 mm à ±0.05mm. Cela nécessite un fixage précis, Gestion thermique, Optimisation du chemin de l’outil, et l’inspection du CMM pour vérifier les dimensions. L’usinage standard peut généralement tenir ±0,1 mm à ±0,2 mm.
Quels matériaux sont les meilleurs pour l’usinage CNC à tolérance serrée?
L’aluminium 6061-T6 est l’un des alliages les plus usinables et répond bien aux travaux à tolérance serrée lorsque la dilatation thermique est gérée. Acier inoxydable 316L, Ti-6Al-4V en titane, et les plastiques d’ingénierie comme le PEEK sont également courants. Le choix du matériau influence la dilatation thermique, Taux d’usure des outils, et une finition de surface réalisable. Chaque matériau a besoin de ses propres vitesses, Flux, et stratégie d’outillages.
Comment l’anodise affecte-t-elle les tolérances strictes sur l’aluminium?
Type II anodize adds 15 μm to 20 μm per surface. For bores with ±0.01mm tolerance, Cela compte beaucoup. La solution consiste à pré-usiner l’alésage en sous-dimensionnement selon l’accumulation d’anodise attendue, puis réalésage après anodise. Alternativement, masquer l’alésage critique avant anodise. Vérifiez toujours l’épaisseur de l’anodise avec votre fournisseur avant de finaliser les dimensions du dessin.
Quelle est l’épaisseur minimale de paroi pour les pièces CNC en aluminium à tolérance serrée?
Pour l’aluminium 6061-T6, we routinely machine walls down to 0.8mm to 1.0mm on prototype runs. For production quantities above 50 parts, Nous recommandons un minimum de 1,2 mm pour les murs adjacents à des alésages à tolérance serrée. Les parois plus fines fléchissent sous la pression de coupe, which makes holding ±0.01mm tolerances difficult without specialized fixturing. NotreÉtudes de cas pour l’usinage CNC montrer d’autres exemples de travail de précision sur parois minces.
Combien de temps prend l’usinage CNC à tolérance serrée?
Pour des pièces comme le boîtier du capteur dans cette étude de cas (87mm x 54mm x 32mm, 150 unités), expect 10 to 14 working days from drawing approval to shipment. More complex geometries or harder materials like titanium can extend this to 15 to 20 days. Rush jobs with simplified geometry are sometimes achievable in 5 to 7 days. Contactez GD Prototypage pour obtenir un calendrier spécifique au projet et un devis.
Conclusion
L’usinage CNC à tolérance stricte ne consiste pas seulement à acheter une machine précise. Il s’agit d’ingénier chaque étape: Fixation, Gestion thermique, Parcours d’outil, Mesure en cours de processus, et inspection post-processus. Sur ce projet de logement de capteurs automobiles, we held ±0.01mm bore tolerance across 150 aluminum parts and delivered 2 days early. Ce résultat est né de la discipline des procédés, Pas de la chance.
Si votre prochain projet a des murs fins, Arêtes serrées, ou exigences d’ajustement critique, Nous aimerions revoir vos dessins. GD Prototyping supports projects from single prototypes to production runs of 1,000+ parts, avec l’usinage CNC 5 axes, Tournage CNC, et une inspection complète du CMM en interne.
Demandez dès aujourd’hui un devis gratuit pour votre pièce CNC à tolérance stricte.
