






Étude de cas de l’usinage CNC de précision pour pièces médicales
TL;DR
Nous avons usiné 120 titane Grade 5 (Ti-6Al-4V) Boîtiers d’implants chirurgicaux pour un client européen de dispositifs médicaux. Pièces requises ±0.0Tolérances de 1 mm, Ra 0,4 μm finition de surface, et un délai de 14 jours. Nous avons résolu un problème de déformation à paroi fine lors de la deuxième tentative et obtenu un taux de réussite de 99,2 % au premier article — dans les délais.
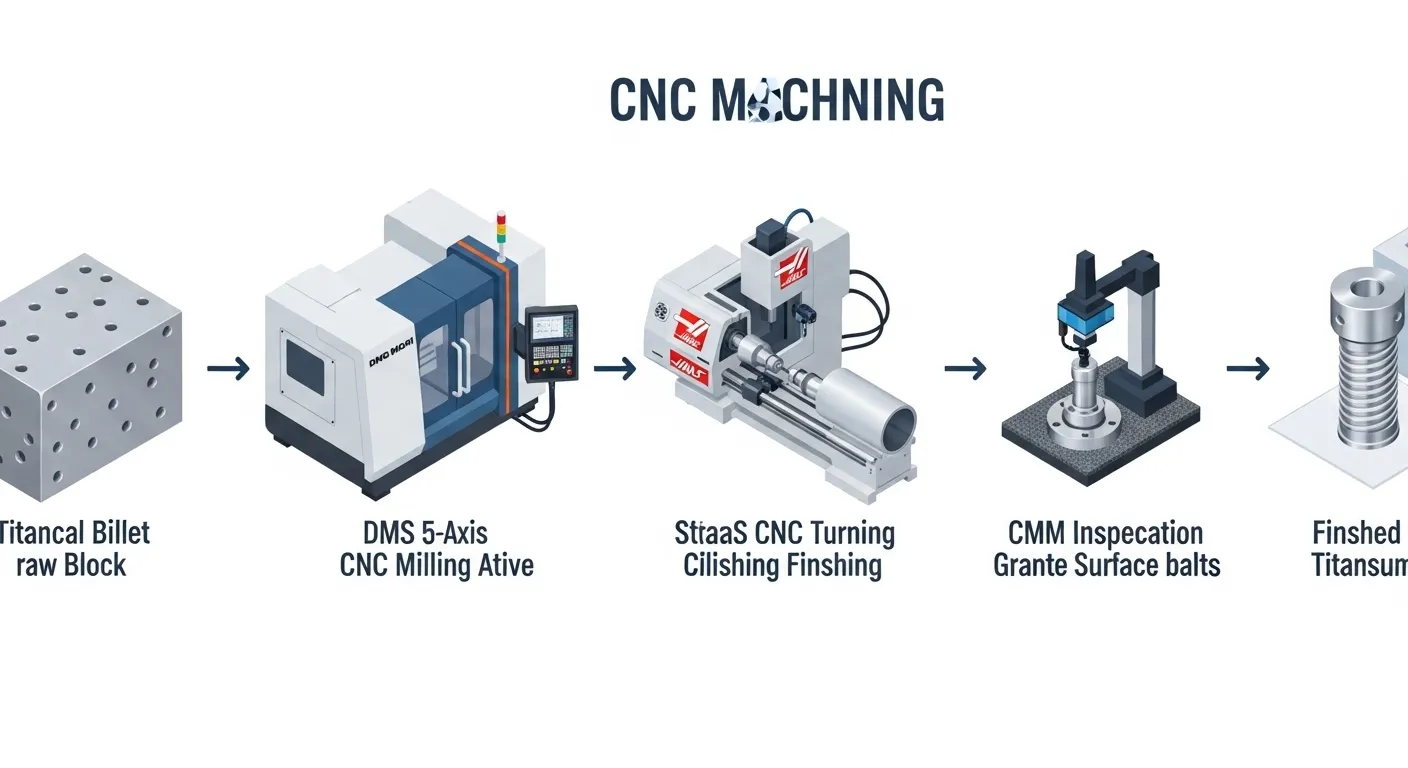
Introduction
Une entreprise européenne de dispositifs orthopédiques nous a contactés avec une pièce déjà défectueuse dans deux autres magasins.
Le composant était un boîtier d’implant spinal en titane avec des caractéristiques de réseau interne, 0Murs de 0,8 mm, et une tolérance d’alésage de ±0.01mm. Un seul atelier ne pouvait pas tenir le canon. L’autre a essayé l’EDM comme solution de contournement — la finition de surface était trop rugueuse pour la conformité de niveau implant.
Ils avaient besoin de 120 pièces en 14 jours, prêt pour la soumission d’essais cliniques selon les normes ISO 13485 et ISO 10993.
Nous avons dit oui. Voici exactement comment nous avons procédé — et où nous avons failli nous tromper.
Aperçu du projet
Le client était le R&Division D d’un OEM orthopédique allemand (non nommé pour des raisons de confidentialité). Ils développaient un implant de fusion lombaire de nouvelle génération pour la chirurgie mini-invasive.
La pièce — une coque d’implant — devait:
- S’insérer dans un système de livraison de canules de 12 mm
- Interface avec une vis en os en titane à une extrémité (Filetage M3, ±0.0Pas de 1 mm)
- Réussir les tests de biocompatibilité selon la norme ISO 10993
- Accepter un revêtement PVD après usinage sans changement dimensionnel
Ce n’était pas une course prototype. Ces parties allaient directement dans un essai clinique, Donc, la ferraille n’était pas seulement une question de coût — c’était un risque pour le programme.
Nous avons géré ce projet grâce à notreService d’usinage CNC, grâce à notre centre de fraisage 5 axes et notre ligne de tournage CNC.
Spécifications techniques
| Paramètre | Détail |
|---|---|
| Matériel | Titan Grade 5 (Ti-6Al-4V ELI) |
| Nom de la pièce | Coquille de logement de l’implant vertébral |
| Dimensions globales | 38 mm x 11,5 mm x 10 mm |
| Épaisseur des parois (min) | 00,8 mm |
| Diamètre du forage | 6.00mm (+0.00 / -0.01mm) |
| Fil conducteur | M3 x 0,5, Classe 6H |
| Finition de surface | Ra 0,4 μm (Âme polie), Ra 1,6 μm (externe) |
| Quantité | 120 parties |
| Delai | 14 jours calendaires |
| Procédé CNC | Fraisage CNC 5 axes |
| Machines utilisées | DMG Mori DMU 50 (5 axes), Haas ST-10 (tournant) |
| Post-traitement | Préparation du revêtement PVD par électropolissage |
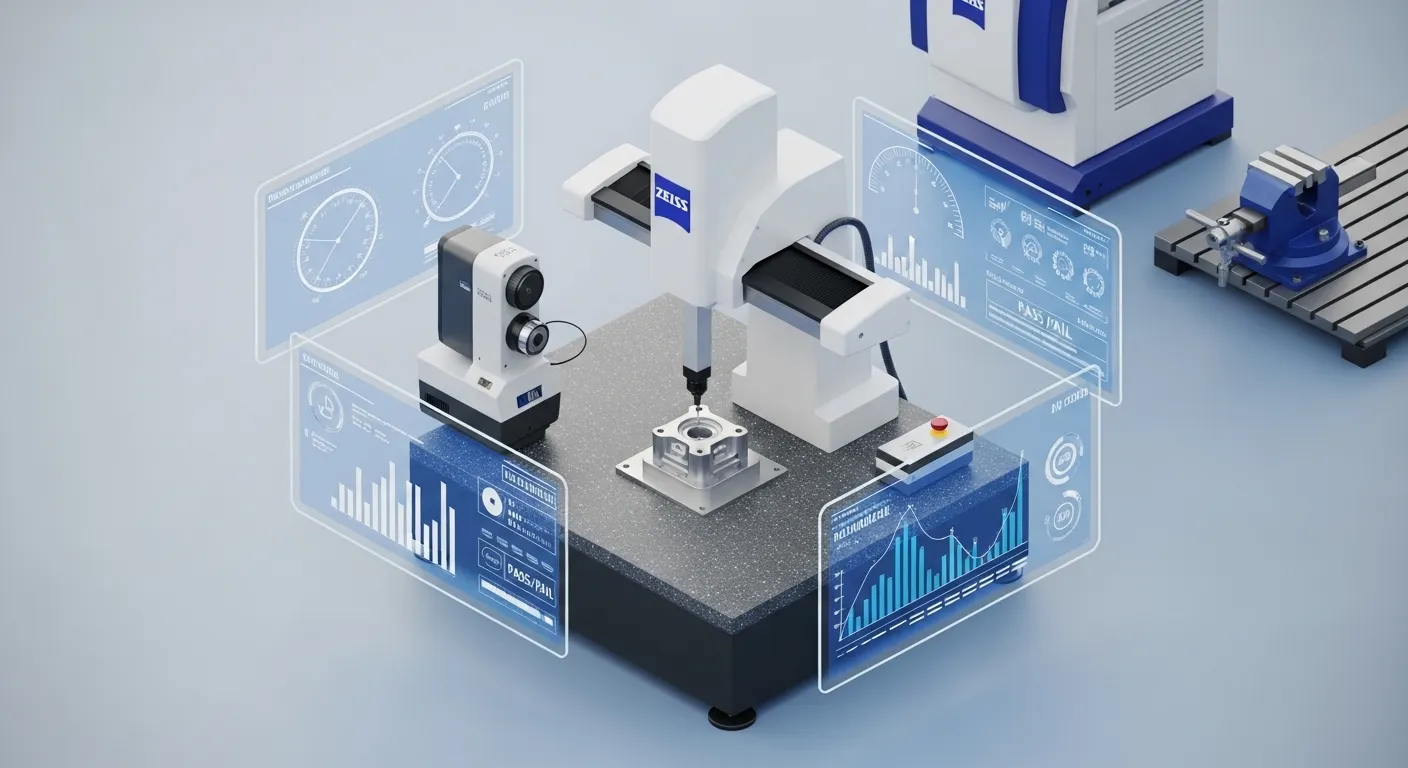
| Méthode d’inspection | Zeiss CMM, Profilomètre de surface |
Processus d’usinage
Nous avons divisé le travail en cinq étapes. Chaque étape avait une porte de qualité avant le début du suivant.
Étape 1 — Programmation CAM (Jour 1)
Notre ingénieur en FAO a utilisé Mastercam 2026 pour programmer les trajectoires d’outils sur 5 axes. Nous avons utilisé le fraisage trochoïdal pour les poches de titane afin de réduire l’accumulation de chaleur — la faible conductivité thermique du titane retient la chaleur au tranchant, ce qui accélère l’usure de l’outil et peut déformer les caractéristiques de tolérance serrée.
Étape 2 — Usinage brut (Jours 2 à 4)
Nous avons commencé avec une fraise en carbure de Ø10 mm à une vitesse de coupe de 60 m/min, 0.0Charge de copeaux de 4 mm par dent. Nous avons laissé du matériel de 0,3 mm sur tous les murs pour la finition. Le liquide de refroidissement était un broche traversant haute pression (80 bars) pour rincer les copeaux et refroidir la zone coupée.
Étape 3 — Demi-arrivée et arrivée (Jours 4 à 7)
Nous sommes passés à un Ø4mm, Fraise en carbure solide à 4 rainures pour l’alésage et les caractéristiques internes. Le dernier passage du forage utilisait une barre de forage de précision sur le Haas ST-10 pour atteindre le ±0.0Spécification 1 mm. La finition murale utilisait une fraise à billes de 3 rainures de Ø2 mm sur un chemin d’outil de fraisage en spirale vers le bas.
Étape 4 — Filetage et opérations secondaires (Jours 7–9)
Les filetages M3 étaient coupés par un cycle de taraudage rigide à 400 tr/min. Calibres de filetage (Vas-y/Non-Va, Classe 6H) vérifié chaque dixième partie pendant la série.
Étape 5 — Préparation à l’électropolissage et transfert de parties (Jours 10–12)
Les pièces ont été dégraissées, Inspecté, et confié à l’équipe de traitement de surface. Après l’électropolissage, pièces retournées pour une dernière vérification CMM avant l’emballage.
Défis et solutions
C’est là que le travail est devenu vraiment difficile.
Défi 1 — Déformation de paroi mince lors de l’ébauche
Les parois de 0,8 mm se déviaient lors du débauchement. Notre première tentative utilisait un fraisage à montée conventionnel en poche — approche standard. Après les 8 premières parties, Le CMM a montré que le mur se courbait vers l’extérieur de 0.06 mm sur le long cadran. C’est six fois la tolérance.
Ce que nous avons essayé en premier (Et ça a échoué): Nous avons réduit la profondeur de coupe à 0.0DOC axial de 5 mm. Le mur a quand même dévié car la pièce vibrait dans le luminaire, pas seulement se plier sous la charge de coupe.
Ce qui a vraiment fonctionné: Nous avons refixé les pièces avec une mâchoire d’étau à profil bas personnalisée qui soutenait le mur par l’arrière lors du passage entasqué. Nous avons également modifié le parcours d’outil, passant d’un passage de poche conventionnel à un passage de contour à grande vitesse avec 45 % de dépassement. Déviation du mur tombée à 0.008mm — dans les spécifications. Cela nous a coûté une journée entière, Mais cela a sauvé la fournée.
Défi 2 — Dérive du diamètre du forage à travers la piste
Par la partie 40, Nos mesures de l’alésage ont commencé à dériver — de 6.000mm vers 5,997 mm. C’est en dehors de la -0.0Limite de 1 mm. La cause était une expansion thermique dans la barre d’alésage lorsque la broche fonctionnait en continu.
Solution: Nous avons mis en place un protocole d’échauffement de la broche de 15 minutes au début de chaque session et ajouté un décalage de compensation en milieu de course de 0.002 mm dans la barre d’alésage après chaque 20 parties. Nous avons également re-mesuré la norme de référence toutes les 30 minutes. Après cet ajustement, tous les alésages restants mesuraient entre 5,999 mm et 6 mm.000mm.
Défi 3 — Finition de surface en dessous des spécifications du canon
Après la fin du premier passage, l’alésage mesurait Ra 0,7 μm — au-dessus de la limite requise de 0,4 μm. La spécification de surface du client était guidée par des directives de biocompatibilité de l’implant (ISO 10993-1 Critères de préparation de surface).
Solution: Nous avons ajouté une opération d’alamage à un seul passage avec un alésoir à pointe PCD à 80 tr/min et l’huile de coupe. Le résultat fut Ra 0,31 μm — parfaitement dans les spécifications et cohérent sur les 120 parties.
Contrôle qualité
Chaque pièce a subi un processus d’inspection en trois étapes à l’aide d’un CMM Zeiss Contura avec une incertitude de mesure de 3 μm.
Points d’inspection par pièce:
- Diamètre du canon (±0.01mm) — inspection à 100 %
- Épaisseur de paroi en 4 positions (Minimum 0,78mm acceptable) — inspection à 100 %
- Contrôle de l’écartement du filetage (Classe 6H Go/No-Go) — inspection à 100 %
- Rugosité de surface via profilomètre Mitutoyo SJ-210 — échantillon de 20 %, Les 10 premières parties à 100 %
- Longueur et largeur totales — inspection à 100 %
Nous avons également documenté un rapport d’inspection du premier article (JUSTE) pour la soumission réglementaire du client, y compris les données de mesure, Réglages de la machine, Certains matériaux, et la déconnexion de l’opérateur.
La traçabilité des matériaux était assurée grâce au titane (Certificat de moulin, Numéro de lot de chauffage) jusqu’à la partie finale. Cela est requis pour les dossiers de dispositifs médicaux selon la FDA 21 CFR Part 820 et la loi européenne MDR 2017/745.
Vous pouvez voir d’autres exemples de notre travail de précision soutenu par l’inspection dans notreBoîtiers prototypes d’usinage CNC.
Résultats
Les chiffres racontaient toute l’histoire:
- Livraison: 120 pièces livrées le jour 13 — 1 jour en avance sur le calendrier
- Taux de réussite au premier article: 99.2% (119 sur 120 parties entièrement conformes; Une partie présentait une marque de surface cosmétique, non dimensionnel)
- Conformité à la tolérance d’alésage: 100 % des pièces dans ±0.01mm
- Finition de surface (Calibre): Ra moyen 0,31 μm sur tous les échantillons mesurés
- Acceptation du fil: Passe à 100 % sur la mesure Go/No-Go
- Résultat client: Les pièces ont passé l’inspection entrante et sont entrées dans la sortie du lot d’essais cliniques dans les délais prévus
L’ingénieur qualité du client a noté que c’était la première fois qu’un boîtier en titane usiné passait leur contrôle CMM entrant sans un seul rapport de déviation en trois cycles de prototype.
Pourquoi l’usinage CNC a-t-il été utilisé
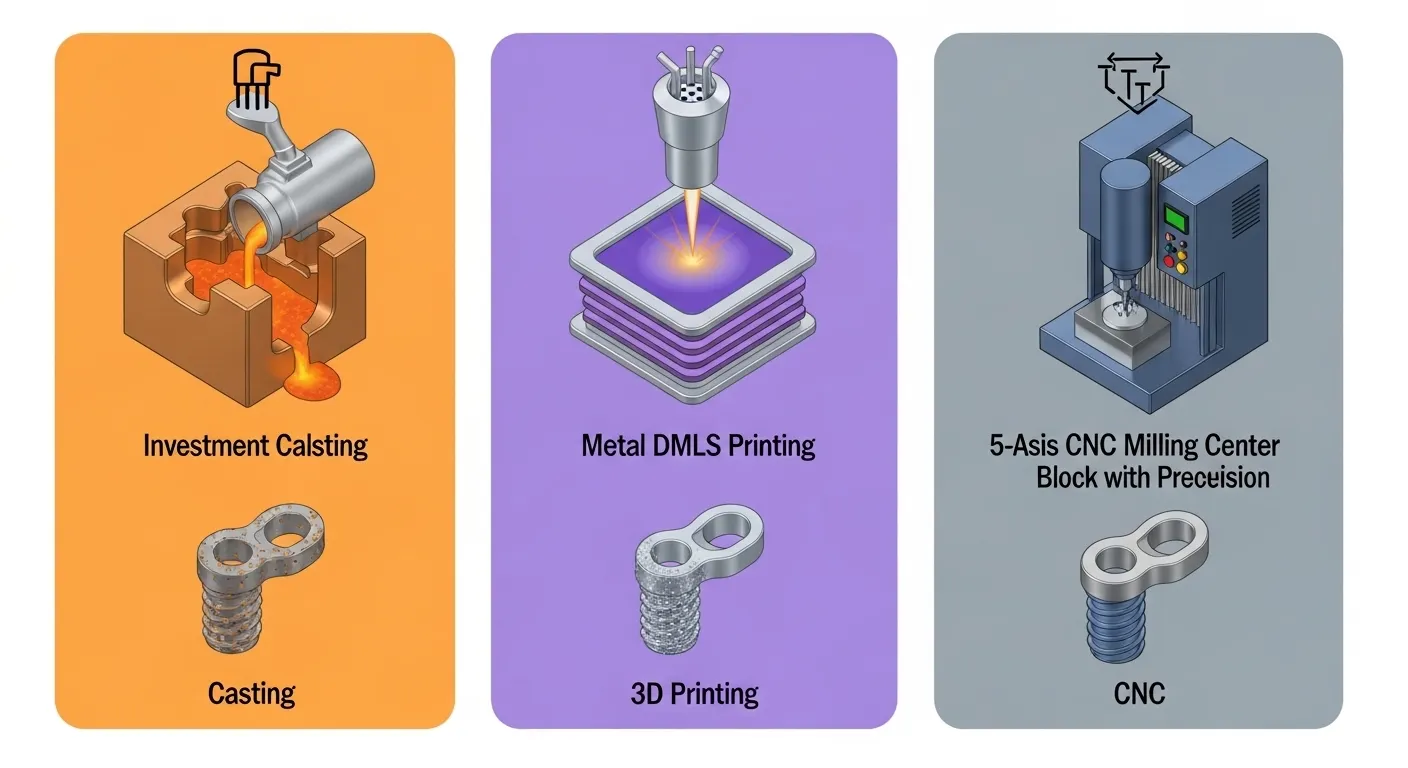
Le client a initialement évalué trois processus: Distribution d’investissement, Impression 3D métallique (DMLS), et usinage CNC.
| Facteur | Casting à investissement | DMLS (Impression 3D métallique) | Usinage CNC |
|---|---|---|---|
| Tolérance au canon (±0.01mm) | Ce n’est pas réalisable sans post-usinage | Nécessite un post-usinage | Direct |
| Surface de finition Ra 0,4 μm | Impossible à réaliser | Ra 4–12 μm typique | Réalisable |
| Délai d’exécution (14 jours) | 4 à 6 semaines pour l’outillage | 7 à 10 jours mais après la fin ajoute du temps | 14 jours |
| Matériel (Ti-6Al-4V ELI) | Disponibilité limitée de la qualité ELI | Soutenu | Certificat complet disponible |
| Traçabilité réglementaire | Complexe | Complexe | Standard |
L’usinage CNC était le seul procédé capable d’atteindre directement la tolérance de l’alésage et la finition de surface, sans opérations secondaires, cela ajouterait un risque à un calendrier déjà serré. Pour les pièces médicales où la précision dimensionnelle affecte la sécurité du patient, Ce compromis compte plus que le coût unitaire.
Pour les projets qui combinent la géométrie complexe avec des tolérances strictes, notreFraisage CNC 5 axes livre là où le moulage et l’impression ne peuvent pas.
Usinage CNC de précision pour pièces médicales: FAQ
Q1: Quelles tolérances pouvez-vous respecter pour les pièces médicales usinées CNC?
Nous avons régulièrement ±0.01 mm sur les alésages et les ajustements critiques pour les composants de qualité implantée. Pour des caractéristiques moins critiques, Notre standard est ±0.05mm. La bonne tolérance dépend de la fonction et du matériau — nous examinerons votre dessin et confirmerons ce qui est réalisable avant le devis.
Q2: Quels matériaux de qualité médicale utilisez-vous?
Nous usinons du titane grade 5 (Ti-6Al-4V ELI), Titan Grade 23, Acier inoxydable 316L, REGARDER, et Aluminum 6061-T6. Tous les matériaux sont accompagnés de certifications de moulins et d’une documentation complète de traçabilité pour les soumissions de dispositifs médicaux.
Q3: Pouvez-vous produire des pièces pour les essais cliniques?
Oui. Nous soutenons les lots d’essais cliniques avec des rapports d’inspection des premiers articles (JUSTE), Données de dimension complète, Traçabilité des matériaux, et des dossiers de documentation alignés sur les exigences ISO 13485. Nous traitons les lots cliniques avec la même rigueur que la production.
Q4: Comment prévenir la déformation du titane lors de l’usinage?
Nous utilisons des trajets d’outils trochoïdaux, Liquide de refroidissement traversant la broche à haute pression, Équipement sur mesure pour sections à murs fins, et des charges de puces conservatrices. Pour les pièces d’une épaisseur de paroi inférieure à 1 mm, Nous faisons toujours une confirmation de la première pièce avant le total du lot.
Q5: Quelle est la quantité minimale de commande pour des pièces CNC médicales de précision?
Nous pouvons faire tourner des prototypes isolés jusqu’à des volumes de production. Pour ce type de logement médical, 10 à 25 pièces constituent un lot de prototypes courant. Nous évoluons à 500 pièces pour des séries de validation en pré-production.
Conclusion
L’usinage CNC médical ne concerne pas seulement les machines. Il s’agit de la discipline du processus qui les entoure — l’incontournabilité, Stratégie de parcours d’outil, Mesure en cours de processus, et compensation thermique.
Ce projet d’implant vertébral a fonctionné parce que nous avions prévu l’échec avant qu’il n’arrive. Nous avons testé les fixations sur des matériaux de récupération avant de toucher au stock clinique. Nous avons intégré des cycles de compensation dans l’opération de forage. Nous avons appliqué la finition de surface à Ra 0,31 μm au lieu de nous arrêter à la limite de 0,4 μm.
Si vous travaillez sur un dispositif médical qui nécessite des tolérances strictes, Matériaux biocompatibles, ou un dossier documentaire complet pour la soumission réglementaire, contactez GD Prototypage pour un devis gratuit. Nous allons examiner vos dessins, Confirmer la faisabilité, et vous donneront un délai clair dans les 24 heures.
