






Services d’usinage CNC en aluminium médical pour robotique chirurgicale
Les systèmes robotiques chirurgicaux imposent des exigences inhabituelles aux composants usinés. Un logement à jointure peut combiner des alésages de roulement, Interfaces servo, Emplacements des encodeurs, Parois fines et dispositifs de montage multiface dans une seule pièce en aluminium. Si ces relations dérivent, Le problème n’est pas simplement un composant rejeté — il peut devenir une erreur de positionnement accumulée sur un axe robotique.
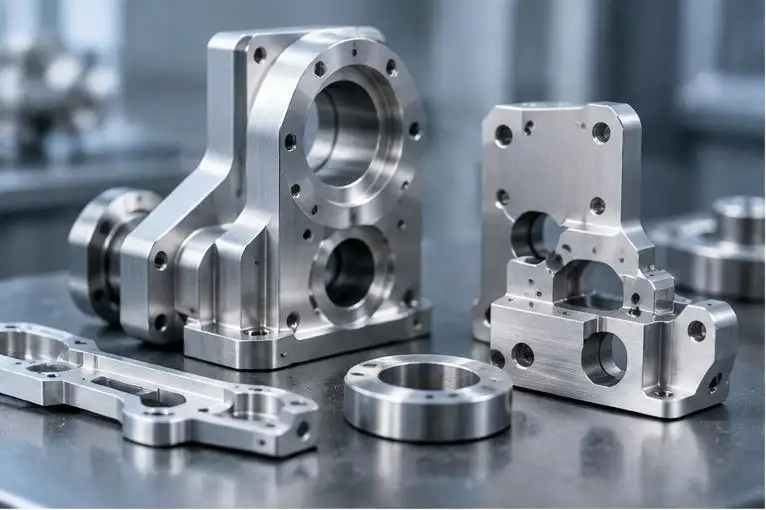
Chez GD Prototypage, nous abordons les services d’usinage CNC en aluminium médical comme un problème de contrôle géométrique plutôt qu’un simple problème de tolérance. Conditions matérielles, Stratégie de référence, Séquence d’usinage, Fixation, La finition et l’inspection influencent toutes le résultat final.
Pourquoi l’aluminium est utilisé dans la robotique chirurgicale
L’aluminium est largement utilisé pour les structures robotiques non implantées car il combine une faible masse, Bonne usinabilité et performances utiles entre rigidité et poids.
Deux options courantes sont:
| Matériel | Résistance à la traction* | Application typique |
| 6061-T6 | ~310 MPa | Boîtiers d’articulation, Cadres, parenthèses, Supports moteur |
| 7075-T6 | ~572 MPa | Structures à forte charge, Parties à paroi fine, Mécanismes compacts |
*GD Valeurs de référence de prototypage.
Le 6061-T6 offre généralement un équilibre pratique de la mécanique, Résistance à la corrosion et réponse de finition. Le 7075-T6 offre une résistance nettement supérieure où la réduction de l’épaisseur de la section ou la résistance aux charges cycliques est plus importante.
Pour les services d’usinage CNC en aluminium médical, Le choix de l’alliage doit donc suivre la charge structurelle, Épaisseur du mur, Environnement de corrosion, Exigences de finition et d’assemblage — pas seulement la résistance du matériau.
La précision doit être appliquée aux caractéristiques fonctionnelles
Une erreur de conception courante consiste à appliquer une tolérance de ± extrêmement stricte sur l’ensemble du dessin. Les parties robotiques chirurgicales nécessitent normalement un contrôle plus sélectif.
Chez GD Prototypage, Caractéristiques que nous évaluerions généralement comme étant critiques par rapport à la qualité (CTQ) incluent:
• Alésages de palier et d’arbre
• Interfaces moteur-boîte de vitesses
• Encodeur et fonctions de localisation des capteurs
• Position du trou en goulotte
• Plateté face d’accouplement
• Coaxialité d’alésage
• Interfaces d’assemblage threadées
Nos références en capacités d’usinage robotique incluent:
| Caractéristique | Capacité de référence |
| Diamètre d’alésage de précision | ±0.005–±0.010 mm |
| Coaxialité de l’alésage | 0.008–0.015 mm |
| Plateté de la face d’accouplement | 0.005–0.015 mm |
| Tolérance positionnelle | ±0.010–±0.020 mm |
| Profils généraux | ±0.020–±0.050 mm |
Ces valeurs ne sont pas des garanties universelles. La capacité réelle dépend de la taille de la pièce, Épaisseur du mur, Accès à l’outil, Structure de référence, Alliage et méthode d’inspection.
Cette distinction est fondamentale pour les services professionnels d’usinage CNC en aluminium médical.
Pourquoi la répétabilité compte plus qu’un bon prototype
Produire un seul composant conforme ne prouve pas qu’un procédé de fabrication est stable.
Pendant la production du prototype à la production en faible volume, La variation dimensionnelle peut venir de:
• Usure et déversement des outils
• Croissance thermique
• Variation de reserrage
• Déformation des dispositifs
• Retrait à paroi mince
• Transfert de données entre configurations
• Variation de l’épaisseur d’anodisation
C’est pourquoi nous examinons la stratégie de procédé avant le début de l’usinage.
Par exemple, Un alésage de palier côté moteur et un alésage côté sortie peuvent individuellement respecter une tolérance de diamètre tout en cédant la coaxialité. Mesurer uniquement le diamètre du forage manquerait donc le problème fonctionnel.
De bons services d’usinage CNC en aluminium médical doivent relier les exigences de dessin à la fonction d’assemblage et à la stratégie d’inspection.
L’usinage à 5 axes réduit le transfert de données
L’usinage à cinq axes est particulièrement utile lorsqu’un composant robotique chirurgical contient des caractéristiques de précision sur plusieurs faces.
Le principal avantage n’est pas simplement d’usiner une forme compliquée. Cela réduit les installations inutiles.
Moins de configurations peut aider à préserver:
• Alignement alésage à alésage
• Position trou-face
• Relations de référence
• Caractéristiques angulaires
• Précision du montage multiface
Le prototypage GD fonctionne sur 3 axes, 4 axes, 3, 2 et simultané usinage CNC 5 axes. Notre capacité de prototype en aluminium s’étend jusqu’à des tolérances allant jusqu’à environ ±0.005 mm sur des caractéristiques et géométries appropriées.
Cependant, Nous ne spécifions pas automatiquement l’usinage à cinq axes pour chaque pièce médicale. Plaques plates, Des boîtiers simples et des géométries accessibles peuvent être produits plus efficacement sur des équipements à 3 axes.
Le processus correct est celui qui protège la géométrie critique avec la moins de complexité inutile.
Les parois fines nécessitent une stratégie d’usinage différente
La perte de poids pousse souvent les conceptions robotiques chirurgicales vers des structures en aluminium à paroi fine.
La difficulté est que les parois en aluminium peuvent se déformer à la fois lors du serrage et de la coupe. Une fois le matériau retiré, La contrainte résiduelle peut également modifier la géométrie finale.
Pour les services d’usinage CNC en aluminium médical à paroi mince, Nous évaluons:
• Tolérance matériau entre l’égouttage et la finition
• Retrait symétrique des matériaux
• Emplacement et pression du pince
• Engagement des outils
• Surplomb d’outil
• Séquence finale
• Vérifications dimensionnelles intermédiaires
Le prototypage GD évalue les projets à paroi fine selon l’épaisseur des parois, Support des équipements, contrainte résiduelle et marge de finition plutôt que d’attribuer une seule valeur de tolérance à chaque géométrie.
Le DFM devrait avoir lieu avant la première puce
De nombreux problèmes d’usinage proviennent de la CAO.
Lors de la révision du DFM, Nos ingénieurs se concentrent sur des détails tels que:
Accès aux outils
Les poches profondes et les coins internes étroits peuvent nécessiter des outils à longue portée, Augmentation des vibrations et de la déviation.
Sélection des données
Les caractéristiques critiques doivent faire référence à des références fonctionnelles qui peuvent également être reproduites lors de l’usinage et de l’inspection.
Allocation de tolérance
Les tolérances strictes doivent être concentrées sur les caractéristiques qui affectent le mouvement, Alignement ou assemblage.
Allocation de finition
Les surfaces anodisées doivent tenir compte de l’accumulation de revêtement là où le roulement s’insère, des diamètres ou filetages de localisation sont impliqués.
GD Prototying prend en charge le fraisage CNC et le tournage à travers 6061, 7075, 2024, 5052, 5083 et 6082 aluminium, permettant de revoir les décisions relatives aux matériaux et au processus ensemble plutôt qu’indépendamment.
L’inspection doit suivre le risque fonctionnel
Les services professionnels d’usinage CNC en aluminium médical nécessitent plus qu’une inspection finale du calibre.
Selon le dessin, L’inspection peut inclure:
• Mesure de la CMM
• Écartements d’alésage
• Calibres de filetage Go/No-Go
• Mesure de la rugosité de surface
• Première inspection de l’article
• Certificats de matériaux
• Certificat de conformité
• Traçabilité des lots
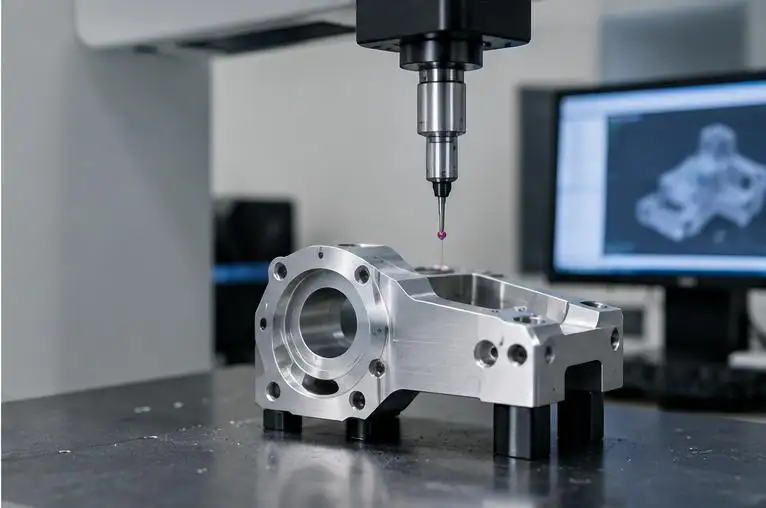
Dans une étude de cas de l’usinage médical de prototypage GD, un CMM Zeiss Contura avec une incertitude de mesure de 3 μm a été utilisé avec un alésage à 100 %, Épaisseur de paroi et inspection du filetage.
Le principe clé est simple: Les ressources d’inspection doivent être concentrées sur les caractéristiques dont la variation affecte la performance de l’appareil.
Exigences de qualité médicale
Pour les États-Unis. Fabricants de dispositifs médicaux, Le règlement sur le système de gestion de la qualité de la FDA est entré en vigueur le 2 février, 2026 et intègre la norme ISO 13485:2016 par référence.
Un fournisseur CNC ne doit pas être considéré comme conforme simplement parce qu’il peut maintenir une tolérance stricte. Les OEM doivent définir les contrôles fournisseurs applicables, Records, Exigences de traçabilité et de vérification selon l’appareil fini et ses risques.
Du prototype à la production en faible volume
Avant de demander des services d’usinage CNC en aluminium médical, Nous recommandons de fournir:
• CAO 3D natif ou STEP
• Dessin 2D contrôlé avec GD&T
• Qualité et trempe aluminium
• Dimensions CTQ
• Exigences de finition de surface
• Méthode d’inspection
• Documentation requise
• Prototypes et quantités de production
Cela permet l’usinage, les décisions d’inspection et de DFM doivent être prises comme un seul plan de fabrication plutôt que comme des activités séparées.
Soutien technique issu de GD Prototypage
Pour la robotique chirurgicale, La précision vient du contrôle de l’ensemble du processus — pas simplement de la plus petite tolérance possible.
Le prototypage GD combine l’usinage CNC multi-axes, Sélection des matériaux aluminium, Critique du DFM, Usinage à paroi mince, Inspection dimensionnelle et support de finition de surface pour des projets prototypes et de faible volume.
Si vous évaluez les services d’usinage CNC en aluminium médical pour un logement d’articulation robotique, Supporter moteur, Enceinte de capteur, Bracket de précision ou composante médicale associée, vous pouvez partager vos fichiers CAO et vos besoins techniques avec GD Prototying pour une revue pratique de la fabricabilité et de l’usinage.
FAQ
Q1. Quels services d’usinage CNC en aluminium médical propose GD Prototying?
GD Prototying propose le fraisage et le tournage CNC, y compris à 3 axes, 4 axes, 3 usinage 2 et 5 axes pour prototypes en aluminium et pièces de production à faible volume.
Q2. Quels alliages d’aluminium peuvent faire une machine de prototypage?
Les options courantes incluent le 6061, 7075, 2024, 5052, 5083 et 6082 aluminium, selon la force, Résistance à la corrosion, Usinage et exigences d’application.
Q3. Quelles tolérances le prototypage GD peut-il atteindre sur des pièces en aluminium de précision?
Pour des géométries appropriées, Les capacités de référence publiées incluent environ ±0.005–±0.05 mm, tandis que la tolérance réelle atteignable dépend de la géométrie des pièces, taille, Matériau et type de caractéristiques.
Q4. Est-ce que GD Prototypage peut avoir des alésages de précision pour composants robotiques?
Oui. La capacité de référence pour les alésages de précision est d’environ ±0.005–±0.010 mm, avec les exigences de coaxialité de l’alésage évaluées selon la conception de la pièce.
Q5. GD Prototying propose-t-elle un usinage CNC 5 axes pour la robotique chirurgicale ??
Oui. L’usinage à cinq axes est disponible pour les boîtiers complexes, Pièces multifaces, des caractéristiques et composants inclinés où la réduction des configurations peut améliorer la cohérence des données.
