






Services d’usinage CNC en aluminium à faible volume: Réduction des coûts & Delai
Pour les services d’usinage CNC en aluminium à faible volume, Le coût des pièces est rarement déterminé uniquement par le prix de l’aluminium. Pratiquement, Nombre de setups, Accessibilité des outils, Volume d’élimination des matériaux, Stratégie de tolérance, inspection, et la finition a souvent un impact plus important.
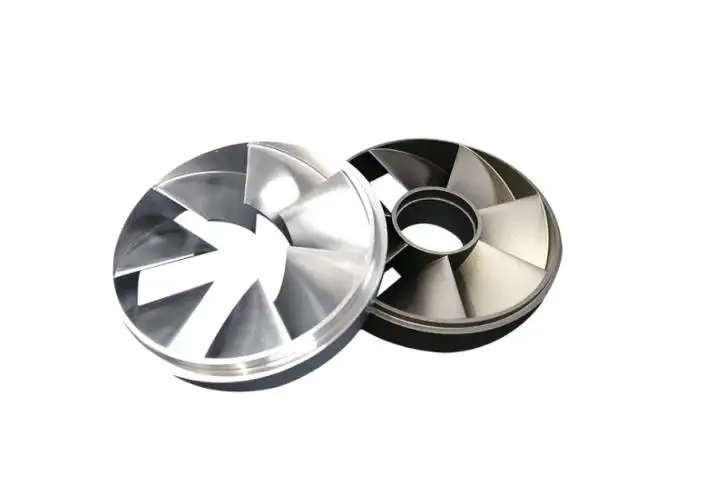
Chez GD Prototypage, La révision du DFM commence par une question simple: Chaque exigence de conception contribue-t-elle à la fonction des pièces? Sinon,, la complexité inutile peut souvent être supprimée avant le début de la programmation CNC.
Pour la production à faible volume, Cela compte car la programmation, Fixation, Mise en place, et les coûts d’inspection sont répartis sur relativement peu de parties.
Quels sont les coûts dans les services d’usinage CNC en aluminium à faible volume?
Un modèle CAO usinable n’est pas nécessairement économique. Les principales relations DFM sont:
| Décision de conception | Impact dans la fabrication | Direction DFM préférée |
| Tolérances strictes | Plus de passes de finition et d’inspections | La tolérance fonctionne de manière stricte |
| Petits rayons internes | Plus petit, Coupeuses moins rigides | Augmenter le rayon des angles |
| Cavités profondes | Un long porte-à-faux d’outil, Risque de bavardage | Réduire la profondeur ou augmenter l’accès |
| Murs fins | Déviation et distorsion | Augmenter l’épaisseur de la section quand c’est possible |
| Géométrie multiface | Installations/équipements supplémentaires | Consolider les opérations ou utiliser l’usinage multi-axes |
| Trous/filetages personnalisés | Outils et programmation supplémentaires | Utilisez des tailles standard |
| Important retrait de matériaux | Temps de cycle plus long | Optimiser la crosse et la géométrie |
| Anodisation | Considérations dimensionnelles et de masquage | Incluez la finition pendant la DFM |
| Finition de surface fine | Usinage/polissage supplémentaire | Spécifier par fonction |
| Inspection excessive | Coût de vérification plus élevé | Inspecter les caractéristiques critiques |
Ces facteurs doivent être examinés ensemble plutôt que de manière indépendante.
1. Sélectionnez l’aluminium par fonction, Pas par la force maximale
Le choix du bon matériau est l’une des toutes premières étapes du processus de production pour l’usinage CNC en aluminium à faible volume.
Parenthèses, Boîtiers et équipements, Ainsi que les composants d’automatisation, ce ne sont que quelques exemples de composants pour lesquels le 6061 convient. Alliages à plus haute résistance, Comme 7050 ou 7075, peuvent être utilisés pour répondre à une exigence de résistance plus élevée due à une charge mécanique ou à d’autres facteurs pouvant entraîner une rupture par fatigue.
Considérations DFM:
• Typiquement, Le 6061 est un bon choix lorsqu’un alliage polyvalent est nécessaire.
• D’un point de vue de la force, 7075 est bien plus puissant que 6061, mais peuvent être utilisés lorsque la résistance supérieure et les propriétés associées sont requises.
• 2024 et 7050 peuvent également être utilisés dans des applications plus structurelles.
• 5083 et 6082 peuvent également être envisagés dans des applications plus structurelles, toutefois, peuvent également être considérés comme satisfaisant à d’autres exigences liées à l’environnement.
• GD Prototypage liste actuellement les grades d’aluminium, y compris 6061, 2024, 5083, 6082, 7075, et 7050 parmi ses matériaux d’usinage CNC.
Le principe d’ingénierie est simple: ne payez pas pour une capacité matérielle que la pièce n’utilise pas.
2. Considérez la tolérance comme une exigence fonctionnelle
Un dessin recouvert de tolérances serrées peut considérablement augmenter les efforts d’usinage et d’inspection.
Par exemple, Un alésage de roulement de précision peut réellement nécessiter un contrôle dimensionnel étroit, alors qu’une poche de dégagement interne peut ne pas être disponible.
Des tolérances plus strictes peuvent nécessiter:
• Passes de demi-finale et de finition;
• Stratégies de datum contrôlé;
• Inspection stable en température;
• Vérification supplémentaire du CMM ou de l’écartement;
• Réduire les paramètres d’usinage pour contrôler la déflexion.
GD Prototying publie une tolérance de référence stricte de ±0.05 mm et indique que ses tolérances générales de métaux respectent la fine DIN 2768-1, alors que la capacité réelle dépend de la géométrie, matériel, et processus.
Pour les services d’usinage CNC en aluminium à faible volume, La tolérance fonctionnelle est généralement plus économique que d’appliquer une seule tolérance stricte à l’échelle mondiale.
3. Géométrie de conception autour d’outils de coupe réels
Coins internes
Les fraises rotatives ne peuvent pas produire un angle interne parfaitement tranchant à 90°. Les petits rayons forcent l’utilisation de coupe-coupe plus petites, ce qui réduit la rigidité et augmente souvent le temps d’usinage.
Lorsque les exigences d’assemblage le permettent, Des rayons internes plus grands permettent:
• Outils de plus grand diamètre;
• Taux d’alimentation plus élevés;
• Temps de cycle plus courts;
• Meilleure durée de vie des outils;
• Risque de bavardage réduit.
• Des poches profondes
Les cavités profondes nécessitent une plus grande sortie de l’outil. Au fur et à mesure que l’outil s’allonge par rapport à son diamètre, la rigidité diminue et la déviation devient plus difficile à contrôler.
Réduction de la profondeur de poche, Augmentation de l’accès, Ou utiliser des rayons d’angle plus grands peut rendre la même pièce beaucoup plus facile à usiner.
Murs minces
L’aluminium s’enlève rapidement, Mais les sections fines peuvent bouger lorsque le matériau résiduel est coupé. La force de serrage et la contrainte d’usinage peuvent également affecter la planéité.
Lorsque les contraintes de poids et d’emballage le permettent, L’augmentation de l’épaisseur de la paroi améliore généralement la stabilité de l’usinage.
4. Réduisez les configurations avant d’essayer de réduire le temps de cycle
La réduction de la configuration est souvent négligée lors de l’évaluation des services d’usinage CNC en aluminium à faible volume.
Chaque opération de repositionnement peut introduire:
• Préparation supplémentaire des matchs;
• Transfert de date;
• Manipulation par l’opérateur;
• Erreur d’alignement;
• Une autre étape d’inspection.
Un tarif horaire plus élevé pour la machine ne signifie pas automatiquement un coût de pièce plus élevé. Pour les composantes complexes, 3 L’usinage 2 axes ou 5 axes simultané peut parfois atteindre plusieurs faces avec moins de configurations.
Le prototypage GD prend en charge le 3 axes, 4 axes, 3 2-axes, Fraisage simultané à 5 axes, et tournage CNC.
Le procédé approprié doit donc être choisi par la méthode de fabrication totale, Pas seulement le prix à l’heure machine.
5. Normaliser les trous, Fils de filage, et Stock
Les petits détails de conception peuvent entraîner un effort de fabrication disproportionné.
Pour des services d’usinage CNC en aluminium à faible volume plus efficaces:
• Utiliser des tailles standard de perceuse et de filetage lorsque possible;
• Éviter les trous aveugles inutilement profonds et perforés;
• Privilégier les trous traversants lorsque la fonction le permet;
• Éviter d’enlever la majeure partie d’une grosse billette simplement pour créer une cavité légère;
• Sélectionner les dimensions du stock proches de l’enveloppe finale lorsque cela est possible.
Réduire les matériaux retirés permet d’économiser plus que la matière première — cela réduit le temps de broche, Évacuation des puces, Usure des outils, et parfois la distorsion.
6. Inclure l’anodisation dans la revue DFM
L’anodisation ne doit pas être considérée comme une opération ajoutée après la fin des décisions d’usinage.
Les considérations cruciales incluent:
• Diamètres de roulement et d’accouplement;
• Fonctionnalités filetées;
• Zones de contact électriques;
• Zones de masquage;
• Surfaces esthétiques;
• Exigences dimensionnelles finales.
GD Prototying propose l’anodisation de type II et III, ainsi que le sablage de billes et le sablage, polissage, brossage, et finitions usinées.
Pour les pièces en aluminium nécessitant une finition, L’usinage et l’anodise doivent donc être planifiés comme une seule chaîne de processus.
7. Spécifiez la finition de surface et l’inspection uniquement là où elles apportent de la valeur
La rugosité de surface applique le même principe DFM que la tolérance: Spécifie-le par fonction.
Une face d’étanchéité, Surface de glissement, ou l’extérieur visible peut nécessiter une finition contrôlée. Une cavité de dégagement cachée ne le fait généralement pas.
Le prototypage GD liste la capacité de rugosité de surface jusqu’à Ra 0,2 μm. Cette capacité ne signifie pas que chaque surface doit être usinée à Ra 0,2 μm.
De même, Chaque exigence dimensionnelle crée une exigence de mesure. Identifier clairement les dimensions critiques/fonctions aide à concentrer les ressources d’inspection là où elles comptent le plus.
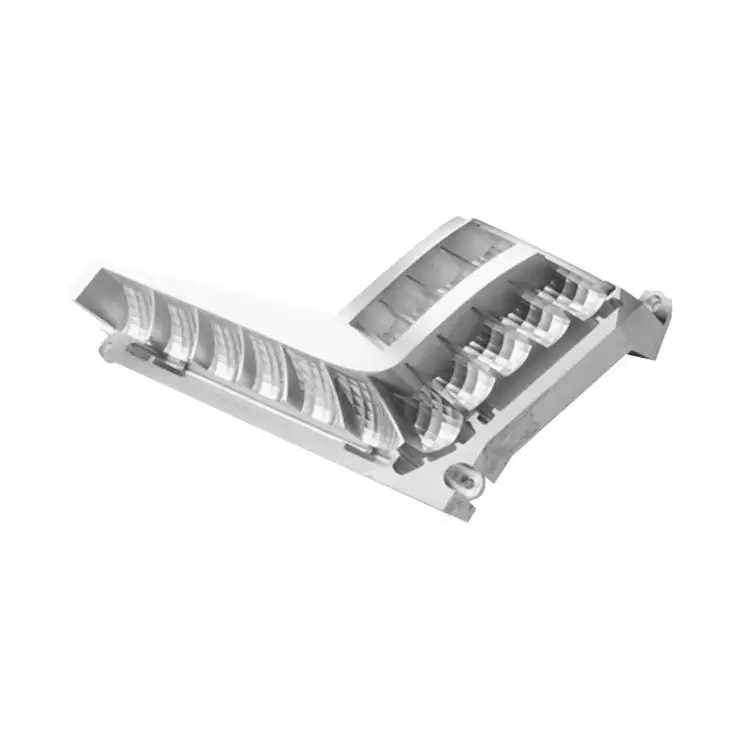
Vérification pratique du DFM avant la RFQ
Avant de lancer un design CNC en aluminium, Vérifiez si la pièce a:
• Matériau inutilement résistant;
• Tolérances strictes non fonctionnelles;
• Petits rayons internes d’angle;
• Grandes ressources ou portée excessive des outils;
• Murs fins instables;
• Orientations d’usinage évitables;
• Trous ou filetages non standard;
• Retrait excessif de matériaux;
• Exigences indéfinies en anodisation/masquage;
• Finitions de surface fines et inutiles;
• Critères d’inspection peu clairs.
Du prototype à la production en faible volume
GD Prototypage positionne sa capacité CNC de pièces uniques à plus d’une,000 morceaux, avec des longueurs de pièces dépendantes du procédé jusqu’à 118 pouces. Le délai typique publié pour la production à faible volume est de 7 à 15 jours, selon les exigences du projet.
Pour nous, les services efficaces d’usinage CNC en aluminium à faible volume commencent avant que le premier parcours d’outil ne soit programmé. Révision du matériel, géométrie, Tolérances, Configurations, inspection, et finir ensemble peut réduire le coût sans compromettre la fonction.
Si vous préparez un prototype en aluminium, Batch de validation, ou série de production en pont, une première revue DFM peut identifier ces problèmes avant qu’ils ne deviennent des problèmes d’usinage.
Explorez le prototypage GD's Services d’usinage CNC en aluminium à faible volume et discuter de votre modèle CAO, Dessins, Tolérances, quantités, et les exigences de finition avec notre équipe d’ingénierie avant la production
FAQ
Q1. Quelles tailles de lots GD Prototying peut-il gérer pour l’usinage CNC à faible volume?
GD Prototying prend en charge des prototypes uniques jusqu’à des quantités de production supérieures à 1,000 Pièces usinées CNC, selon la géométrie, matériel, et exigences de production.
Q2. Quels processus d’usinage CNC offre le prototypage GD?
Nos capacités d’usinage incluent:
• Fraisage CNC 3 axes
• Fraisage CNC 4 axes
• 3 Usinage à 2 axes
• Usinage simultané sur 5 axes
• Tournage CNC
L’usinage multi-axes peut réduire les installations et améliorer l’accès à des éléments complexes.
Q3. Quelles tolérances le prototypage GD peut-il atteindre?
GD Prototying publie une tolérance de référence stricte de ±0.05 mm pour ses services d’usinage CNC. Les tolérances réellement réalisables dépendent de la géométrie de la pièce, matériel, Taille des caractéristiques, et procédé d’usinage.
Q4. Quelle rugosité de surface est disponible pour les pièces usinées CNC?
GD Prototying propose une rugosité de surface d’usinage CNC jusqu’à Ra 0,2 μm pour des applications et des conditions d’usinage adaptées.
Q5. Quels alliages d’aluminium peuvent faire une machine de prototypage?
Les grades d’aluminium disponibles incluent des alliages couramment utilisés tels que:
• Aluminium 6061
• 2024
• 5083
• 6082
• 7075
• 7050
Le choix du matériau doit se faire sur la résistance, Résistance à la corrosion, usinabilité, finition, et exigences fonctionnelles.
