






Usinage CNC pour équipements industriels: Comment nous avons tenu ±0.02 mm sur un corps de soupapes hydraulique de 304 pièces
Un fabricant européen d’automatisation industrielle nécessitait 304 corps de soupapes hydrauliques en aluminium 6061-T6, avec une tolérance maintenue à ±0.02 mm et finition de surface à Ra 0,8 μm. Utilisation de l’usinage CNC 5 axes sur un DMG Mori DMU 65 monoBLOCK, notre équipe chez GD Prototyping a livré les 304 pièces en 12 jours. Le rendement au premier passage a atteint 99,3 %. The client cut their assembly downtime by 31%.
Introduction
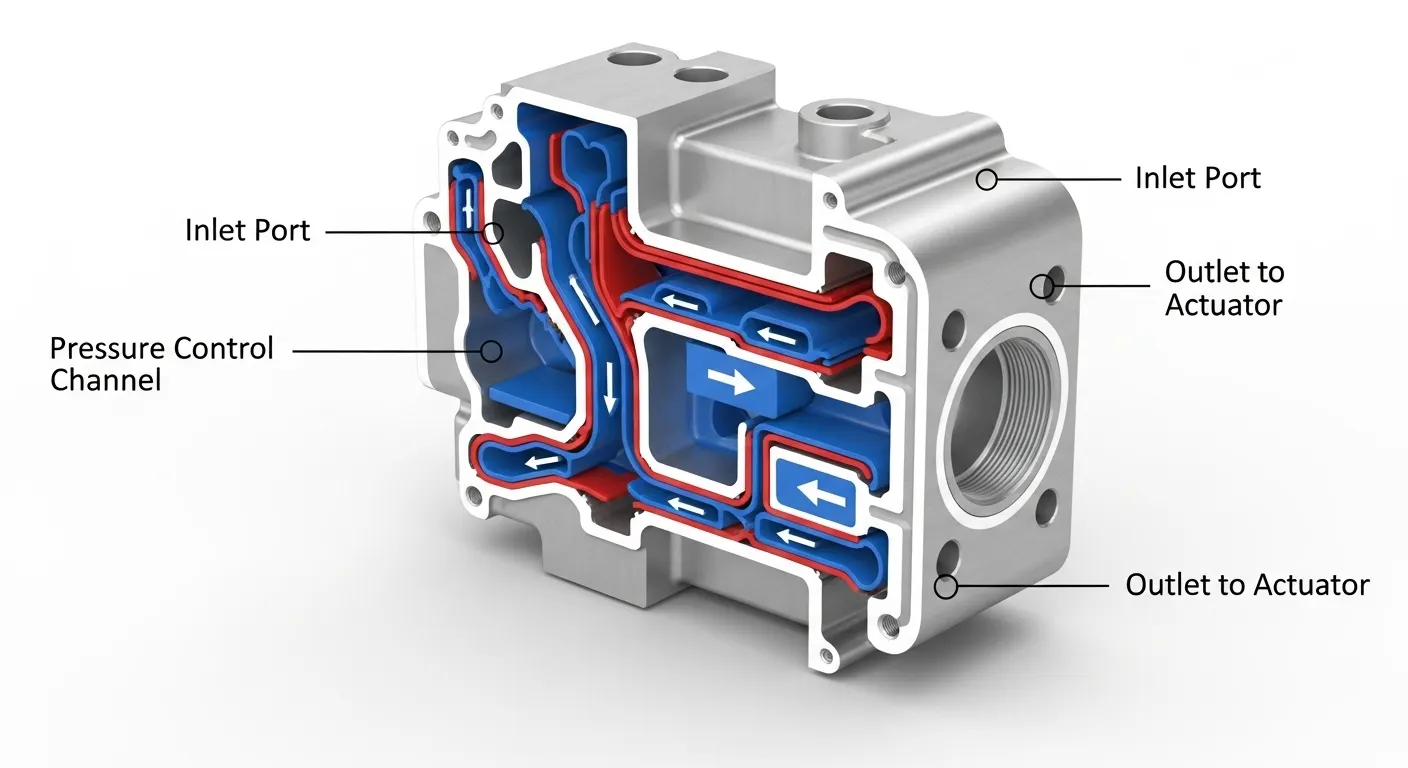
A hydraulic valve body with 18 internal flow channels, cavités profondes, Et des murs aussi fins que 1,4 mm ne pardonnent pas les erreurs. Quand un fournisseur européen d’automatisation industrielle nous a présenté ce défi, Leur précédent fournisseur d’usinage avait déjà échoué deux fois. Les pièces se déformaient. Les tolérances dégradaient. Et leur chaîne de production était immobile, attendant de bons composants.
C’est un problème réel que nous voyons souvent dans l’usinage CNC des équipements industriels. Géométrie complexe, Tolérances strictes, et la pression temporelle se combinent pour exposer toutes les faiblesses d’un processus d’usinage. Nous avons accepté le poste, Je l’ai passé dans notre flux de travail 5 axes, Et il a eu raison. Voici comment faire.
Aperçu du projet
Notre client était un OEM d’équipements industriels de taille moyenne basé en Allemagne. Ils fabriquent des systèmes d’actionnement hydraulique utilisés dans les équipements d’automatisation lourds, Lignes de presses d’usine, et des cellules d’assemblage robotisées. Le corps de soupapes hydraulique est une partie centrale de leurs soupapes de commande proportionnelles, which manage flow rates up to 180 liters per minute under continuous pressure loads.
La pièce avait auparavant été achetée auprès d’un fournisseur régional, Mais ce fournisseur ne pouvait pas maintenir les tolérances internes requises pour le canal. After two rejected batches totaling nearly 600 scrapped parts, le fabricant est venu nous voir par recommandation. Their engineering team needed 304 production-grade parts with a 14-day maximum lead time.
Spécifications techniques
| Paramètre | Détail |
|---|---|
| Matériel | Aluminium 6061-T6 |
| Nom de la pièce | Corps de soupapes hydraulique |
| Dimensions | 142mm x 88mm x 64mm |
| Canaux d’écoulement internes | 18 channels, 6mm to 14mm diameter |
| Épaisseur des parois (min) | 1,4 mm |
| Tolérance | ±0.02mm on critical bores |
| Finition de surface | Ra 0,8 μm (Canaux internes), Ra 1,6 μm (Faces externes) |
| Quantité | 304 parts |
| Delai | 12 days |
| Processus primaire | 5-axis CNC milling + CNC boring |
| Processus secondaire | Anodisation (Type II, clair) |
| Machines utilisées | DMG Mori DMU 65 monoBLOCK, Haas VF-4SS |
Processus d’usinage
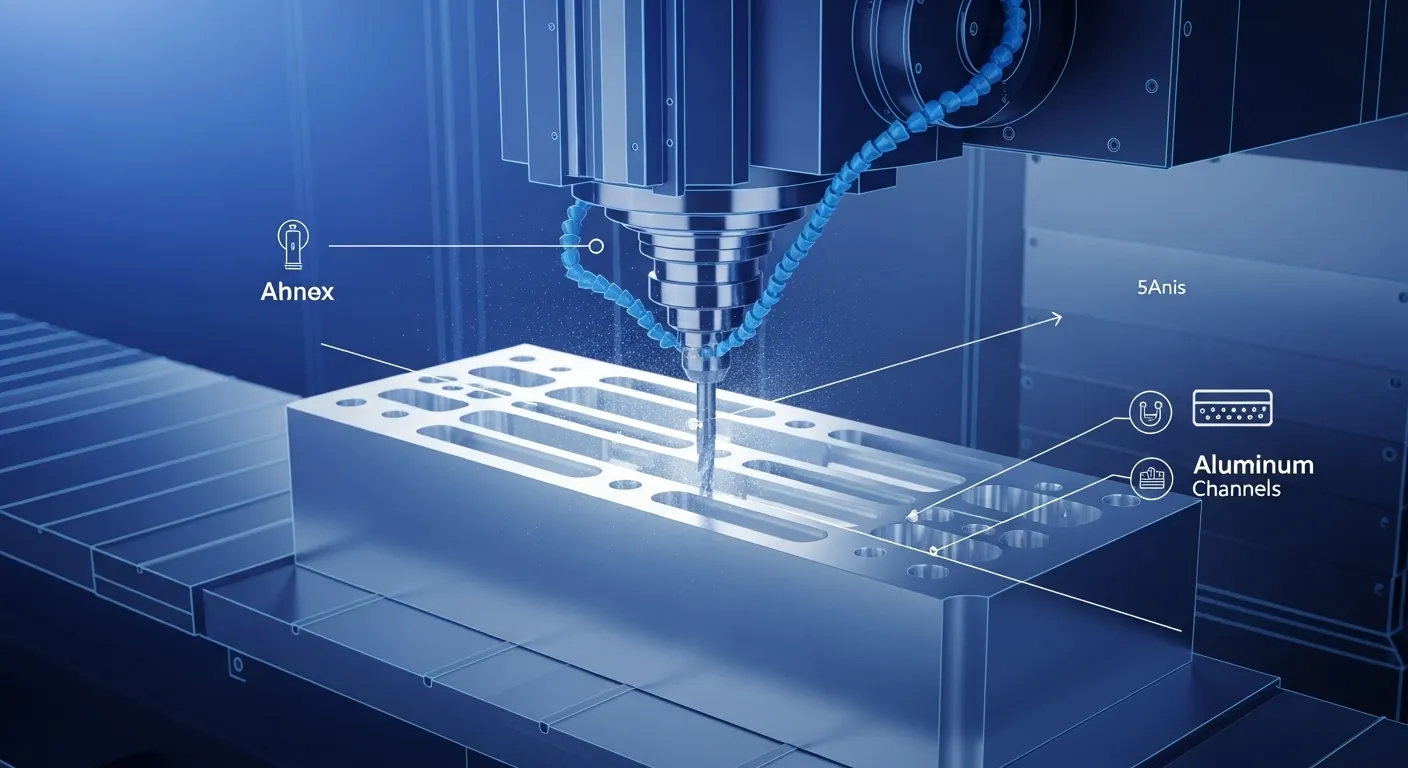
Voici le processus étape par étape que nous avons utilisé, de la programmation FAO jusqu’à l’inspection finale:
Étape 1: Programmation FAO et simulation de parcours d’outils
Our CAM engineer programmed the part in Mastercam 2025, Utilisation d’un parcours d’outil simultané sur 5 axes pour toutes les intersections internes du canal. Nous avons d’abord réalisé une simulation complète en logiciel pour détecter tout risque de collision d’outil. Trois révisions de parcours d’outil ont été effectuées avant que nous ne touchions à l’aluminium.
Étape 2: Grossoiserie
Nous avons grossissé le profil du bloc externe sur un Haas VF-4SS à l’aide d’une fraise de 16 mm en carbure solide à 4 cannelures. La profondeur de coupe était maintenue à 1,5 mm par passage pour minimiser l’accumulation de chaleur. L’aluminium 6061-T6 supporte mieux la chaleur que la plupart des alliages, Mais la dérive thermique à cette épaisseur de paroi est toujours importante.
Étape 3: 5-Axis Finish Milling
The DMG Mori DMU 65 monoBLOCK ran the full 5-axis simultaneous program for internal channel finishing. We used 6mm and 8mm carbide ball-nose tools with a 0.05mm stepover. Spindle speed was set at 14,000 RPM with a feed rate of 1,200 mm/min.
Étape 4: Alésage CNC
All 18 internal channel intersections were bored to final diameter using a fine boring head. This step is where we hold the ±0.02mm tolerance on the critical bore seats that control valve sealing performance.
Étape 5: Débavage et pré-inspection
Chaque pièce était ébavurée manuellement aux intersections transversales à l’aide d’un outil de débavure en carbure, puis nettoyé par ultrasons dans un bain de nettoyage à base d’eau avant de passer au contrôle qualité.
Étape 6: Anodisation
Les pièces ont été envoyées à notre partenaire de traitement de surface pour l’anodisation de type II selon les normes MIL-A-8625. La couche d’anodise a été spécifiée à 5–10 μm afin de préserver les dimensions du forage sans fluage dimensionnel.
Step 7: Inspection finale et expédition
CMM inspection on a Zeiss Contura G2 covered 100% of critical dimensions on the first 30 parts, puis un échantillonnage sur 10 après la stabilité du procédé a été confirmé.
Défis et solutions
Défi 1: Déformation à paroi mince lors de l’usinage de finition
Les parois de 1,4 mm entre les canaux internes se déviaient lors du passage de finition. Notre première tentative utilisait un programme standard 5 axes avec un outil à nez à rotule de 10 mm. Après avoir coupé trois pièces d’essai, CMM showed the walls were deforming by up to 0.06mm under cutting pressure. C’est 3 fois la tolérance extérieure.
Tentative ratée: We tried slowing the feed rate to 600 mm/min. Deformation dropped slightly to 0.04mm, Toujours pas assez bien.
Correction: Nous sommes passés à un outil en carbure de 6 mm, Profondeur axiale réduite de la coupe à 0,3 mm, and introduced a directional climb-milling strategy that reduced lateral cutting force by roughly 40%. Nous avons également ajouté un insert de luminaire personnalisé qui supportait la section murale fine de l’intérieur pendant la découpe. Deformation dropped to under 0.01mm. Problème résolu.
Défi 2: Évacuation des puces dans des canaux de profondeur de 14 mm
Profond, Les canaux étroits piègent rapidement les puces. On our first full-batch run of 20 parts, Trois parties ont subi des dommages de surface recoupés à l’intérieur des canaux de 6 mm de diamètre. Ra measured 2.4 μm instead of 0.8 μm.
Correction: We added a high-pressure through-spindle coolant at 70 bar and programmed a chip-clearing peck cycle every 4mm of axial depth. Cela a rincé les copeaux en continu. Surface finish on the next 20 parts averaged Ra 0.72 μm, confortablement dans les spécifications.
Défi 3: Maintenir la tolérance d’alésage sur une série de 304 parties
Maintaining ±0.02mm across 304 parts requires process stability, Pas de la chance. L’usure des outils est l’ennemi principal. We set up a tool-life management program that replaced fine boring heads after every 40 parts. Nous avons également effectué un cycle de compensation thermique sur le DMG Mori au début de chaque shift pour compenser la croissance de la broche.
Contrôle qualité
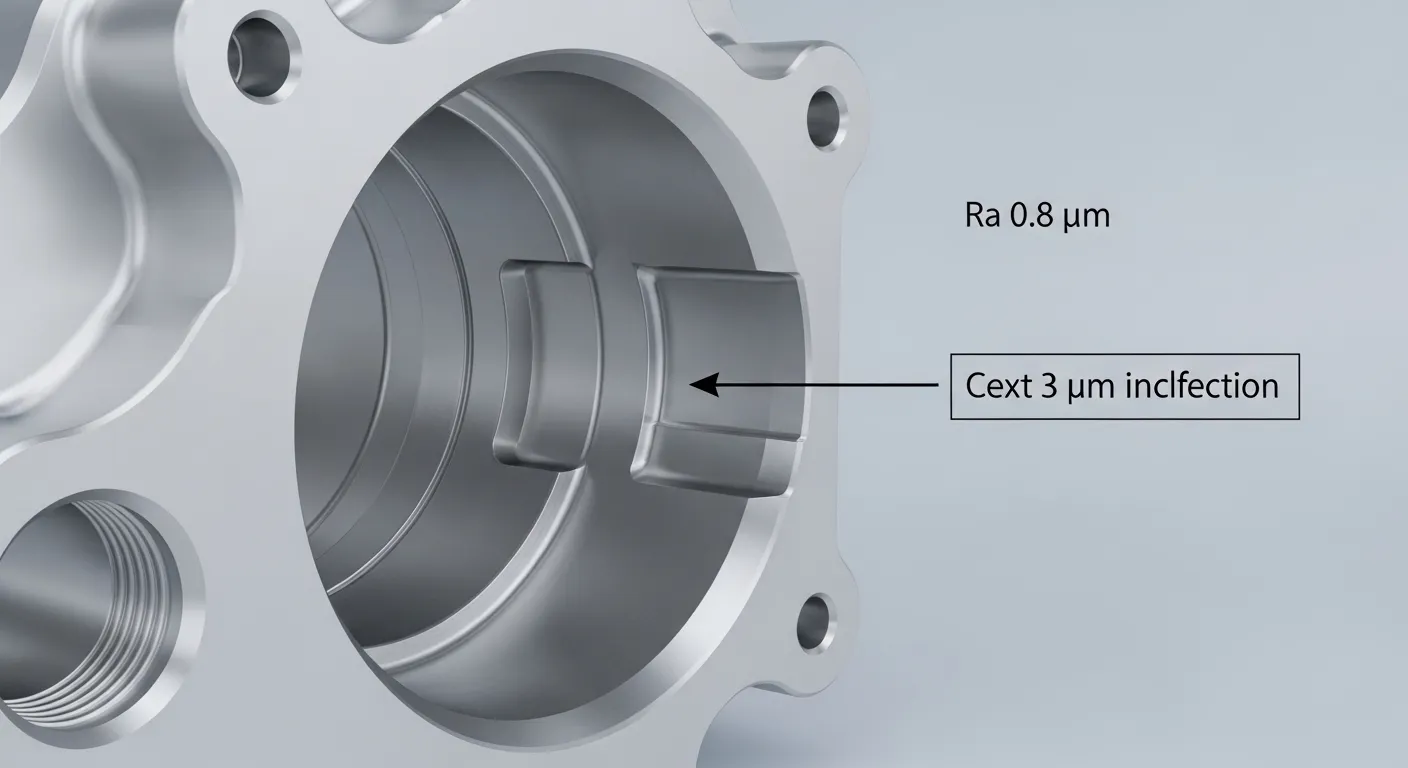
Nous avons utilisé un CMM Zeiss Contura G2 pour l’inspection dimensionnelle, which has a measuring uncertainty of 1.5 + L/333 μm. All 18 bore diameters, 6 flatness checks, and 3 positional tolerances were measured per part on the first article and first-off of each batch.
- 100% CMM inspection on first 30 parts
- 1-in-10 sampling through the remaining 274 parts
- Rudesse de surface vérifiée avec un profilomètre Mitutoyo SJ-210
- Épaisseur d’anodise vérifiée avec un manomètre magnétique Fischer DUALSCOPE
Tous les résultats ont été enregistrés lors d’une inspection complète du premier article (FAIRE) rapport livré au client en même temps que l’expédition. Vous pouvez voir la gamme de normes d’inspection que nous maintenons à travers notreBoîtiers prototypes d’usinage CNC.
Résultats
Les chiffres de ce projet parlent directement:
- Délai de livraison: 12 days (2 days inside the 14-day deadline)
- Total des pièces expédiées: 304
- Rendement au premier passage: 99.3% (302 of 304 parts passed CMM without rework)
- Taux de remise en état: 0.7% (2 parts re-bored, Zéro ferraille)
- Conformité de la finition de surface: 100% at Ra 0.8 μm on internal channels
- Conformité de tolérance: 100% on ±0.02mm critical bores
- Résultat client: Assembly downtime reduced by 31% in the first production cycle using these parts
The previous vendor's two failed batches cost the client approximately 600 parts in scrap and nearly 3 weeks of delay. Notre série a permis de retrouver leur calendrier de production et d’éliminer la variabilité dimensionnelle qui causait les défaillances des joints de vannes.
Pourquoi l’usinage CNC pour équipements industriels était le bon choix
L’équipe d’ingénierie du client nous a d’abord demandé si la fonte à l’investissement ou l’impression 3D métallique pouvaient convenir pour cette pièce.
Distribution peut facilement produire la géométrie externe, Mais les tolérances internes des canaux sur les pièces en aluminium moulé restent rarement inférieures à ±0,1 mm sans usinage secondaire. For a hydraulic valve seat that needs ±0.02 mm, De toute façon, tu utiliserais la CNC après la coulée, Ajout de coûts et de délais sans gain.
Impression 3D métallique (DMLS) peut gérer une géométrie complexe de canaux, mais l’aluminium 6061-T6 n’est pas un matériau DMLS standard. AlSi10Mg est l’aluminium typique DMLS, et ses propriétés mécaniques diffèrent significativement de celles du 6061-T6 par leur limite d’élasticité et leur durée de vie à la fatigue. Pour une pièce hydraulique sous cycle de pression continu, Ce n’est pas un compromis acceptable.
L’usinage CNC du billet 6061-T6 nous a permis de tracer entièrement les matériaux, Propriétés mécaniques prévisibles, and a direct path to ±0.02mm tolerance without any secondary processes beyond boring and anodizing.
Selon les normes matérielles internationales ASM, Aluminum 6061-T6 offers a tensile strength of 310 MPa and a yield strength of 276 MPa, qui répond aux exigences structurelles pour les applications d’actionnement hydraulique fonctionnant sous pression soutenue.
Pour l’usinage CNC pour les équipements industriels à ce niveau de tolérance, Le fraisage CNC en billette est la voie de fabrication la plus directe et vérifiable. Découvrez toutes nos capacités sur lePage des services de prototypage GD.
FAQ
Quelle tolérance l’usinage CNC peut-il tenir sur les pièces en aluminium?
Pour l’aluminium 6061-T6, our 5-axis CNC process regularly holds ±0.02mm on bores and critical features. General dimensional tolerances run ±0.05mm. Tighter tolerances down to ±0.01mm are achievable on specific features with fine boring and CMM-verified process control.
Combien de temps prend un cycle d’usinage CNC industriel de 300 pièces?
Cela dépend de la complexité des pièces. For a part like this hydraulic valve body with 18 internal channels, 304 pieces in 12 days required 24/7 machining across two machine centers. Simpler prismatic parts in similar quantities often take 5 to 7 days. Contactez-nous pour une estimation du délai spécifique au projet.
Quelle est la différence entre l’usinage CNC 3 et 5 axes pour les pièces industrielles?
3-axis machining handles prismatic parts with features on one or two faces. 5-axis simultaneous machining reaches complex internal features, Contre-dépouilles, et des alésages inclinés dans un seul montage, Élimination de l’erreur de repositionnement. Pour les corps de vannes hydrauliques avec géométries de canaux intersectantes, 5-axis is the correct choice. Explorez notreÉtudes de cas pour l’usinage CNC Pour plus d’exemples.
Why is Aluminum 6061-T6 preferred over 7075 for hydraulic valve bodies?
6061-T6 offers better machinability, Résistance supérieure à la corrosion, and excellent weldability compared to 7075. Il anodise aussi plus régulièrement. Unless tensile strength above 400 MPa is specifically required, 6061-T6 is the practical choice for hydraulic equipment housings.
GD Prototying peut-elle aussi gérer l’usinage CNC d’équipements industriels pour de petits lots ??
Oui. Nous supportons des prototypes uniques jusqu’aux séries de production. NotreServices d’usinage CNC Couverture 3 axes, 4 axes, et un fraisage complet sur 5 axes sans quantité minimale de commande. We'll provide a quote within 24 hours of receiving your CAD file and drawing.
Conclusion
Industrial equipment CNC machining at ±0.02mm across 304 parts isn't a routine job. Il faut la bonne machine, Le bon aménagement, un programme CAM validé, et la discipline des processus en temps réel. Notre équipe chez GD Prototyping a conçu le procédé adapté à ce projet de corps de soupapes hydraulique, Résolu deux problèmes critiques en cours de course, and delivered 2 days ahead of schedule with a 99.3% first-pass yield.
Si vous faites face à un défi similaire avec la géométrie complexe, Tolérances d’alésage serrées, ou une situation de fournisseur défaillant, Nous sommes prêts à examiner vos dessins et à vous dire exactement comment nous aborderions cela.
