






Pièces usinées CNC électroniques: Étude de cas sur le logement de précision
We machined 200 aluminum 6061-T6 heat-dissipating electronic housings for a South Korean consumer electronics OEM. Les pièces mesuraient 120 mm x 85 mm x 22 mm, with tolerances held to ±0.01mm on critical bore fits. Using 5-axis CNC milling on a DMG Mori DMU 50, we delivered all 200 parts in 9 working days with a 99.5% first-pass inspection rate.
Introduction
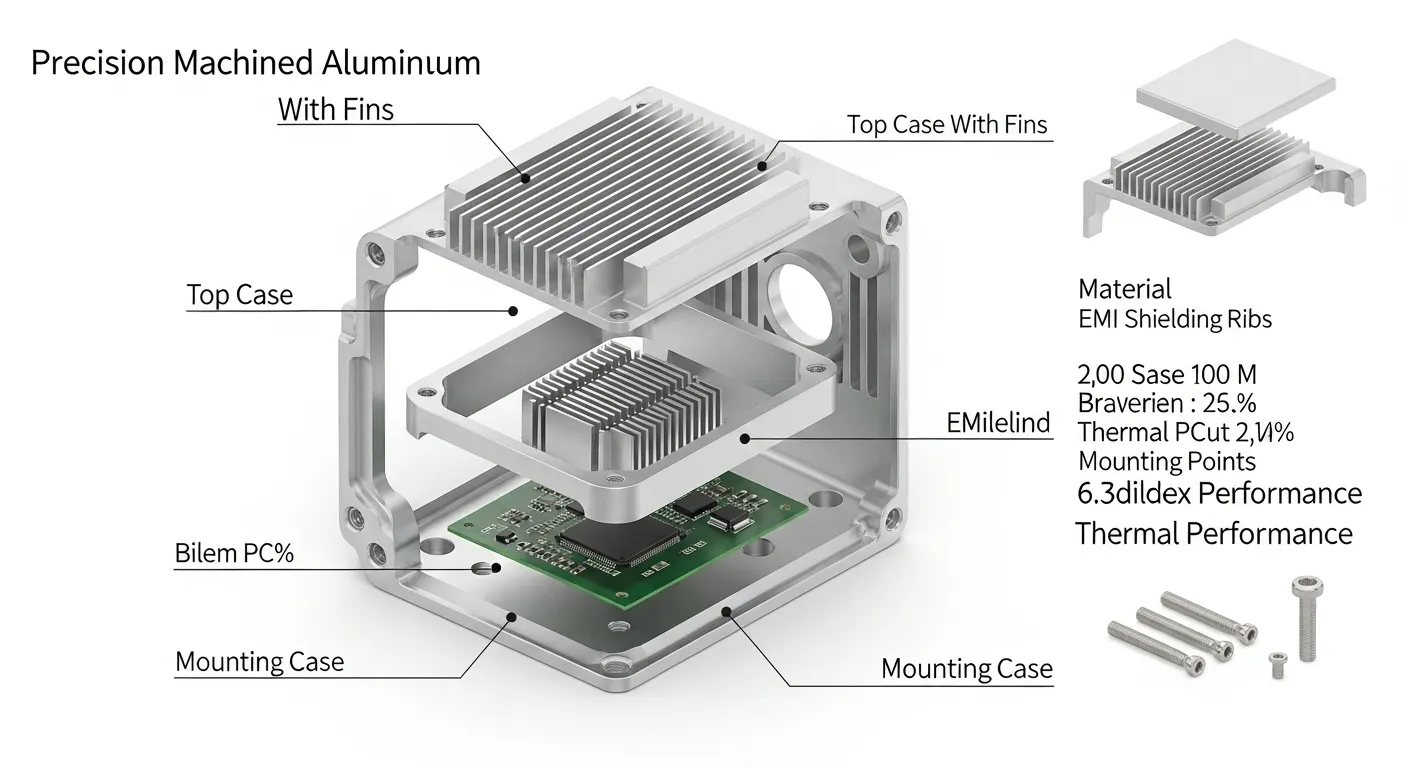
The client needed 200 aluminum enclosures for a new power management module. Their previous supplier had scrapped 18% of parts due to thin-wall deformation on 0.8mm walls. Les boîtiers nécessitaient des emplacements de blindage EMI, Inserts filetés M3, et un profil de dissipateur thermique à 12 ailerons — tous usinés à partir d’un seul lingotte. Pas de soudure. Pas de joints d’assemblage.
C’est le genre de projet où les pièces usinées CNC électroniques prouvent leur valeur ou s’effondrent. Nous allons expliquer exactement comment nous l’avons résolu.
Aperçu du projet
| Terrain | Détail |
|---|---|
| Secteur client | Électronique grand public (Modules de gestion de l’énergie) |
| Nom de la pièce | Boîtier électronique en aluminium blindé par EMI |
| Application | Logement de l’unité de gestion de puissance avec dissipation thermique intégrée |
| Région | OEM sud-coréen (Partenaire de prototypage en Chine) |
| Taille du lot | 200 unités (Série de production pilote) |
| Date limite de livraison | 10 working days |
L’équipe d’ingénierie du client avait déjà passé deux semaines de temps chez un fournisseur précédent. Leur rapport DFM a signalé trois risques: effondrement des parois fines sur les murs EMI de 0,8 mm, Des communications sur le réseau à 12 ailerons (fin pitch: 3.2mm), et des profondeurs de filetage incorrectes sur les inserts M3. Ils sont venus àPrototypage GD Après avoir vu notreBibliothèque de boîtiers d’usinage CNC.
Spécifications techniques
| Paramètre | Spécification |
|---|---|
| Matériel | Aluminium 6061-T6 (selon ASTM B209) |
| Dimensions de la pièce | 120mm x 85mm x 22mm |
| Épaisseur fine de paroi | 00,8 mm (Nervures de bouclier EMI) |
| Ailettes de dissipateur thermique | 12 fins, 3.2mm pitch, 14mm height |
| Tolérance critique | ±0.01mm (Ajustements d’alésage, Surfaces d’accouplement) |
| Tolérance générale | ±0.05mm |
| Finition de surface | Ra 0,8 μm (externe); Ra 1,6 μm (Cavités internes) |
| Post-traitement | Type II Anodize (clair), M3 thread inserts x 8 |
| Quantité | 200 unités |
| Delai | 9 jours ouvrés (livré) |
| Processus primaire | Fraisage CNC 5 axes |
| Processus secondaire | Tournage CNC (Caractéristiques du boss), Inspection du CMM |
Aluminum 6061-T6 is the standard choice for electronics enclosures because it combines a tensile strength of 310 MPa with excellent machinability and natural thermal conductivity of ~167 W/m·K.
Processus d’usinage
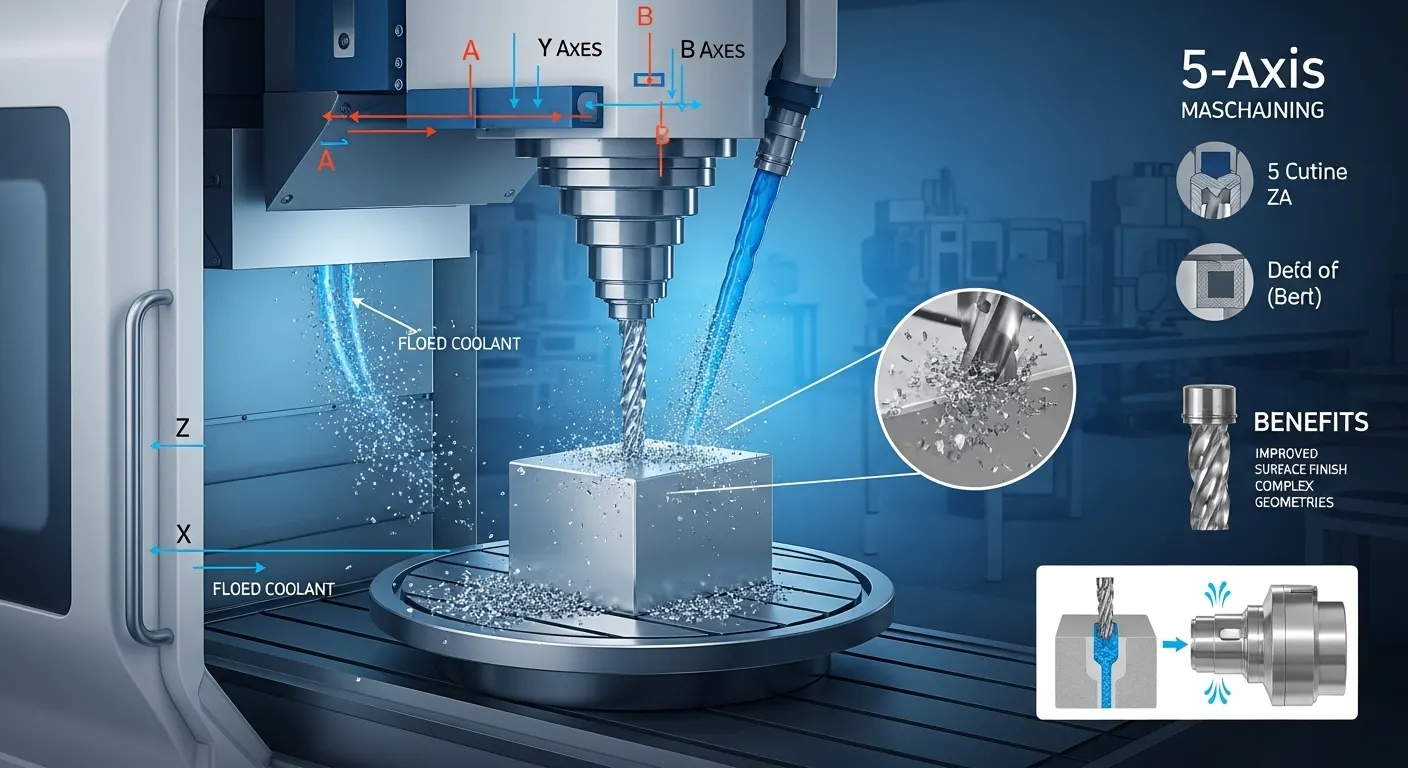
We broke the project into 6 defined stages to control quality at each step.
Étape 1: Programmation CAM et critique DFM
Avant de couper un seul chip, our CAM engineer ran a full DFM check in Mastercam 2026. Nous avons immédiatement signalé deux zones de défaillance potentielles:
- Les parois nervurées EMI de 0,8 mm risquaient de se déformer sous la pression standard de fraisage latéral
- The 14mm-tall heat sink fins had a 4.4:1 aspect ratio, ce qui est à la limite du risque de bavardage
Nous avons repensé le parcours d’outils pour utiliser une stratégie de fraisage trochoïdale sur les ailettes et un passage de fraisage montant sur les nervures fines à un engagement radial réduit (8% step-over).
Étape 2: Installation et installation
Nous avons fixé toutes les lâches sur une plaque de serrage sur mesure à point zéro. This let us flip each part for Op-2 without re-indicating — critical for holding the ±0.01mm bore position tolerance across both sides.
Étape 3: Grossoiserie
Machine: DMG Mori DMU 50 (5 axes)
Outil: 10mm 4-flute carbide end mill (Revêtu de TiAlN)
Retrait des matériaux: ~62 % du volume des billettes
Stratégie: Grossesse adaptative, 6mm axial depth, 35% radial engagement
Liquide de refroidissement: Liquide de refroidissement d’inondation (Émulsion, 8% concentration)
Nous avons laissé du matériel de 0,3 mm sur tous les murs pour la finition.
Étape 4: Demi-finale et arrivée
Changement d’outil vers une fraise à nez rotule 4 mm à 4 cannelures pour la matrice d’ailettes. Vitesse de la broche: 18,000 Tr / min. Taux d’avance: 1,800 mm/min. Nous avons réduit la profondeur axiale de coupe à 0,15 mm pour la passe finale de finition sur toutes les surfaces critiques du forage. Surface roughness measured Ra 0.76 µm average — inside the Ra 0.8 µm spec.
Étape 5: Filetage
Les filetages M3 étaient découpés à l’aide d’une fraiseuse en carbure massif au centre CNC. Profondeur de fil: 6mm (2x diameter — standard for aluminum per ISO 965-1). Nous avons évité de tapoter pour éliminer le risque de casse du robinet dans les trous aveugles.
Étape 6: Débavure et post-traitement
Débavure manuelle avec limes de précision, suivi d’un nettoyage ultrasonore. All 200 parts then went to our anodizing partner for Type II clear anodize (Épaisseur du revêtement: 10–15 µm per MIL-A-8625).
Défis et solutions
Défi 1: Déformation de paroi mince sur nervures EMI (00,8 mm)
This was the reason the previous supplier scrapped 18% of parts. Quand on usine un mur de 0,8 mm avec une passe de fraisage latérale standard, cutting pressure deflects the wall by 0.04–0.06mm — which pushes you outside a ±0.01mm tolerance immediately.
Notre première tentative a également échoué. Sur la première partie de l’essai, we used a 6mm end mill with 25% radial engagement. Le mur mesurait 0,83 mm d’un côté et 0,76 mm de l’autre — tous deux hors spécifications.
Correction: We switched to a 3mm 2-flute carbide end mill and reduced radial engagement to 8%. Nous avons également changé la direction de l’usinage pour un fraisage en montée avec un passage unique en pleine profondeur. Wall thickness on the second trial part measured 0.79mm–0.81mm — within tolerance across all 12 ribs.
Défi 2: Bruit des ailettes sur le réseau de dissipateurs thermiques
Les ailettes de 14 mm de haut avec un pas de 3,2 mm présentent presque aucune rigidité latérale. At our initial feed rate of 2,400 mm/min, we got visible chatter marks at the fin tips — Ra measured 3.1 µm instead of the 1.6 µm target.
Correction: We dropped the feed rate to 1,800 mm/min and switched to a trochoidal toolpath to spread the cutting load. Nous avons aussi ajouté un remplissage de cire dans les interstices des nageoires avant la finition, qui atténuait les vibrations lors de la coupe finale. Après l’usinage, La cire dissoute dans notre bain de nettoyage ultrasonique. Fin surface finish improved to Ra 1.4 µm — inside specification.
Défi 3: Consistance de la profondeur des inserts de filetage
Les inserts M3 devaient être affleurés ±0,1 mm sous la surface de la pièce. Le tapotage manuel produisait des profondeurs irrégulières sur une série de 200 parties. Pour notre premier essai complet, 14 of 50 parts had inserts sitting 0.15–0.2mm proud of the surface.
Correction: We programmed all 8 thread positions as a rigid tapping cycle with a programmed Z-stop tied to the part zero datum. Final insert depth across 200 parts: all within ±0.05mm.
Contrôle qualité
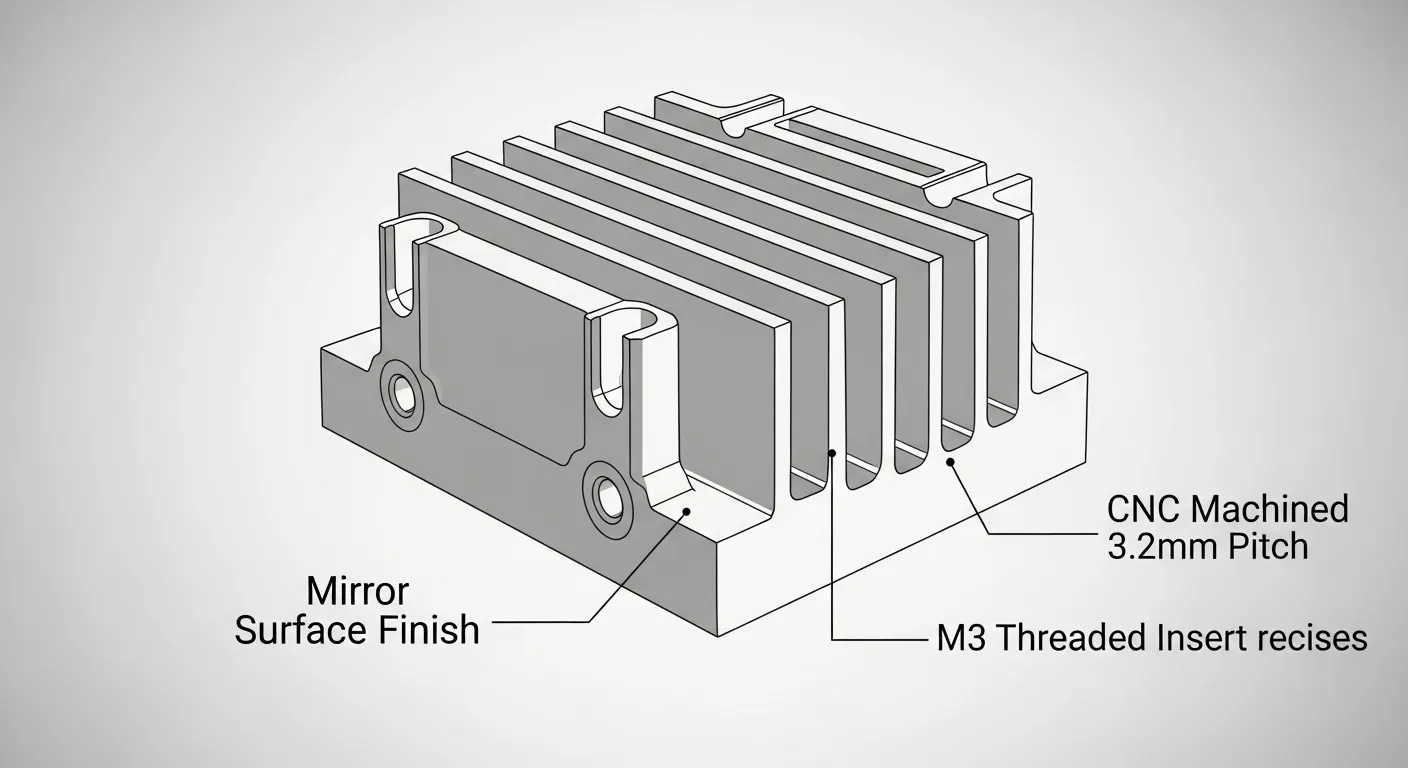
Chaque pièce passait par un processus d’inspection en trois étapes avant d’être emballé.
Vérifications CMM en cours
We ran CMM spot-checks every 25 parts using a Zeiss Contura G2 coordinate measuring machine. On a vérifié:
- Diamètre et position du canon (Critique: ±0.01mm)
- Épaisseur des parois (all 12 EMI ribs)
- Profondeur et position du filetage
- Dimensions globales de l’enveloppe
Vérification de la rugosité de surface
We used a Mitutoyo SJ-410 profilometer on 100% of parts for the external mating face (Ra spec: 0.8 µm) and a 10% sample on internal cavities (Ra spec: 1.6 µm).
Rapport Dimensionnel Final
All 200 parts received a full measurement report. Nous avons documenté les valeurs Cpk pour les trois tolérances les plus strictes:
- Diamètre du canon: Cpk = 1.47
- Épaisseur des parois (Nervures EMI): Cpk = 1.31
- Profondeur de fil: Cpk = 1.68
A Cpk above 1.33 indicates a process that is capable and stable.
Résultats
Les chiffres racontent l’histoire directement:
- Livraison: 200 parts delivered in 9 working days (1 day ahead of schedule)
- Rendement au premier passage: 199/200 parts passed all inspection criteria (99.5%)
- Pièces rejetées: 1 part (fin surface roughness Ra 1.7 µm on a single fin — caught in-house, non expédié)
- Taux de ferraille: 0.5% vs. 18% at the client's previous supplier
- Performance thermique: L’équipe d’ingénierie du client a rapporté une baisse de la température de jonction de 11°C dans les modules assemblés vs. Le design précédent du logement en coulée
- Blindage EMI: All 200 units passed client's EMI pre-compliance scan at 300 MHz–1 GHz
The client approved a second batch of 1,500 units within 3 weeks of receiving the pilot run.
Pourquoi l’usinage CNC a-t-il été utilisé
Le client a d’abord envisagé deux alternatives: Moulage sous pression et impression 3D métallique (DMLS). Voici pourquoi les deux ont échoué au mémoire:
| Facteur | Le casting | DMLS (Impression 3D métallique) | Usinage CNC |
|---|---|---|---|
| Épaisseur des parois (00,8 mm) | Pas réalisable en dessous de ~1,5 mm | Surface possible mais rugueuse | Réalisable avec un parcours d’outil correct |
| Finition de surface | Ra 1,6–3,2 μm (En tant que distribution) | Ra 6–15 μm (Tel que construit) | Ra 0,8 μm (Terminé) |
| Tolérances | ±0,2–0,5 mm | ±0,1–0,2 mm | ±0.01mm |
| Délai d’exécution (200 pcs) | 4 à 6 semaines (Outillages nécessaires) | 12–15 days | 9 days |
| Coût (200 pcs) | Haut (Outillages amortis) | Très haut | Modéré |
Die casting requires hard tooling — typically 4–6 weeks and $8,000–15 $,000 in mold cost for a part this size. Pour un pilote de 200 unités, Ce coût ne peut pas être amorti. DMLS could produce the geometry but couldn't hit the Ra 0.8 µm surface finish or the ±0.01mm bore tolerance without extensive secondary machining — which would add both time and cost.
L’usinage CNC à partir de billettes 6061-T6 était la seule méthode répondant aux trois exigences: tolérance, Finition de surface, et un délai de 10 jours sans investissement dans les outils. Vous pouvez explorer l’intégralité de GD PrototyingServices d’usinage CNC Pour en savoir plus sur nos capacités de procédé.
FAQ
Le 6061-T6 en aluminium est le choix le plus courant. Il est mécanique proprement, dissipe bien la chaleur (~167 W/m·K), et accepte les revêtements anodisés pour le contrôle EMI. Pour des applications à plus forte résistance, 7075-T6 is an option. Pour les exigences non conductrices, PEEK ou Delrin sont des plastiques viables.
Sur un centre d’usinage 5 axes avec une fixation appropriée, Nous tenons régulièrement ±0.01mm on critical bore fits and ±0.05 mm selon les dimensions générales. GD Prototyping's standard tolerance is ±0.05mm, avec des tolérances plus strictes disponibles sur demande pour les caractéristiques critiques.
Pour une pièce comme celle-ci — 120 mm x 85 mm x 22 mm avec des caractéristiques complexes — le temps de cycle par pièce est d’environ 18 à 24 minutes sur une machine à 5 axes. Avec une cellule à deux machines fonctionnant en parallèle, Un passage de 200 pièces peut être réalisé en 7 à 8 jours d’usinage, plus 1 à 2 jours pour l’inspection et le post-traitement.
Oui, Surtout pour les pilotes et les volumes faibles à moyens (under 2,000 Unités). L’usinage CNC ne nécessite aucun investissement dans les outillages, maintient des tolérances plus strictes, et offre une meilleure finition de surface que la pièce sous pression telle que coulée. For volumes above 5,000 Unités, La moulée sous pression devient plus économique par pièce.
Téléchargez votre fichier STEP ou IGES dans le système de devis de GD Prototyping. Incluez votre spécification de matériau, Exigences de tolérance, Finition de surface, Quantité, et deadline. You'll receive a detailed quote with DFM feedback within 12 hours.
Conclusion
Les pièces usinées CNC électroniques exigent plus qu’un devis rapide et une machine CNC. Ils ont besoin d’une équipe qui comprend la dynamique des murs fins, Exigences de gestion thermique, et les empilements de tolérance qui séparent un prototype fonctionnel d’un lot mis au rebut.
We delivered 200 precision aluminum enclosures in 9 days, with a 99.5% first-pass yield and zero field returns from the client's EMI pre-compliance testing.
Si votre projet d’électronique nécessite des tolérances strictes, Géométries complexes, ou un fournisseur qui comprend réellement vos risques DFM —contactez GD Prototypage Aujourd’hui. Upload your file and get a quote with DFM feedback in under 12 hours.
Vous pouvez également parcourir notreÉtudes de cas pour l’usinage CNC pour voir plus d’exemples comme celui-ci.
