






Fabrication de pièces en plastique médical sur mesure: Comment sélectionner des polymères de qualité médicale
Le choix des polymères dans la fabrication de pièces en plastique médical personnalisé n’est pas simplement un choix entre PC, PP, REGARDER, ou une autre famille de matériaux familiers. Deux résines portant le même nom de polymère peuvent utiliser des additifs différents, colorants, Remplissages, Aides à la transformation, ou systèmes de stabilisation.
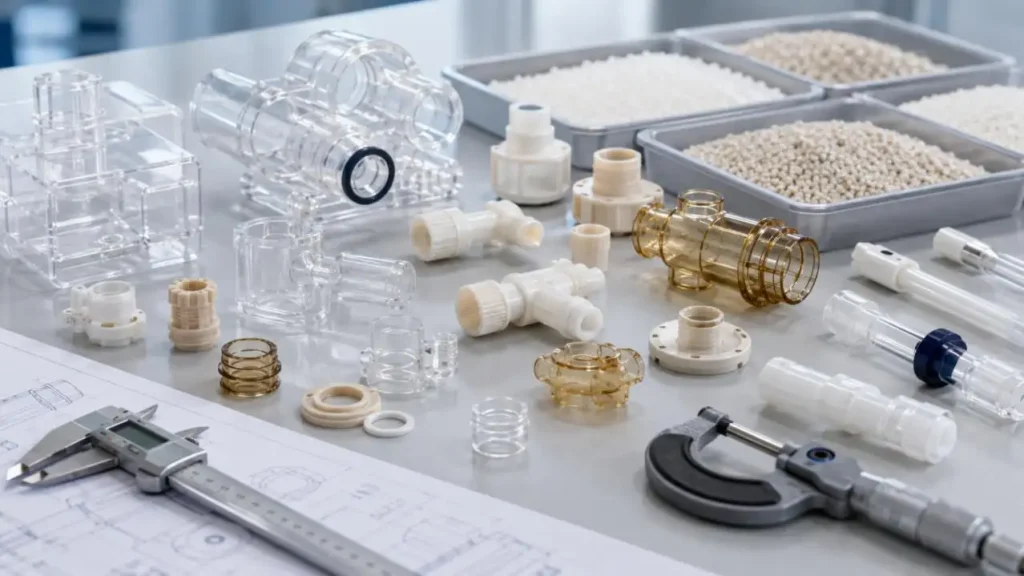
Un matériau peut bien fonctionner lors des essais d’assemblage initiaux mais se décolorer, devenir cassant, chaîne, ou perdre de la précision dimensionnelle après la vapeur, Radiation, Nettoyage chimique, ou stérilisations répétées. Pour cette raison, La sélection du polymère médical doit combiner le risque réglementaire, Performance fonctionnelle, Comportement de fabrication, Compatibilité de la stérilisation, et documentation.
Le choix d’un polymère pour la fabrication personnalisée de pièces en plastique médical commence par les conditions de contact corporel de l’appareil et la méthode de stérilisation. Les ingénieurs devraient ensuite comparer la résistance mécanique, Résistance chimique, Stabilité dimensionnelle, Comportement de traitement, Traçabilité, et la documentation de biocompatibilité spécifique à chaque grade avant de valider le composant final fabriqué et stérilisé.
Quoi Is "Polymère de qualité médicale"?
"De qualité médicale" cela ne signifie pas automatiquement "Approuvé par la FDA." Les autorités de régulation évaluent le dispositif médical fini selon son usage prévu, Catégorie de contact avec le patient, Historique du traitement, nettoyage, assemblée, Emballage, et stérilisation.
Une révision responsable du matériel doit couvrir quatre niveaux:
| Niveau de révision | Informations à confirmer |
| Famille de polymères | PC, PP, PPSU, PEI, REGARDER, POM, PAPA, TPE, ou TPU |
| Grade exact de résine | Fabricant, Numéro de classe, Couleur, remplissage, et renforcement |
| Documentation des fournisseurs | TDS, SDS, CoC, Données ISO 10993, Données USP Classe VI, et politique de contrôle du changement |
| Validation finale du dispositif | Pièce usinée ou moulée après nettoyage, assemblée, Emballage, et stérilisation |
Une résine de qualité médicale peut être accompagnée de données d’évaluation biologique, mais cela n’établit pas automatiquement la sécurité biologique de l’appareil final. ISO 10993-1:2025 continue d’intégrer l’évaluation biologique dans le processus plus large de gestion des risques liés aux dispositifs médicaux.
Étape 1: Définir l’application médicale
Avant de choisir un polymère pour la fabrication de pièces en plastique médical personnalisé, Les ingénieurs doivent définir comment le composant sera utilisé.
Voici quelques questions d’intérêt:
• Cette partie est-elle en contact direct ou indirect avec le patient?
• Cette partie entrera-t-elle en contact avec la peau, Muqueuse, Sang, Tissus, Fluides, Drogues, ou d’autres voies potentielles?
• Est le transitoire de contact attendu, À court terme, À long terme ou permanent?
• La pièce est-elle jetable ou réutilisable?
• Combien de cycles de nettoyage et de stérilisation cette partie doit-elle endurer?
Les exigences fonctionnelles doivent également être converties en valeurs d’ingénierie mesurables.
| Exigence | Données à spécifier |
| Performance mécanique | Impact, pliage, Fatigue, couple, et cycles à ajustement rapide |
| Température | Exploitation, nettoyage, Stockage, et les températures de stérilisation |
| Exposition chimique | Alcool, Désinfectants, Lipides, Médication, et des détergents |
| Performance optique | Transparence, Stabilité des couleurs, et visibilité fluide |
| Contrôle dimensionnel | Troué, Rainures d’étanchéité, bobine, S' inscrit, et GD&T |
| Volume de production | Prototype, Batch de validation, Volume faible, ou production de masse |
Étape 2: Comparer les familles de polymères médicaux
Aucun polymère unique n’est adapté à tous les composants médicaux.
| Polymère | Principaux avantages | Important limitations | Processus typiques |
| PC de qualité médicale | Transparent résistant aux impacts, Dimensionnellement stable | Le jaune et les fissures dues aux contraintes et aux radiations doivent être évalués | Usinage CNC, Moulage par injection |
| Medical-grade PP | Rentable, Faible densité, résistante chimiquement | Raideur moindre, Dimensionnellement moins stable | Moulage par injection |
| POM | Très faible frottement et résistante à l’usure, précis | La qualité et la stérilisation doivent être évaluées | Usinage CNC, Moulage par injection |
| PA/Nylon | Dur, fort, et résistante à l’usure | Les dimensions peuvent changer en raison de l’absorption de l’humidité | CNC, SLS, MJF, moulure |
| PPSU | Vapeur répétée et forte résistance aux impacts | Cher, Coûts des matériaux et de transformation | Usinage CNC, Moulage par injection |
| PEI | Dimensions stables à haute température. | Coloration ambrée, Moins de compatibilité | Usinage CNC, Moulage par injection |
| REGARDER | Très forte résistance, Résistant à la chaleur et aux produits chimiques | Très cher, surspécifié dans de nombreux cas | Usinage CNC, Moulage par injection |
| TPE/TPU médical | Surmoulage applicable flexible, doux au toucher | L’ensemble de compression et les extractibles doivent être évalués | Moulage par injection, Surmoulage |
Polycarbonate pour composants transparents
Certains polycarbonates de qualité médicale peuvent subir de l’oxyde d’éthylène (EtO) et la stérilisation à la vapeur à 121°C. Un taux de volume de fusion de 19 cm³/10 min et un retrait de 0,5 à 0,7 % peuvent être utilisés pour des composants à paroi fine.
Les concepteurs doivent évaluer les contacts des produits chimiques, Contraintes enracinées, radiation et/ou changements de couleur induits par le faisceau électrique, Charges mécaniques sévères, Arêtes tranchantes, et la transparence optique du matériau pendant une période prolongée.
PPSU et PEI pour les dispositifs réutilisables
Les données concernant la PPSU indiquent qu’elle devrait facilement permettre une utilisation répétée dans des applications médicales avec un cycle de vapeur de 134°C pendant 18 minutes. Cela devrait également permettre 100 cycles de stérilisation à l’oxyde d’éthylène, 200 cycles de peroxyde d’hydrogène vaporisé, et une exposition gamma de 40 kGy.
L’Île-du-Prince-Édouard a une température de transition vitreuse d’environ 217 °C et une excellente stabilité dimensionnelle à haute température. L’Île-du-prince érigé est généralement plus rigide, tandis que la PPSU est préférée lorsque la stérilisation répétée à la vapeur est associée à la nécessité d’une résistance aux chocs.
Ces valeurs fournisseurs sont des données de référence. Les composants réels doivent être testés après le traitement, nettoyage, assemblée, et stérilisation.
PEEK pour des applications exigeantes
Le PEEK non rempli a généralement une densité proche de 1,30 g/cm³, un point de fusion autour de 343°C, une température de transition vitreuse d’environ 143–150°C, un module de traction proche de 4,000 Mpa, et limite d’élasticité autour de 98 MPa.
Ces propriétés supportent des charges élevées, haute température, et des pièces chimiquement exigeantes. Toutefois, PEEK ne devrait pas être le choix par défaut pour des boîtiers ordinaires ou des composants jetables à faible charge.
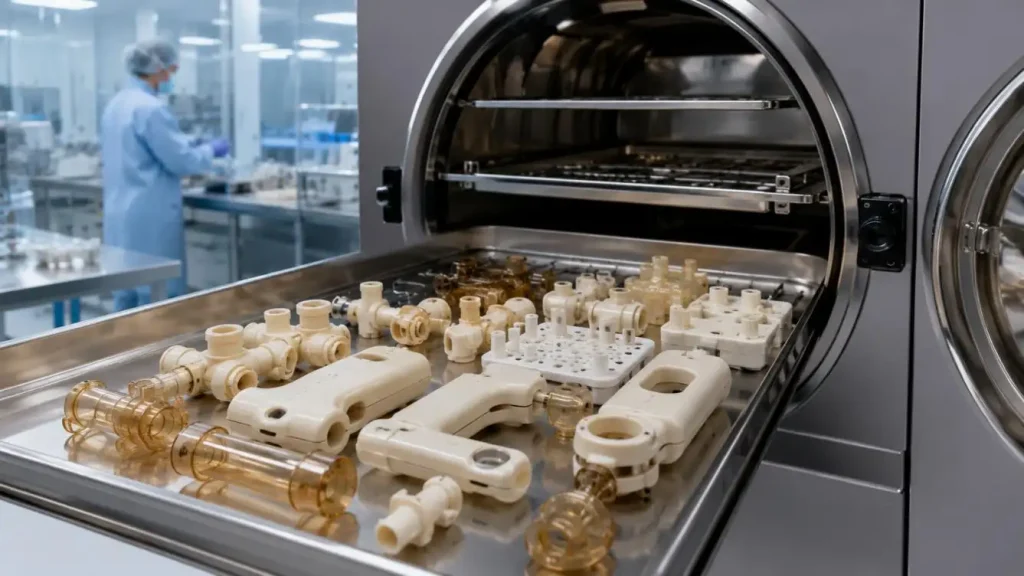
Étape 3: Associer le polymère à la stérilisation
La compatibilité de la stérilisation est au cœur de la fabrication de pièces en plastique médical sur mesure.
| Méthode | Principal préoccupation matérielle |
| EtO | Absorption résiduelle, Temps d’aération, et interaction avec l’emballage |
| Vapeur | Hydrolyse, Déformation, craquelement, et changement dimensionnel |
| Gamma | Jaunissement, Fragilité, et la perte de résistance à l’impact |
| Faisceau E | Distribution de la dose, Changement de couleur, et dégradation mécanique |
| VHP | Oxydation, Changement de surface, et fissurage sous contrainte |
La vraie question n’est pas simplement de savoir si un polymère "peut être stérilisée." Les ingénieurs doivent définir la température, dose, Temps d’exposition, Comptage des cycles, et la performance qui doit rester après le traitement.
Étape 4: Considérez le processus de fabrication
Dans la fabrication de pièces en plastique médical personnalisé, La performance des matériaux est influencée par l’usinage, moulure, Séchage, Histoire thermique, Additifs, finition, et stérilisation.
L’usinage CNC peut créer des prototypes pour les essais et aussi créer des caractéristiques comme des rainures ou des filetages d’étanchéité. Les dimensions sur les plastiques PC peuvent changer si la chaleur et la pression lors de l’usinage ne sont pas contrôlées.
GD Prototying peut réaliser des usinages à trois et cinq axes sur de nombreux plastiques d’ingénierie. Leur usinage CNC peut créer des pièces avec des tolérances de ±0.05 mm et une finition de surface de Ra 0,2 μm selon le matériau et la géométrie.
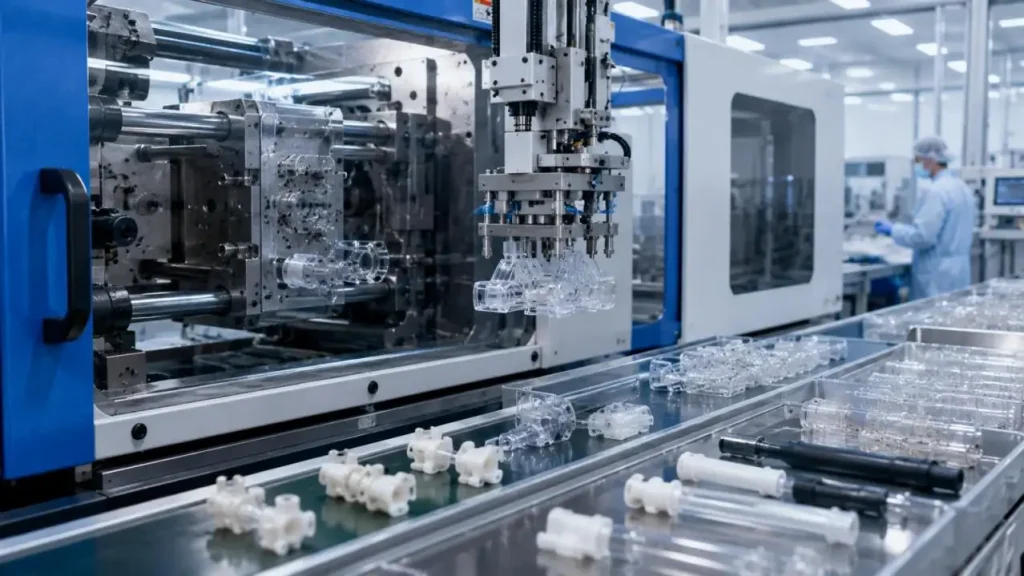
En moulage par injection, Une conception stable est celle où une pièce peut être fabriquée par milliers et que la conception peut être considérée comme définitive. Les ingénieurs devront prendre en compte de nombreux facteurs pour contrôler la partie finale, Comme les conditions de moulage, La conception de la porte, Le conditionnement du moule, et le contrôle du taux de refroidissement.
Pour de nombreuses techniques, comme le vide et le SLA, SLS, et MJF, Les limites et la dépendance aux plastiques de qualité prototype doivent être prises en compte avant de les utiliser pour l’assemblage et la validation de la conception.
Étape 5: Confirmer la documentation et la traçabilité
Une demande de renseignements doit décrire en détail le produit final concernant:
• La qualité de la résine et le fabricant
• Renforcements et additifs
• Biocompatibilité et stérilisation avec la température et le temps d’exposition
• Mesures critiques avec le moyen d’inspection
• Exigences de finition de surface et de clarté optique
• Quantité de prototypes et d’unités de production
• CoC avec un rapport de traçabilité et de matériaux
Les erreurs courantes de RFQ ne sont qu’à mentionner "PC" ou "REGARDER," Je pense que les rapports de test des fournisseurs signifient que les appareils sont approuvés, Oubliez de considérer une stérilisation sévère et répétée, et présentent un grand écart de tolérances pour les prototypes et les produits finaux, En ignorant les changements de dimensions dus aux différences thermiques et à la conception du moule.
Comment le prototypage GD soutient la validation des polymères
Prise en charge du prototypage GD Fabrication de pièces en plastique médical personnalisé par l’usinage CNC, Impression 3D, Moulage sous vide, Moulage par injection, Critique du DFM, et production à faible volume.
Ses capacités permettent aux équipes d’ingénierie de comparer les matériaux et les procédés de production avant de s’engager dans des outillages durs. Soutien individuel aux projets, un temps de réponse cible dans les 12 heures, un atelier d’usinage interne, et la planification de la production 24h/24 et 7j/7 peut soutenir des projets allant d’un prototype unique à la production pilote.
Le prototypage GD ne remplace pas les responsabilités réglementaires ou de sécurité biologique du fabricant de dispositifs médicaux. À la place, Il peut fabriquer des pièces selon la résine spécifiée, Dessin, Plan de validation, Exigences d’inspection, et besoins en traçabilité.
Mots de clôture
La réussite de la fabrication de pièces en plastique médical sur mesure nécessite la qualité résine, Méthode de stérilisation, Procédé de fabrication, Exigences dimensionnelles, et stratégie de validation à sélectionner ensemble.
Partagez vos dessins, Application prévue, Qualité polymère cible, Méthode de stérilisation, Tolérances critiques, et quantité requise avec le prototypage GD. Son équipe d’ingénierie peut évaluer la fabricabilité, Comparez les procédés de prototypage et de production adaptés, et aider à établir une voie pratique vers la validation à faible volume et la fabrication à grande échelle.
FAQ
Q1. Quels plastiques d’ingénierie offre le prototypage GD pour un usage médical?
GD Prototypage travaille avec plusieurs plastiques d’ingénierie, y compris PC, PP, POM, PA6/PA66, PTFE, REGARDER, PPS, PEI, PVDF, HDPE, UHMWPE, et polymères renforcés de fibres de verre. Lors de la passe d’une commande, Les clients doivent décrire entièrement le matériau en précisant le fabricant de la résine, Grade, Couleur, remplissage, et toute la documentation requise associée.
Q2. GD Prototying propose-t-il une fabrication personnalisée de pièces en plastique médical?
Absolument. GD Prototyping propose la fabrication personnalisée de pièces en plastique médical via usinage CNC, Moulage par injection, Impression 3D, et coulée sous vide. Chacune de ces techniques peut être utilisée pour la vérification de la conception, Prototypes fonctionnels, et production de validation à faible volume. De plus, Ces techniques peuvent être utilisées pour les phases ultérieures de la production en fonction des matériaux choisis et des exigences du projet.
Q3. Le prototypage de la diabète diabète suggère-t-elle un polymère de qualité médicale?
GD Prototying peut fournir un retour sur les exigences de fabrication en fonction de la géométrie de la pièce, Conditions de fonctionnement, Exposition à la stérilisation et aux produits chimiques, Niveaux de tolérance, et la quantité à produire. Toutefois, La sélection finale et la qualification du polymère de qualité médicale relèvent du fabricant de dispositifs médicaux.
Q4. Ce qui doit être inclus dans une demande de renseignements pour les pièces en plastique médical?
Une demande de renseignements doit inclure des dessins 2D et des fichiers CAO 3D, résine, Quantité, Tolérances critiques, Finition de surface, Méthode de stérilisation, type d’exposition aux produits chimiques, Exigences d’inspection et d’essais, et tout document requis concernant le matériel. Si applicable, la RFQ doit également inclure les conditions de contact corporel et le nombre de cycles d’utilisation attendus.
Q5. Quelles sont les tolérances CNC pour les pièces en plastique médical issues de GD Prototying?
Pour des conditions adaptées, GD Prototying mentionne des capacités d’usinage CNC définissables jusqu’à ±0.05 mm et rugosité de surface de Ra 0,2 μm. Les tolérances réelles d’usinage CNC pour les pièces en plastique médical sont influencées par le choix du polymère, Géométrie des pièces, Épaisseur du mur, La position des caractéristiques, Absorption de l’humidité, et la dilatation thermique. Il est également pertinent de considérer la technique de métrologie pour déterminer les tolérances d’usinage CNC.
