






Boîtier automobile léger personnalisé pour véhicules électriques: Matériaux et stratégies de conception
Pour l’électronique des véhicules électriques, Réduire le poids du logement est rarement un simple exercice de substitution matérielle. Un boîtier automobile personnalisé doit protéger l’électronique, Maintenir la stabilité dimensionnelle, dissiper la chaleur, résiste aux vibrations et à la corrosion, Étanchéité de support, et—lorsque nécessaire—fournir un blindage EMI.
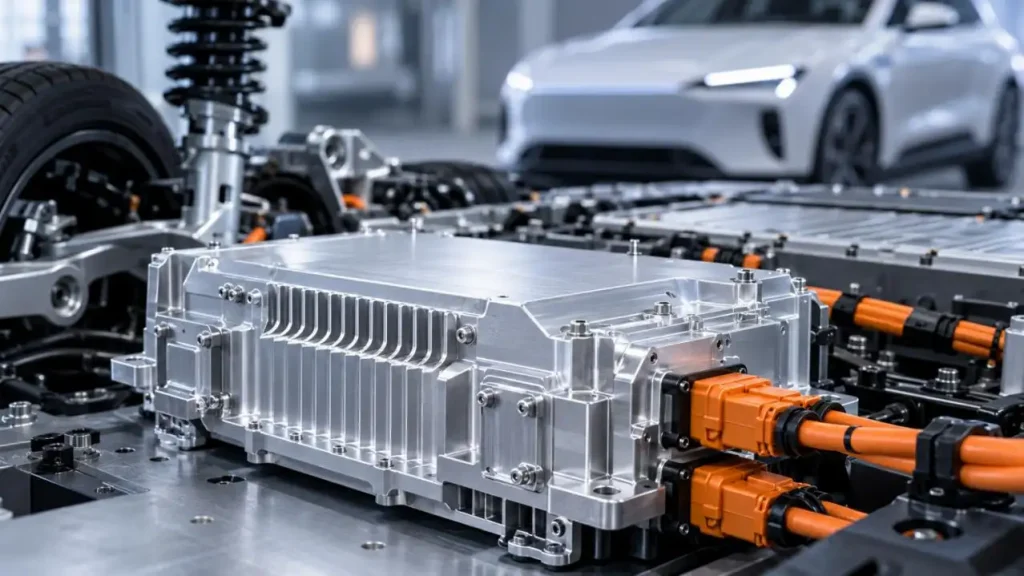
D’un point de vue manufacturier, La question clé n’est pas simplement "Quelle légèreté peut être le boîtier?" mais plutôt:
Combien de matière peut être retirée sans compromettre la rigidité, Performance thermique, Intégrité de l’étanchéité, Stabilité de l’usinage, ou la répétabilité en production?
Chez GD Prototypage, C’est à ce moment que la sélection des matériaux, DFM, Stratégie d’usinage, et la validation des prototypes doivent être considérées ensemble.
Qu’est-ce qui définit un boîtier automobile léger sur mesure?
Un boîtier automobile personnalisé est conçu autour d’une ECU spécifique, capteur, Onduleur, Contrôleur, Module de recharge, ou dispositif ADAS. Contrairement à un boîtier standard, Sa géométrie est généralement dictée par plusieurs exigences fonctionnelles simultanées:
•Protection mécanique et rigidité de montage
• Transfert de chaleur depuis l’électronique interne
• Performances EMI/EMC
• Interfaces d’étanchéité IP
• Positionnement des connecteurs et câbles
• Résistance aux vibrations et aux cycles thermiques
• Objectifs de poids et d’espace de forfaits
• Procédé de fabrication et volume de production
Pour les applications électriques, Ces exigences entrent souvent en conflit. Les parois plus fines réduisent la masse, par exemple, mais augmente aussi le risque de distorsion de l’usinage, Vibration locale, Déformation de surface d’étanchéité, et réduction de l’engagement des filets.
C’est pourquoi la conception légère de boîtiers automobiles personnalisés doit être considérée comme un problème d’optimisation au niveau du système.
Sélection des matériaux: Aluminium, Plastique ou composite?
Il n’y a pas d’universel "meilleur" matériel. Le bon choix dépend de la contrainte d’ingénierie dominante.
| Matériel | Principaux avantages | Principales préoccupations de conception | Applications typiques |
| 6061-T6 Aluminum | Bon rapport force/poids, usinabilité, Conductivité thermique, Résistance à la corrosion | Distorsion à paroi fine, Coût d’usinage à grande échelle | Capteurs, Contrôleurs, Boîtiers ECU |
| Aluminium moulé sous pression | Géométrie complexe, Nervures et enjambes intégrées, Production évolutive | Coût des outillages, Contraintes de tirant et d’épaisseur de paroi | Onduleurs, Modules de contrôle |
| Plastiques d’ingénierie | Masse faible, Isolation électrique, Intégration des fonctionnalités moulées | Conductivité thermique, Blindage EMI, ramper | Enceintes de capteurs et électroniques |
| Polymères renforcés par fibres | Plus grande rigidité que les plastiques standards, Faible densité | Anisotropie, outillage, Limitations thermiques/EMI | Boîtiers structurels légers |
| Alliages de magnésium | Très faible densité | Protection contre la corrosion, Contrôle des procédés, coût | Applications critiques en poids |
Pour de nombreux électromagnétiques de précision pour véhicules électriques, L’aluminium reste attractif car un seul boîtier automobile personnalisé peut remplir plusieurs fonctions simultanément: Enceinte structurelle, Dissipateur de chaleur, Cadre de montage, et bouclier EMI.
Sept décisions de conception qui contrôlent le poids du boîtier
1. Épaisseur des parois
L’épaisseur du mur doit être basée sur une portée non supportée, Chemin de charge, Pression d’étanchéité, Environnement de vibrations, et la méthode de fabrication — pas sur une seule valeur minimale.
Pour les boîtiers en aluminium usiné CNC, Une réduction agressive des murs peut créer:
• Déflexion lors de l’usinage
• Vibrations et mauvaise finition de surface
• Distorsion de l’alésage ou de la poche
• Changements de platitude après le déserrage
• Dérive dimensionnelle lors de l’anodise ou du cycle thermique
2. Nervures au lieu de matériau en vrac
Des augmentations localisées de l’épaisseur de la paroi par l’utilisation de nervures renforcent la rigidité plus efficacement qu’une augmentation uniforme de l’épaisseur de la paroi.
L’utilisation particulièrement efficace des côtes est dans:
• Emplacements des oreilles
• Zones de connexion
• Emplacements des alésages des roulements et capteurs
• Grand, non supporté, Panneaux
• Bosses de vis et brides d’étanchéité
3. Intégration fonctionnelle
La conception d’un boîtier automobile personnalisé léger doit s’intégrer, Lorsque possible, fonctions secondaires pour éliminer le besoin d’autres, séparé, Composants.
Les interfaces câbles et les bornes de montage doivent être intégrées sur le boîtier, ainsi que les supports internes et les ailettes de refroidissement.
L’intégration de ces caractéristiques réduit à la fois le nombre de composants et le poids total du boîtier.
4. Gestion thermique
Pour l’électronique de puissance, La perte de poids ne doit pas interrompre le chemin thermique.
Les questions importantes de conception incluent:
• Où la chaleur est générée?
• Le boîtier agit-il un dissipateur de chaleur?
• Y a-t-il suffisamment de surface de contact pour les matériaux TIM?
• Des ailettes ou des canaux de refroidissement sont-ils nécessaires?
• Les murs minces créent-ils des points chauds locaux?
Dans de nombreuses applications électriques, La performance thermique fixe la limite inférieure pratique pour l’épaisseur du boîtier.
5. EMI et Performance EMC
Le blindage peut limiter la quantité d’EMI et d’EMC qu’un dispositif peut transmettre, Mais l’utilisation de joints et de joints peut diminuer la capacité de protection d’un boîtier.
Quand un boîtier doit bloquer l’énergie haute fréquence ou haute tension, Un blindage doit être intégré dans le boîtier pour être efficace.
6. Scellement et protection de l’environnement
La forme de la bride d’un boîtier homologué IP est déterminée par l’élément d’étanchéité.
Lors de la conception d’un logement, divers éléments tels que....
• Compression du joint
• Atténuations d’une rainure de joint
• Plateté de la bride
• Espacement des fixations
• Le matériau à fixer
• L’épaisseur d’un revêtement
• Peut impacter l’efficacité de l’élément d’étanchéité.
Retirer du matériau pour diluer la pièce peut avoir un impact négatif sur la pièce, et affectent la compression d’un élément d’étanchéité.
7. Procédé de fabrication
La géométrie d’un boîtier automobile personnalisé doit refléter son parcours de production.
| Processus | Meilleure utilisation | Implications de conception |
| 5-Axis CNC Machining | Boîtiers de précision prototypes et à faible volume | Permet des tolérances strictes et des modifications fréquentes de conception |
| Le casting | Boîtiers en aluminium de volume moyen/élevé | Nécessite un tirage, Murs uniformes, Stratégie d’outillage |
| Moulage par injection | Boîtiers en plastique à l’échelle de la production | Nécessite un débit, côtes, Boss, Contrôle du retrait |
| Impression 3D | Validation précoce du concept et de l’ajustement | Utile avant de s’engager dans la géométrie de production |
| Moulage sous vide | Évaluation fonctionnelle en petits lots | Adapté aux pièces polymères à volume limité |
Boîtier de prototypage GD: Boîtier de capteurs automobiles à paroi mince
Un exemple utile est un boîtier de capteur en aluminium de précision produit par GD Prototying utilisant un usinage CNC 5 axes.
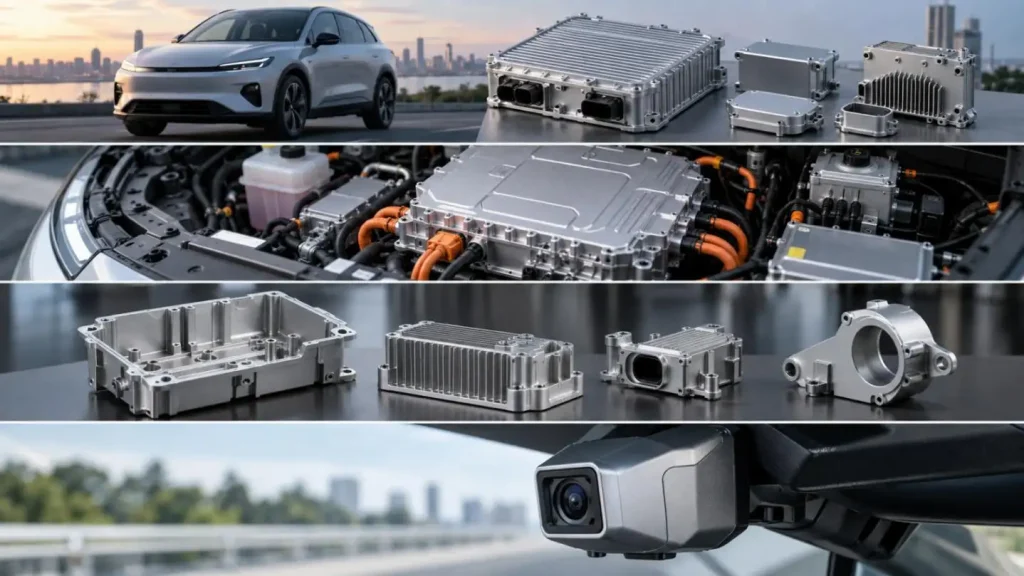
Les spécifications des composants comprenaient:
• Matériel: Aluminium 6061-T6
• Taille de la pièce: 87 × 54 × 32 mm
• Épaisseur minimale de paroi: 1.2 mm
• Alésage critique: Ø22 mm
• Tolérance critique: ±0.01 mm
• Finition de surface d’alésage: Ra 0,8 μm
• Finition de surface extérieure: Ra 1,6 μm
• Traitement de surface: Anodisation de type II, 15 μm ±2 μm
• Quantité de production: 150 unités
Le défi ne consistait pas simplement à retirer du matériau. À une épaisseur de paroi de 1,2 mm, Force de serrage, Séquence de trajet d’outil, Charge de coupe, température, et la stratégie d’inspection ont toutes influencé la stabilité de la dimension finale.
L’approche de production utilisait des équipements dédiés, Séquences d’usinage contrôlées, Stabilisation thermique, et inspection CMM. GD Prototying a rapporté un rendement de 99,3 % au premier passage pour le lot.
Cela illustre un principe important pour tout boîtier automobile personnalisé léger:
Au fur et à mesure que le boîtier s’éclaircit, Le contrôle des processus de fabrication devient plus — et non moins — important.
Checklist DFM pour le boîtier automobile personnalisé
Avant de publier un design de boîtier pour le prototypage, Nous recommandons de consulter ce qui suit:
• Les épaisseurs des parois sont-elles compatibles avec les exigences de rigidité?
• Les tolérances strictes sont-elles limitées aux caractéristiques fonctionnelles?
• Toutes les surfaces critiques peuvent-elles être usinées et inspectées?
• Les brides d’étanchéité sont-elles suffisamment rigides?
• Les trajectoires thermiques sont-elles clairement définies?
• Les exigences en EMI sont-elles prises en compte dans les matériaux et la finition?
• Les nervures peuvent-elles remplacer un matériau solide inutile?
• L’anodisation ou le revêtement affecteront-ils les dimensions critiques?
• Le design est destiné au CNC, casting, ou moulures?
• Le volume de production est-il suffisamment élevé pour justifier l’utilisation d’outillages durs?
Ces décisions ont souvent plus d’impact sur le coût et la fiabilité que le choix nominal du matériau.
Dernières réflexions
A Logement automobile léger personnalisé réussi ce n’est pas l’enclos le plus léger possible. C’est le design le plus léger qui satisfait encore au niveau structurel, thermique, EMC, scellement, dimensionnelle, et les besoins de fabrication.
Pour l’électronique des véhicules électriques en phase initiale, L’usinage CNC est souvent précieux car les ingénieurs peuvent valider les pièces en aluminium réel avant de s’engager dans la moulage sous pression ou l’injection d’outillage.
Le prototypage GD prend en charge 3-, 4-, et l’usinage CNC 5 axes, Tournage CNC, Impression 3D, Moulage sous vide, Moulage par injection, Fabrication de tôle, et moulage sous pression, permettant à un projet de logement automobile personnalisé de passer de la validation du prototype à une production à faible volume ou en production sans traiter chaque étape comme un processus isolé.
Si la conception de votre boîtier est encore optimisée pour l’épaisseur des parois, Tolérances, matériel, scellement, ou méthode de production, GD Prototypage peut examiner les données CAO d’un point de vue manufacturier et aider à identifier les risques concrets de DFM avant que les décisions d’outillage ou de production ne soient finalisées.
FAQ
Q1. GD Prototying peut-il fabriquer des boîtiers automobiles personnalisés?
Oui. GD Prototyping fabrique des boîtiers automobiles personnalisés pour prototypes et productions à faible volume utilisant l’usinage CNC, Le casting, Moulage par injection, Impression 3D, Moulage sous vide, et fabrication de tôle.
Q2. Quels matériaux sont disponibles pour un logement automobile personnalisé?
Le prototypage GD travaille avec des métaux tels que l’aluminium, acier, et le titane, ainsi que des plastiques, y compris l’ABS, PC, POM, et PMMA. Le choix des matériaux dépend du poids, force, thermique, EMI, et exigences de production.
Q3. L’usinage CNC 5 axes convient-il aux boîtiers automobiles?
Oui. L’usinage CNC 5 axes convient aux boîtiers automobiles personnalisés complexes avec de grandes ressources, Surfaces de montage multiples, Alésages de précision, et des fonctionnalités qui nécessiteraient autrement plusieurs configurations. Le prototypage GD fournit 3 axes, 3 2-axes, et un usinage complet sur 5 axes.
Q4. Quelles tolérances le prototypage GD peut-il atteindre sur les boîtiers automobiles?
La tolérance dépend de la géométrie et du matériau. Dans un projet de logement de capteurs automobiles, Le prototypage GD a maintenu un ±0.0Tolérance d’alésage de 1 mm sur les pièces en aluminium 6061-T6 avec un minimum de 1,2 mm de sections murales.
Q5. Est-ce que la machine de prototypage GD peut avoir un boîtier automobile personnalisé à paroi mince?
Oui. Un projet automobile publié concernait un boîtier en aluminium 6061-T6 mesurant 87 × 54 × 32 mm avec des sections à paroi fine de 1,2 mm, Produite par usinage CNC 5 axes.
