






Service d’usinage CNC pour pièces en acier inoxydable: Comment nous avons tenu ±0.02 mm sur 150 supports structurels pour un système européen de contrôle des fluides
Un OEM européen d’équipements industriels nécessitait 150 supports de contrôle de fluide en acier inoxydable 316L usinés à ±0.0Tolérance de 2 mm avec finition de surface Ra 0,8 μm en 12 jours. Nous avons utilisé un fraisage CNC 5 axes sur un DMG Mori DMU 50 avec un outillage en carbure revêtu de TiAlN. Les 150 pièces ont toutes passé l’inspection CMM. Livraison ponctuelle: 100%.
Introduction
Le client nous a envoyé un dessin qui a fait hésiter nos ingénieurs pour un second regard.
Il s’agissait d’un support structurel en acier inoxydable de 316L pour un collecteur de contrôle de fluide haute pression. La pièce avait une section murale fine de 1,8 mm, un canal interne profond à 38 mm de profondeur, et une tolérance bilatérale de ±0.02 mm sur l’alésage d’accouplement. La quantité était de 150 unités. La date limite était de 12 jours ouvrés.
C’est le type de service d’usinage CNC pour pièces en acier inoxydable qui distingue un fournisseur fiable d’un atelier générique. Le 316L en acier inoxydable durcit rapidement. Un mauvais passage et vous aurez abandonné une pièce qui a mis 47 minutes à être dégainée. Nous avons déjà mené des projets comme celui-ci, Et cet article documente exactement ce que nous avons fait, Ce qui a échoué lors de la première tentative, et comment nous avons livré chaque pièce selon les spécifications.
Aperçu du projet
Le client était un fabricant allemand d’équipements industriels de taille moyenne produisant des systèmes de contrôle des fluides pour le secteur pharmaceutique. Leur produit final fonctionne sous une pression de 120 bars et doit passer les audits de conformité des installations de la FDA, qui exige une déviation nulle de dimension aux interfaces d’accouplement.
Ils ont eu besoin d’un lot de 150 supports en acier inoxydable pour remplacer une version moulée qui présentait des défauts de porosité en contrôle qualité. Le casting était hors de question. Le nouveau design nécessitait une pièce usinée avec des canaux internes propres, un forage serré, et une finition de surface résistante à la corrosion capable de supporter le CIP classique (nettoyage sur place) Cycles de lavage chimiques.
On nous a donné des fichiers STEP 3D, un dessin 2D avec GD&T appelle, et une fenêtre de délai de 12 jours. Le projet a été lancé le lendemain matin.
Spécifications techniques
| Paramètre | Valeur |
|---|---|
| Matériel | Acier inoxydable 316L |
| Nom de la pièce | Bracket de contrôle des fluides |
| Dimensions | 142 mm x 88 mm x 56 mm |
| Épaisseur des parois (min) | 1,8 mm |
| Tolérance | ±0.02 mm (Calibre), ±0.05mm (Généralités) |
| Finition de surface | Ra 0,8 μm (Visages de reproduction), Ra 1,6 μm (Généralités) |
| Profondeur interne du canal | 38mm |
| Quantité | 150 unités |
| Delai | 12 jours ouvrés |
| Machines utilisées | DMG Mori DMU 50 (5 axes), Haas ST-10 (tournant) |
| Processus | Fraisage CNC 5 axes, Tournage CNC, Débavure, Électropolissage |
| Inspection | CMM (Zeiss Contura), Profilomètre de surface |
Processus d’usinage
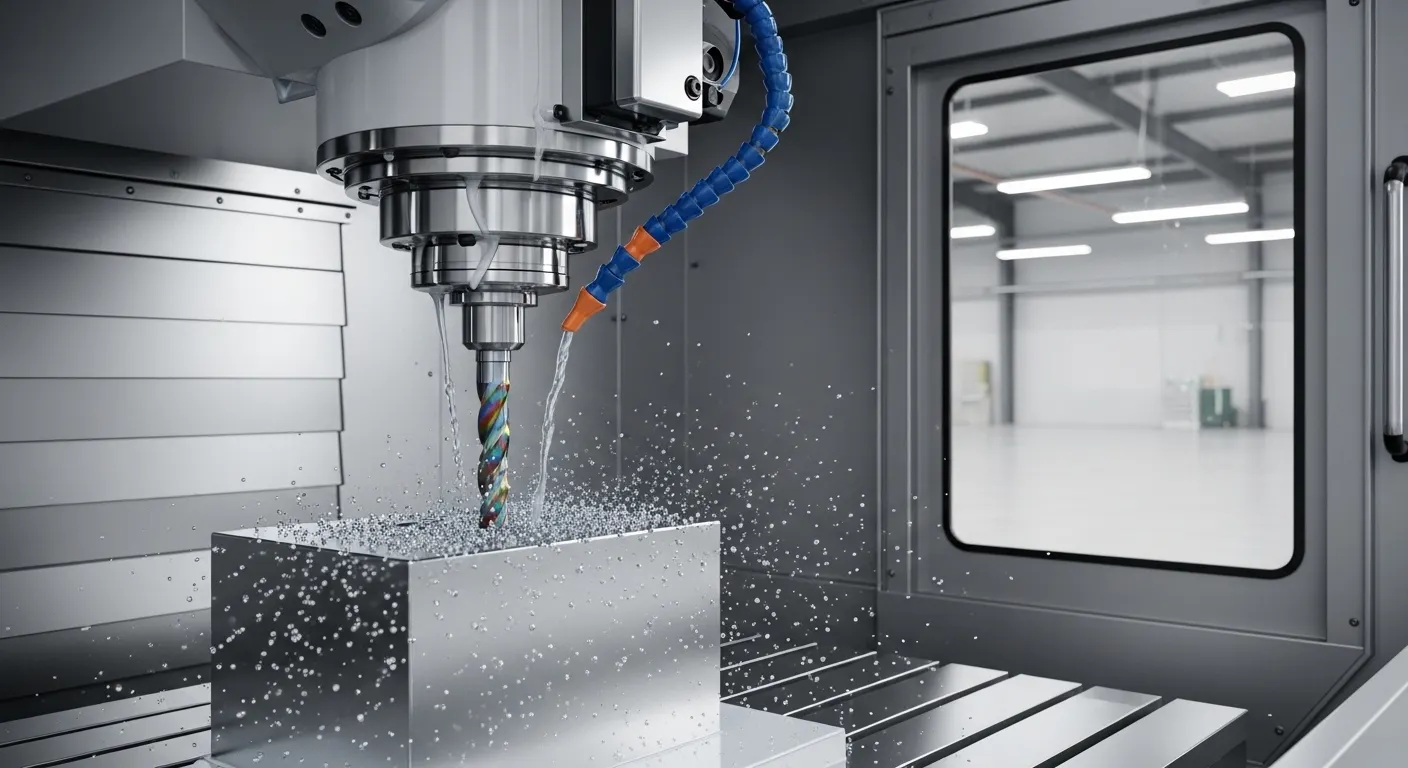
Nous avons divisé le travail en cinq étapes claires. Chaque niveau avait un point de contrôle défini avant le début du suivant.
Étape 1: Programmation CAM
Notre ingénieur CAM a programmé la pièce dans Mastercam X9. Nous avons d’abord effectué une simulation complète de retrait de matériaux pour détecter d’éventuelles collisions sur le trajet de l’outil dans la zone du chenal profond. La simulation a signalé un problème de dégagement à la profondeur de 38 mm, Nous avons donc ajouté une fraise en carbure à portée étendue personnalisée à la bibliothèque d’outils avant de couper un seul copeau.
Étape 2: Installation de la mise en place
Nous avons conçu un luminaire à mâchoire souple sur mesure pour contenir le billet de 316L sur le DMG Mori DMU 50. Le dispositif utilisait un serrage de contact à quatre points pour éviter de déformer la section de paroi fine lors de l’égreussage. La bonne tenue de la pièce était cruciale ici car le 316L a une faible conductivité thermique. Si la pièce ne peut pas dissiper correctement la chaleur, elle durcit le travail et les tolérances dérivent.
Étape 3: Grossoiserie
Nous avons utilisé une fraise en carbure revêtue de TiAlN de 10 mm à 4 canalisations fonctionnant à 2,800 tr/min avec un débit de 380 mm/min. Nous avons maintenu la profondeur axiale de la coupe à 1,5 mm lors de l’ébauche pour éviter de déclencher un durcissement par travail. L’inondation du liquide de refroidissement était réglée à pleine pression sur tout le long. Nous avons laissé du stock de 0,3 mm sur toutes les surfaces pour la finition.
Étape 4: Finition
La passe de finition utilisait une fraise à nez à rotule en carbure de 6 mm à 3 flûtes au niveau 4,200 tours par minute. Nous avons réduit le débit d’avance à 180 mm/min pour le canon et le canal interne. Le passage sur les surfaces d’accouplement était fixé à 0.08 mm pour obtenir la finition Ra 0,8 μm sans meulage supplémentaire.
Étape 5: Électropolissage
Après usinage et ébavure, Les 150 pièces ont toutes passé un cycle d’électropolissage de 12 minutes. Cela a supprimé les micro-meules à l’intérieur des canaux internes et amélioré la résistance à la corrosion de la surface 316L, qui était une exigence directe de l’équipe de conformité pharmaceutique du client.
Défis et solutions
Défi 1: Déformation à paroi fine à 1,8 mm
Sur le premier lot d’essai en trois parties, Nous avons vu un 0.0Courbure de 6 mm sur le mur de 1,8 mm après dégrossement. Le mur se déviait sous la pression de coupe, En le poussant hors de la tolérance. Ce fut la tentative ratée.
Correction: Nous avons ajouté un bloc de support usiné sur mesure à l’intérieur de la poche pendant l’étape de grossissement. C’était un simple insert sacrificiel en aluminium qui renforçait la paroi fine de l’intérieur. Nous avons également réduit la profondeur radiale de coupe de 4 mm à 2 mm et diminué le débit d’avance à 280 mm/min sur les passes à paroi fine. Après ces changements, L’arc du mur mesurait 0.008 mm sur les trois parties de test relancées. Nous avons verrouillé ces paramètres pour le lot complet.
Défi 2: Dérive de tolérance sur le trou d’accouplement
Le ±0.0Une tolérance d’alésage de 2 mm nécessitait une stabilité thermique constante. Dans notre première série en 20 épisodes, Les parties 17-20 montraient les diamètres d’alésage 0.025 mm au-dessus de la limite supérieure. La broche de la machine s’était thermodilatée après 6 heures de fonctionnement continu.
Correction: Nous avons mis en place un protocole d’échauffement de la broche de 15 minutes avant chaque début de service et ajouté une vérification de compensation de la broche en milieu de lot à chaque intervalle de 25 parties. Nous avons également utilisé un indicateur d’alésage pour vérifier chaque dixième pièce pendant la production. Après la correction, les 130 parties restantes mesurées dans ±0.016 mm sur le canon, bien à l’intérieur de la ±0.0Rappel 2mm.
Défi 3: Portée des outils en canal profond
Le canal interne de 38 mm de profondeur nécessitait un coupe-piste de petit diamètre pour atteindre le rayon du plancher. Un outillage standard avec une portée de 3xD provoquait des vibrations de vibration en profondeur, qui laissait des marques visibles d’outil.
Correction: Nous sommes passés à une fraise à portée étendue de 6 mm de diamètre avec une flûte de 42 mm de longueur et avons appliqué un débit réduit de 120 mm/min en profondeur. Nous avons également programmé un chemin d’entrée hélicoïdal pour réduire l’impact initial de coupe. Le brouhaha disparut complètement, et la surface du canal mesurait Ra 1,4 μm de manière constante.
Contrôle qualité
Chaque pièce passait par un processus d’inspection en trois niveaux avant d’être emballée.
Niveau 1: Jauge en cours de traitement
Nous avons vérifié le diamètre du forage toutes les 10 parties à l’aide d’un calibre Mitutoyo. Y a-t-il des lectures en dehors de ±0.0Le 18 mm déclenchait un arrêt machine et une revue des paramètres.
Niveau 2: CMM Inspection
Un échantillon de 10 % (15 parties) de chaque lot de production est allé à notre Zeiss Contura CMM. Nous avons mesuré 14 dimensions critiques par pièce, y compris le diamètre de l’alésage, Plateté des faces d’accouplement, Position du plancher du chenal, et la perpendiculité des trous de montage. Les 15 pièces échantillonnées de chaque lot ont toutes été passées lors de la première mesure.
Niveau 3: Profilométrie de surface
Nous avons utilisé un profilomètre de surface Mitutoyo SJ-410 sur les faces d’accouplement Ra 0,8 μm. Chaque lot avait trois pièces sélectionnées au hasard. Toutes les lectures se situaient entre Ra 0,62 μm et Ra 0,79 μm.
Les 150 pièces expédiées avec un rapport dimensionnel complet et un certificat de matériau (EN 10204 3.1) selon les exigences du client.
Nous suivonsISO 9001:2015 Principes de gestion de la qualité à toutes les étapes de production et d’inspection.
Résultats
- Délai de livraison: 11 jours ouvrés (1 jour avant la date limite de 12 jours)
- Rendement au premier passage: 148 des 150 pièces ont réussi la CMM lors de la première mesure (98.7%)
- Taux de remise en état: 2 pièces nécessitaient une remise à finition mineure de l’alésage (1.3%), Les deux ont réussi lors du second contrôle
- Taux de ferraille: 0%
- Taux de réussite de la finition de surface: 100 % sur tous les contrôles de profilométrie
- Retour client: Les supports étaient montés directement dans l’ensemble collecteur sans aucune refonte sur place, ce qui était la principale mesure de réussite du projet
- Ordre de suivi: Le client a passé une nouvelle commande de 300 unités dans les 18 jours suivant la livraison
Pourquoi l’usinage CNC était le bon choix
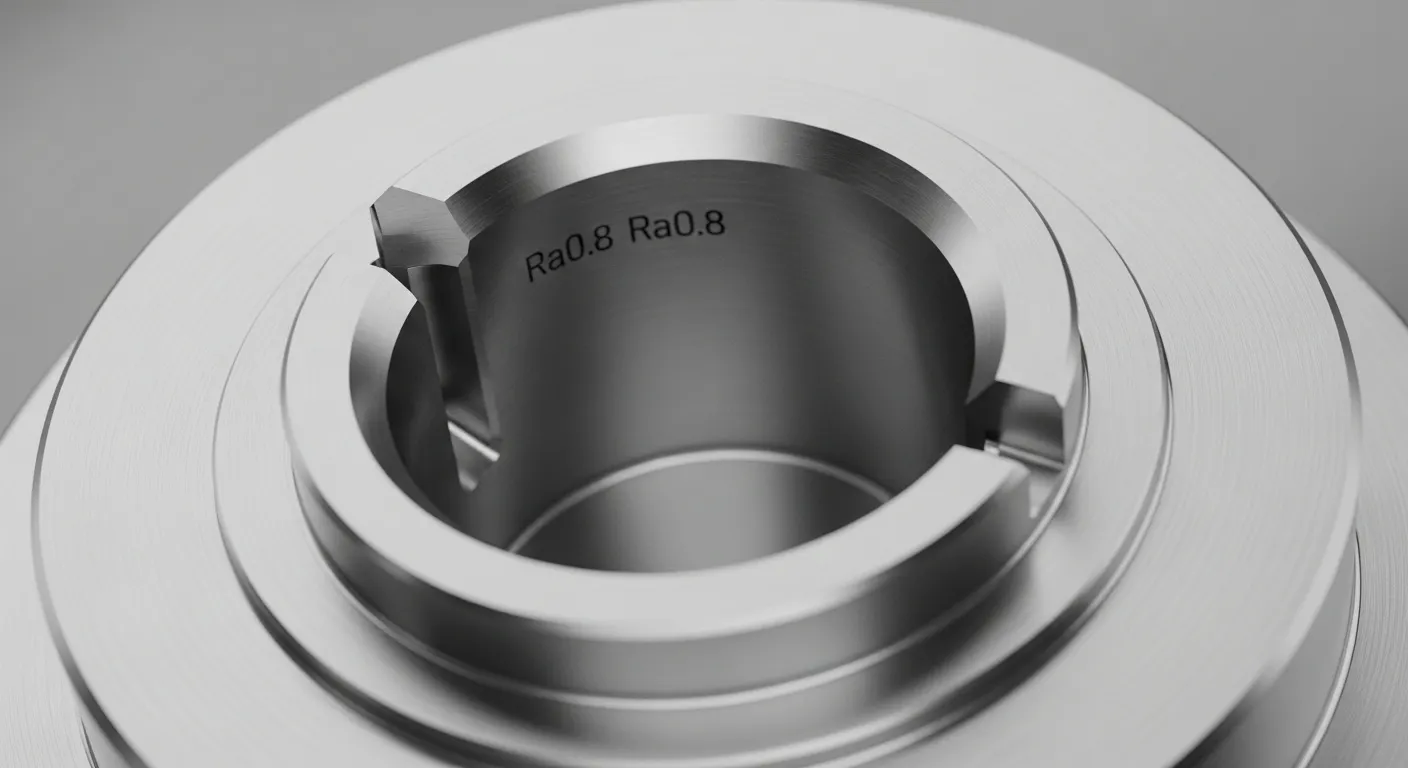
Le client avait utilisé du placement casting pour la version précédente de cette tranche. Les pièces coulées présentaient une porosité interne, ce qui a créé des micro-fuites sous une pression de 120 bars. Le lancer n’a pas non plus tenu le ±0.0Tolérance d’alésage de 2 mm sans étape secondaire d’usinage, Ajout de coûts et de temps.
Impression 3D en 316L (DMLS) a été évalué mais écarté pour deux raisons: la géométrie interne du canal nécessitait une finition EDM post-procédée pour répondre à l’exigence de Ra 0,8 μm, et le coût par pièce était 2,4 fois supérieur à celui de l’usinage CNC à cette quantité.
L’usinage CNC à partir d’une barre solide de 316L a permis de produire trois choses que ni la coulée ni l’impression 3D ne pouvaient égaler simultanément: Porosité nulle, Atteinte directe de tolérance sans opérations secondaires, et un prix unitaire rentable à un volume de 150 pièces.
Vous pouvez voir comment nous gérons des projets similaires sur notrePage d’études de cas sur l’usinage CNC, ce qui inclut le travail à travers les métaux, matière plastique, et géométries complexes. NotreServices d’usinage CNC couvrir le fraisage 3 axes jusqu’au fraisage complet 5 axes avec ±0.0Tolérance standard de 5 mm et capacité de surface Ra 0,2 μm.
Pour les travaux en acier inoxydable à tolérance serrée spécifiquement, Le fraisage CNC 5 axes est presque toujours le meilleur chemin lorsque les tolérances sont plus serrées que ±0.05 mm ou lorsque la pièce possède des caractéristiques internes qu’une machine à 3 axes ne peut pas atteindre proprement.
FAQ
Nous usinons régulièrement le 303, 304, 316, et 316L. Pour les applications médicales et pharmaceutiques, Le 316L est le choix le plus courant en raison de sa faible teneur en carbone, ce qui réduit le risque de sensibilisation lors du soudage et de l’exposition chimique. Nous pouvons aussi travailler avec des PH 17-4, 440C, et des niveaux duplex sur demande.
Notre service standard d’usinage CNC pour pièces en acier inoxydable tient ±0.05mm. Pour des traits critiques comme les forages ou les faces d’accouplement, Nous pouvons atteindre ±0.01 mm avec fixation dédiée et calibrage en cours, Comme nous l’avons fait sur le projet du support de contrôle des fluides ci-dessus.
Nous utilisons des outillages en carbure recouverts de TiAlN tranchants, Gardez les profondeurs de coupe légères (Axial de 1,5 mm en grossesse), Maintenir une pression de crue complète du liquide de refroidissement, et évitez de loger la coupe dans la coupe. Rester ne serait-ce qu’une fraction de seconde dans le 316L provoque un durcissement du travail et tue rapidement la durée de vie de vos outils.
Nous proposons des produits usinés tels que (Ra 1,6-3,2 μm), finition précise (Ra 0,8 μm), Électropolissage, Passivation (pour ASTM A967), Dynamage de billes de verre, et polissage de miroir. L’électropolissage est le plus populaire pour les applications pharmaceutiques et alimentaires car il améliore également la résistance à la corrosion du matériau de base 316L.
Il n’y a pas de minimum. Nous utilisons des prototypes individuels et des lots d’un seul,000 Utilisation des mêmes machines et procédé d’inspection. Pour les prototypes, Les délais d’exécution commencent à 3 jours ouvrables. Pour des séries de production comme le projet de 150 parties ci-dessus, Nous livrons généralement en 10 à 15 jours ouvrés selon la complexité.
Conclusion
Ce projet a montré exactement à quoi ressemble en pratique un service d’usinage CNC fiable pour pièces en acier inoxydable: Des tolérances strictes maintenues sur toute une série de 150 parties, un problème de déformation à paroi mince détecté et corrigé avant d’atteindre le lot complet, et une livraison ponctuelle avec un rapport en pleine dimension.
Si vous travaillez sur des pièces en acier inoxydable avec des tolérances serrées, Caractéristiques internes complexes, ou exigences de conformité pharmaceutiques/industrielles, Nous voulons voir vos dessins.
Contactez GD Prototyping pour un devis gratuit. Téléchargez votre fichier STEP et votre dessin 2D, et nos ingénieurs examineront votre projet et répondront dans les 12 heures avec un plan d’usinage détaillé et le prix.
Découvrez davantage notre travail:
- Études de cas en usinage CNC — de vrais projets dans les métaux et les plastiques
- Aperçu des services d’usinage CNC — capacités, Tolérances, et matériaux
