






Service d’usinage CNC pour pièces en plastique: How We Delivered 200 PEEK Housings at ±0.03mm for a German Automation Client
A German industrial automation client needed 200 PEEK housings with ±0.03mm tolerance, 0.8 Ra surface finish, et un délai de 12 jours. Our CNC machining service for plastic parts produced all 200 units using 5-axis milling on a DMG Mori DMU 50, achieving a 99.5% first-pass inspection rate and on-time delivery. Aucune pièce n’a été rejetée lors du contrôle qualité entrant du client.
Introduction
L’email du client est arrivé dans notre boîte mail un lundi matin: "Nous avons besoin de 200 boîtiers PEEK. Tolerance is ±0.03 mm. Nous avons essayé deux fournisseurs. Les deux ont échoué."
Ce n’est pas inhabituel. PEEK est l’un des plastiques d’ingénierie les plus difficiles à usiner avec des tolérances serrées. Cela génère de la chaleur, Il est cassant dans des parois fines, Et il bouge si votre installation n’est pas parfaite. Les deux ateliers précédents livraient des pièces avec des parois déformées et des diamètres d’alésage irréguliers. La chaîne de montage du client a été arrêtée.
Nous leur avons dit que nous pouvions le faire en 12 jours. Voici exactement comment nous avons procédé.
Aperçu du projet
Le client était un OEM d’automatisation industrielle de taille moyenne basé en Allemagne. Ils fabriquent des ensembles d’actionneurs de vannes de précision utilisés dans les systèmes hydrauliques haute pression. Le boîtier qu’on nous a demandé de mécaniquer contient un petit servomoteur et fait passer deux canaux pneumatiques à travers son noyau.
La partie devait:
- Résister à des températures de fonctionnement allant jusqu’à 250°C
- Résister à l’exposition au fluide hydraulique et au lubrifiant
- Maintenir l’alignement du canon dans ±0.03 mm de longueur de pièce de 150 mm
- Accepter un insert en aluminium anodisé pressé à une extrémité
REGARDER (Polyéther éther cétone) était déjà spécifié par leur équipe d’ingénierie. Nous avons convenu que c’était la bonne décision. La résistance à la traction de PEEK de 100 MPa et sa résistance chimique en faisaient la seule option réaliste pour cette application. Vous pouvez confirmer les propriétés matérielles de PEEK dans leASTM D3418 standard pour l’analyse thermique des polymères.
Spécifications techniques
| Paramètre | Détail |
|---|---|
| Matériel | PEEK 450G (Grade Victrex) |
| Dimensions de la pièce | 152 mm x 88 mm x 64 mm |
| Diamètre du canon | 42.000mm (+0.000 / -0.030 mm) |
| Épaisseur des parois (minimum) | 2,8 mm |
| Finition de surface | Ra 0,8 μm (Alésage ID), Ra 1,6 μm (externe) |
| Tolérance | ±0.03 mm (Caractéristiques critiques), ±0.05mm (Généralités) |
| Quantité | 200 unités |
| Délai d’exécution | 12 jours calendaires |
| Procédé primaire | Fraisage CNC 5 axes Tournage CNC |
| Machine utilisée | DMG Mori DMU 50 (meunerie), Haas ST-20 (tournant) |
| Post-traitement | Tourpilage de précision (Calibre), Débavure, Inspection visuelle |
Processus d’usinage
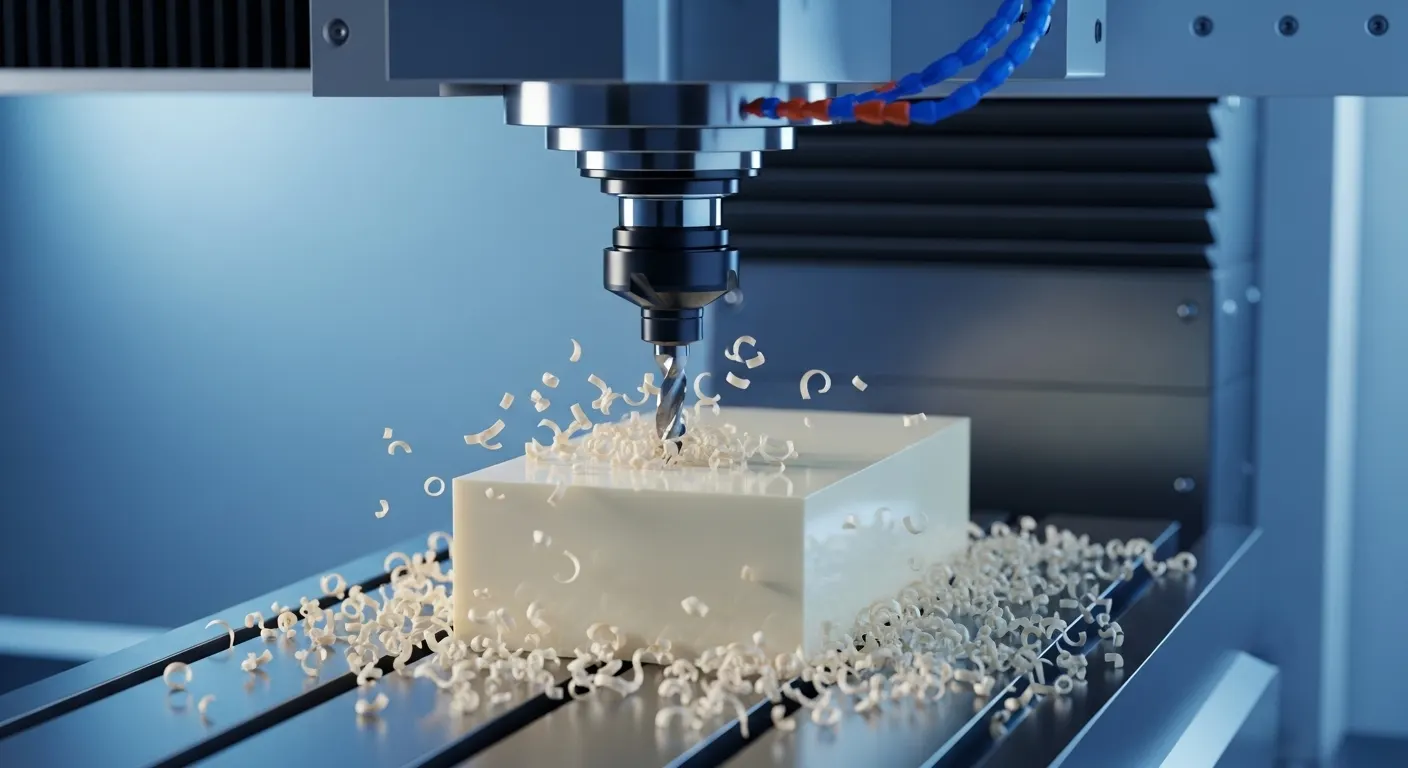
Voici le flux de travail étape par étape que notre équipe a exécuté pour les 200 unités.
Étape 1: Programmation CAM
Nous avons utilisé Mastercam 2025 pour construire le parcours d’outil. Pour PEEK, Nous avons réglé la vitesse de la broche à 8,000–12,000 RPM avec des débits d’alimentation optimisés en fonction de la charge de puce. PEEK n’est pas du métal, Mais il génère une chaleur importante à basse vitesse. Nous utilisions HSM (Usinage à grande vitesse) passe pour maintenir l’outil en mouvement constant et minimiser la chaleur de maintien.
Étape 2: Préparation des matériaux et recuit
Le matériel brut PEEK est arrivé sous forme de barre ronde de 200 mm de diamètre. Nous l’avons découpé en blocs et recuit chacun à 200°C pendant 4 heures avant de toucher le CNC. Cette étape soulage les contraintes internes dans la matière première. Le sauter provoque le déplacement des pièces en plein fonctionnement. Beaucoup de magasins ne le respectent pas. Nous ne le faisons pas.
Étape 3: Grossoiserie
Sur le DMG Mori DMU 50, Nous avons retiré la majeure partie du matériau, laissant un stock de 0,5 mm sur toutes les faces critiques. Nous avons utilisé une fraiseuse en carbure solide de 10 mm à 4 cannelures avec un revêtement TiAlN. Le liquide de refroidissement était délivré uniquement sous forme d’air comprimé. Le liquide de refroidissement peut provoquer un choc thermique dans le PEEK et provoquer des micro-fissures près de la surface.
Étape 4: Demi-finale
Nous sommes passés à une fraise à nez à rotule de 6 mm pour des passages semi-finis sur les canaux et la géométrie de poche courbe. Le passage à pas était réglé à 0,2 mm. Cela laissait environ 0,1 mm de crosse pour la finition.
Étape 5: Finition
Les passes de finition utilisaient une fraise en carbure de 4 mm à 14,000 Tr / min. L’alésage a été fini avec un alévreur de précision. Nous avons obtenu Ra 0,8 μm sur la surface du canon et Ra 1,6 μm sur les faces externes sur chaque partie, confirmé par un profilomètre de contact.
Étape 6: Tournage CNC
Deux longs métrages (un enfiletage et un diamètre de pilote) ont été achevés sur le Haas ST-20. Nous avons utilisé un ensemble de mâchoires souples sur mesure pour maintenir la pièce sans charger les parois latérales fines.
Step 7: Passages
L’alésage de 42 mm a reçu un passage de lapis précis pour ramener le diamètre aux spécifications finales et éliminer toute trace d’outil pouvant causer une usure des joints en service.
Défis et solutions
C’est la section que la plupart des études de cas sautent. Nous ne ferons pas ça.
Défi 1: Déformation de paroi mince au niveau du canal pneumatique
Le boîtier possède deux conduits d’air internes qui passent à moins de 2,8 mm du mur extérieur. Lors de notre premier lot de 12 pièces prototypes (Avant le début de la production), Nous avons remarqué que 3 des 12 parties affichaient un 0 constant.0Déflexion intérieure de 4 mm sur cette paroi fine après usinage.
Le problème était simple: Nous usinions la poche interne avant de terminer la géométrie extérieure. Le mur mince non soutenu n’avait rien pour le soutenir lors du passage du cutter, donc il a fléchi à 0.04 mm vers l’intérieur sous charge de coupe.
Ce que nous avons essayé en premier (Échec): Réduction du débit d’alimentation de 40 %. Le mur bougeait encore. Des coupes plus légères réduisaient la force mais ne l’éliminaient pas. Nous coupions trop lentement et générions de la chaleur, ce qui adoucit légèrement la région.
Qu’est-ce qui a réellement réglé le problème: Nous avons changé la séquence des opérations. Nous avons d’abord usiné le profil extérieur pour donner au mur mince une limite structurelle. Ensuite, nous avons grossissé la poche interne de l’intérieur vers l’extérieur, Gardant l’outil en mouvement loin de la paroi fine. Nous avons également ajouté un sachet de cire usinable dans la cavité de la poche lors des passes de finition pour atténuer les vibrations. Après ce changement, Aucune déflexion des parois n’a été observée dans les 188 parties restantes.
Défi 2: Dérive du diamètre de l’alésage sur une longue série de production
Par la partie 45, Notre mesure en cours de processus a montré que l’alésage dérivait de 0.018 mm vers la limite inférieure. Pas encore un échec, mais une tendance qui finirait par faire sortir les pièces des spécifications.
La cause: Croissance thermique dans la mâchoire du mandrin Haas et le système de fixation. Après 45 cycles, Le luminaire s’était réchauffé d’environ 12°C grâce à la manipulation des pièces et à la chaleur ambiante de l’atelier. PEEK a un coefficient de dilatation thermique d’environ 47 μm/m·°C. Sur une pièce de 150 mm, un changement de 12°C crée environ 0.0Changement dimensionnel de 8 mm. La machine n’était pas le problème. La chaleur du luminaire était.
Correction: Nous avons introduit un protocole de recharge forcé de 15 minutes toutes les 50 parties. Nous avons aussi re-mesuré le point de référence du luminaire toutes les 50 parties et re-mis à zéro si besoin. Après ça, Le diamètre de l’alésage est resté dans ±0.018 mm sur les 200 unités, bien à l’intérieur de la ±0.0Exigence de 30 mm.
Contrôle qualité
Nous menons un processus d’inspection en 3 étapes pour les pièces en plastique à tolérance stricte.
Jauge en cours de traitement: Chaque alésage était mesuré avec un calibre Mitutoyo après l’opération d’alamage. Nous avons utilisé un 0.00Instrument à résolution de 1 mm. Toute partie en dehors de ±0.025 mm (plus serré que les spécifications) a été signalé pour une réinspection avant de passer à l’opération suivante.
Inspection finale du CMM: Chaque dixième partie recevait un rapport CMM complet sur une CMM Zeiss Contura. Nous avons mesuré 14 caractéristiques par pièce, y compris le diamètre de l’alésage, Épaisseur de paroi à 3 positions, Tracé du canal, et le poste de patron. Les 20 pièces inspectées par le CMM ont toutes été réussies à 100 %.
Vérification de la finition de surface: Nous avons utilisé un profilomètre de contact Mahr MarSurf pour vérifier les valeurs de Ra sur les surfaces du forage. Toutes les pièces mesurées entre Ra 0,62 et Ra 0,78 μm, bien dans la limite de l’exigence de Ra 0,8 μm.
Inspection finale: 200 pièces expédiées. 199 ont réussi l’inspection au premier passage (99.5%). Une partie présentait une légère inclusion de surface dans le stock brut PEEK, Capturé par notre inspecteur visuel avant l’expédition. Il a été reusiné et livré dans le délai impératif.
Résultats
Les chiffres racontent l’histoire.
- Livraison: Les 200 pièces livrées au 11e jour d’un délai de 12 jours
- Taux d’inspection au premier passage: 99.5% (199/200 pièces ont été écoulées sans retravail)
- Taux de réussite des inspections entrantes des clients: 100% (Le client n’a refusé aucune pièce)
- Précision du diamètre du canon: Les 200 alésages dans ±0.0Variation réelle en 18 mm (La spécification était ±0.030 mm)
- Épaisseur des parois: Mur minimum mesuré = 2,83 mm (La spécification était un minimum de 2,8 mm)
- Résultat client: La chaîne de montage fonctionnait dans les 48 heures suivant la réception des pièces
Depuis, le client a passé une commande à répétition de 500 unités, avec une variante tournée supplémentaire ajoutée à la lunette.
Pourquoi l’usinage CNC était le bon processus
Cette question revient à chaque projet de pièces en plastique. Voici la comparaison directe:
Moulage par injection Rien que pour l’outillage, cela aurait pris 6 à 8 semaines et un minimum d'1,000pièces pour justifier le coût du moule. Le client avait besoin de 200 unités en 12 jours. Le moulage par injection n’était pas une option.
Impression 3D (SLS ou FDM PEEK): L’impression PEEK FDM s’améliore, Mais il ne peut toujours pas égaler les tolérances d’alésage ou la finition de surface que cette application exigeait. Un alésage imprimé en 3D supporterait au mieux ±0,1 à 0,2 mm. Cette application nécessitait ±0.03 mm. La densité et les propriétés mécaniques du PEEK imprimé ne correspondent pas non plus au stock entièrement consolidé du PEEK.
Usinage CNC coupée directement à partir de la tige Victrex 450G PEEK, qui est entièrement homogène, Entièrement dense, et déjà certifié selon les spécifications. Nous n’avons pas eu à faire de compromis sur la performance des matériaux ou la précision des pièces. Pour 200 unités avec des tolérances strictes et une fenêtre de 12 jours, L’usinage CNC était le seul procédé capable de fournir.
Cela correspond à la manière dont GD Prototying aborde tous les projets de pièces en plastique. Nous évaluons la géométrie, tolérance, Quantité, et chronologie, Puis recommandez la bonne procédure. Vous pouvez voir plus d’exemples dans notreBibliothèque d’études de cas en usinage CNC.
FAQ
Quels plastiques pouvez-vous utiliser avec des tolérances strictes?
Nous usinons régulièrement PEEK à la machine, POM (Delrin), nylon PA66, UHMW-PE, polycarbonate, et ABS. Pour des tolérances plus strictes que ±0.05mm, nous recommandons PEEK ou POM. Ces matériaux sont dimensionnellement stables et réagissent de manière prévisible à l’usinage. Des matériaux comme le nylon absorbent l’humidité et peuvent changer de taille après la coupe.
Quelle est la tolérance la plus stricte que vous pouvez maintenir sur les pièces en plastique?
Sur des pièces en plastique usinées CNC, Nous tenons régulièrement ±0.02 mm sur des caractéristiques comme les alésages, Arbres, et surfaces d’accouplement. La tolérance dépend du matériau, Géométrie des pièces, et l’épaisseur des parois. Pour des parois très fines de moins de 2 mm, Nous recommandons de discuter de votre géométrie spécifique avec nos ingénieurs avant de confirmer un objectif de tolérance.
Combien de pièces puis-je commander au minimum?
Nous n’avons pas de minimum fixe. Nous avons usiné des pièces prototypes uniques et des lots d’un seul,000+. Pour les commandes de moins de 10 parties, Le prix unitaire est plus élevé en raison du coût d’installation. Pour 50 à 500 pièces, L’usinage CNC est souvent l’option la plus rentable avant que le moulage par injection ne devienne viable.
Pouvez-vous usiner des pièces en plastique à partir du matériau fourni par moi?
Oui. Nous acceptons le stock fourni par les clients dans la plupart des bars standards, assiette, et la taille des tiges. Nous recommandons de vérifier les dimensions et la pente avant l’expédition. Le PEEK de qualité Victrex et le DuPont Delrin sont les deux matériaux les plus couramment fournis par les clients avec lesquels nous travaillons.
Comment obtenir un devis pour l’usinage CNC en plastique?
Envoyez-nous votre fichier CAD (STEP ou IGES préférés), Le niveau de matériau requis, Tolérances de clé, Finition de surface, et quantité. Nous répondrons dans les 12 heures avec un devis détaillé. Vous pouvez également explorer notrePage de service de l’usinage CNC ou visitez notrePage de contact de soumettre votre demande directement.
Conclusion
Ce projet est un bon exemple de ce que le service d’usinage CNC pour pièces en plastique implique réellement au niveau technique. Ce n’est pas seulement programmer un parcours d’outil et appuyer sur start. Cela nécessite un recuit des matériaux, Gestion thermique, Planification de la séquence, et la mesure en cours d’exécution atteignant ±0.03 mm sur une géométrie complexe.
Notre équipe a résolu deux vrais problèmes, Les deux ont été trouvés assez tôt pour éviter un seul rejet par un seul client. Nous avons livré 200 boîtiers PEEK, 11 jours sur une fenêtre de 12 jours, Aucune pièce rejetée lors de l’inspection entrante.
Si vous travaillez sur un projet de pièces en plastique qui nécessite des tolérances strictes, Matériaux de qualité ingénierie, ou livraison rapide, Nous aimerions voir vos dessins. Explorez notreÉtudes de cas pour l’usinage CNC pour voir plus d’exemples de projets, oucontactez GD Prototypage pour un devis dans les 12 heures.
