






Service d’usinage CNC pour pièces en aluminium
Pour ce projet de service d’usinage CNC pour pièces en aluminium, nous avons usiné 180 boîtiers de capteurs en aluminium 6061-T6 à 168 × 94 × 42 mm, avec des sections murales de 1,8 mm, ±0.0Tolérances critiques de 2 mm, et une anodise claire à 15 μm. Nous avons utilisé un fraisage à 5 axes, Fixation à vide, Sonde en cours de processus, Inspection du CMM, et le sablage de perles. Le lot a été expédié en 9 jours ouvrables, a atteint un taux de réussite de 98,3 % au premier passage, et a atteint la livraison finale à 100 %.
Introduction
Ce service d’usinage CNC pour pièces en aluminium a commencé avec un délai strict de 12 jours ouvrés et un boîtier déjà défectueux en plastique. Le premier prototype ABS du client a été déformé de 0,18 mm à 65°C, et la rainure du joint a perdu la compression du joint après 3 cycles thermiques.
On nous a demandé de remplacer ce prototype par des boîtiers en aluminium de type 180 pour un programme allemand d’automatisation d’entrepôts. Parce que la pièce devait passer rapidement de la production test à la production en pont, nous avons construit le flux de travail autour de ceux de GD Services d’usinage CNC, Les disponibles matériaux, et la marque Études de cas pour l’usinage CNC.
Aperçu du projet
Le client était un fabricant européen d’équipements d’automatisation développant des modules capteurs LiDAR pour robots mobiles autonomes. Chaque boîtier devait protéger une carte de contrôle 48V, Maintenez une monture d’objectif dans un ±0.02 mm, et garder le poids total en dessous de 200 g pour un shift de batterie de 14 heures.
Nous avons choisi l’aluminium 6061-T6 car le boîtier nécessitait un bon équilibre entre la mécanique, Résistance à la corrosion, Résistance du filetage, et anodisation stable. La dernière partie pesait 186 g, On utilisait une poche interne de 68 mm de profondeur, et comprenait 24 fonctionnalités filetées, 1 rainure d’étanchéité, et 2 alésages de référence.
Le travail se situait entre prototype et production, Volume de masse pas entièrement. Cela en faisait un excellent choix pour le type de travail de pont montré sur les GD Pièces en aluminium usinées CNC et Aluminium anodisé usiné CNC Pages.
Spécifications techniques
| Article | Spécification |
|---|---|
| Matériel | Aluminium 6061-T6 |
| Nom de la partie | Boîtier de capteur LiDAR |
| Dimensions | 168 × 94 × 42 mm |
| Épaisseur des parois | Minimum 1,8 mm |
| Cavité profonde | 68 mm |
| Tolérances critiques | ±0.02 mm sur des alésages et un siège d’objectif |
| Tolérances générales | ±0.05 mm |
| Platitude | 0.03 mm sur la face d’étanchéité |
| Finition de surface | La bille a été blastée en anodise transparente, 15 μm |
| Rugosité de surface | Ra 1,6 μm externe, Poche interne Ra 3,2 μm |
| Quantité | 180 pièces |
| Délai d’exécution | 9 jours ouvrés |
| Processus | Fraisage CNC 5 axes, forage, Tapant, Débavure, Soufflage de perles, Anodisation |
Processus d’usinage pour ce service d’usinage CNC pour pièces en aluminium
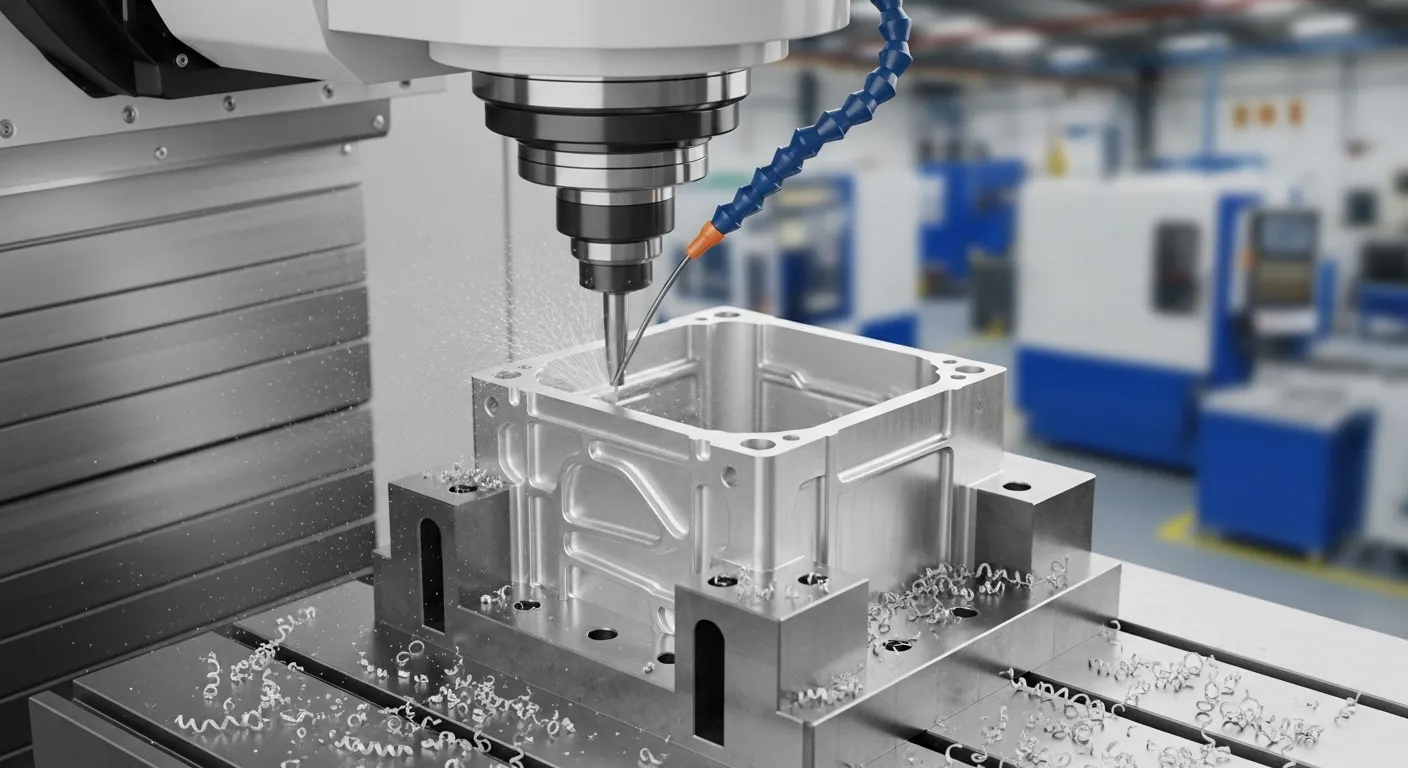
Nous avons commencé à partir de 172 × 98 × des blanks découpés 46 mm 6061-T6 et avons construit le programme FAO dans Fusion 360 avec 3 configurations. La marge de dégradation était de 0,35 mm sur les parois et de 0,20 mm sur les faces d’étanchéité pour contrôler le mouvement avant la finition finale.
Pour l’Op 1, nous avons grossissé le profil extérieur et les caractéristiques supérieures d’un Haas VF-2SS à l’aide d’une fraise en carbure de 12 mm à 12 mm,000 Régime et réduction axiale de 2,8 mm. Nous avons percé 10 trous pilotes, fraisé la rainure du joint à une profondeur de 1,25 mm, et laissa le siège de l’objectif surdimensionné de 0,15 mm.
Pour l’Op 2, nous avons transféré la pièce sur une machine DMG Mori DMU 50 5 axes pour la cavité de 68 mm, Ports latéraux, et les alésages de référence. Nous utilisions un outil à manche longue de 6 mm pour la poche profonde, une fraise de 3 mm pour le nettoyage des coins, et le sondage de la broche avant chaque passage critique de finition.
Pour l’Op 3, Nous avons fait du débavulage, Soufflage de perles, et anodisation claire à une épaisseur nominale de 15 μm. Le chemin de finition suivait la même logique que dans les exemplaires de GD axés sur l’aluminium, Surtout le Aluminium anodisé usiné CNC travail, où la précision de l’aluminium et l’apparence post-finition comptent toutes deux.
Défis et solutions
1. Déformation de paroi mince à 1,8 mm
Notre première partie d’essai a échoué. Nous avons serré le blank dans un étau standard, usiné la cavité de 68 mm trop tôt, et une courbure murale mesurée de 0,12 mm sur le côté long. La planitude de la face d’étanchéité a également dérivé de 0.0Cible de 3 mm à 0,16 mm.
Nous avons corrigé cela en changeant 3 choses. Premier, Nous avons laissé du matériel de 0,35 mm sur des parois fines pendant le russage. Deuxième, Nous sommes passés à des mâchoires souples sur mesure avec un support d’aspirateur sous le sol de la cavité. Troisième, Nous avons divisé la finition en demi-finale, 6 heures de repos, et des passes de flèche finales d’engagement radial de 0,15 mm. Les 5 échantillons suivants sont restés dans un rayon de 0.0Mouvement mural de 28 mm.
2. Éclat profond dans la cavité à 68 mm de profondeur
Le premier trajet d’outil à longue portée laissait des lignes de vibration visibles et une surface interne de Ra 3,4 μm. À un coin de rue, La déviation de l’outil a déplacé le rayon de 0.06 mm, ce qui était trop pour la distance de distance interne du circuit imprimé.
Nous avons raccourci l’écartement de l’outil de 72 mm à 58 mm en faisant tourner la pièce sur le tourillon à 5 axes et en attaquant le mur sous un meilleur angle. Nous sommes également passés d’un chemin de fente à un rugueux trochoïdal avec un engagement radial de 8 %. Ça a coupé les bavardages, Réduire l’erreur de corner à 0.012 mm, et amélioré la finition interne à Ra 2,1 μm.
3. Position de trou serré sur une longue chaîne de référence
Le motif de vis du couvercle devait maintenir une position correcte dans un taux de 0.03 mm sur une envergure de 142 mm. Dans notre premier test à deux configurations, les trous d’angle opposés ont été déplacés de 0.07 mm car la deuxième configuration empilait trop d’erreur de référence.
Nous avons résolu cela en déplaçant tous les trous critiques dans un seul ensemble à 5 axes et en utilisant un sondé en machine sur 2 alésages de référence avant le forage final et le taraudage. Après ce changement, l’erreur de position moyenne sur 12 boîtiers vérifiés était de 0.014 mm.
Contrôle qualité
Nous avons vérifié les pièces du premier article sur un CMM Zeiss en utilisant 18 caractéristiques mesurées, y compris les 2 alésages de référence, Diamètre du siège de lentille, Planétitude de la face d’étanchéité, et position vraie du motif des trous. Nous avons aussi utilisé des calibres de filetage pour les 24 filetages, un testeur de surface Mitutoyo pour les contrôles Ra, et un manomètre à courants de foucault pour confirmer une épaisseur d’anodisation comprise entre 13 μm et 17 μm.
Pour le contrôle de dessin, Nous utilisions ±0.05 mm comme base générale d’usinage et resserré uniquement les caractéristiques fonctionnelles à ±0.02 mm ou 0.0Platéité de 3 mm. Cela correspond à l’usage courant de ISO 2768-1 comme cadre pour les tolérances linéaires et angulaires générales lorsque chaque dimension n’est pas individuellement tolérée.
Résultats
Nous avons expédié les 30 premiers boîtiers en 7 jours ouvrables et le lot complet de 180 pièces en 9 jours ouvrés. Le client avait demandé 12 jours ouvrables, Nous avons donc fini 3 jours en avance.
Voici les chiffres clés:
- Rendement en première passe pour usinage: 98,3 % ou 177 sur 180 parties
- Acceptation finale de la livraison: 100%
- Déviation moyenne de la CMM sur les alésages critiques: 0.011 mm
- Moyenne de la planéité de la face d’étanchéité: 0.021 mm
- Poids du boîtier: 186 g, En dessous de l’objectif de 200 g
- Temps d’assemblage côté client: 22 % plus rapide que le prototype en plastique
- Résultat du test thermique: L’électronique interne fonctionnait à 6,8°C moins que la version ABS
Le client a approuvé une deuxième commande de pont pour 420 pièces après que le premier lot ait réussi les tests de vibration à 20 g et une revue de 96 heures sur la finition anodisée.
Pourquoi l’usinage CNC a-t-il été utilisé pour ces pièces en aluminium
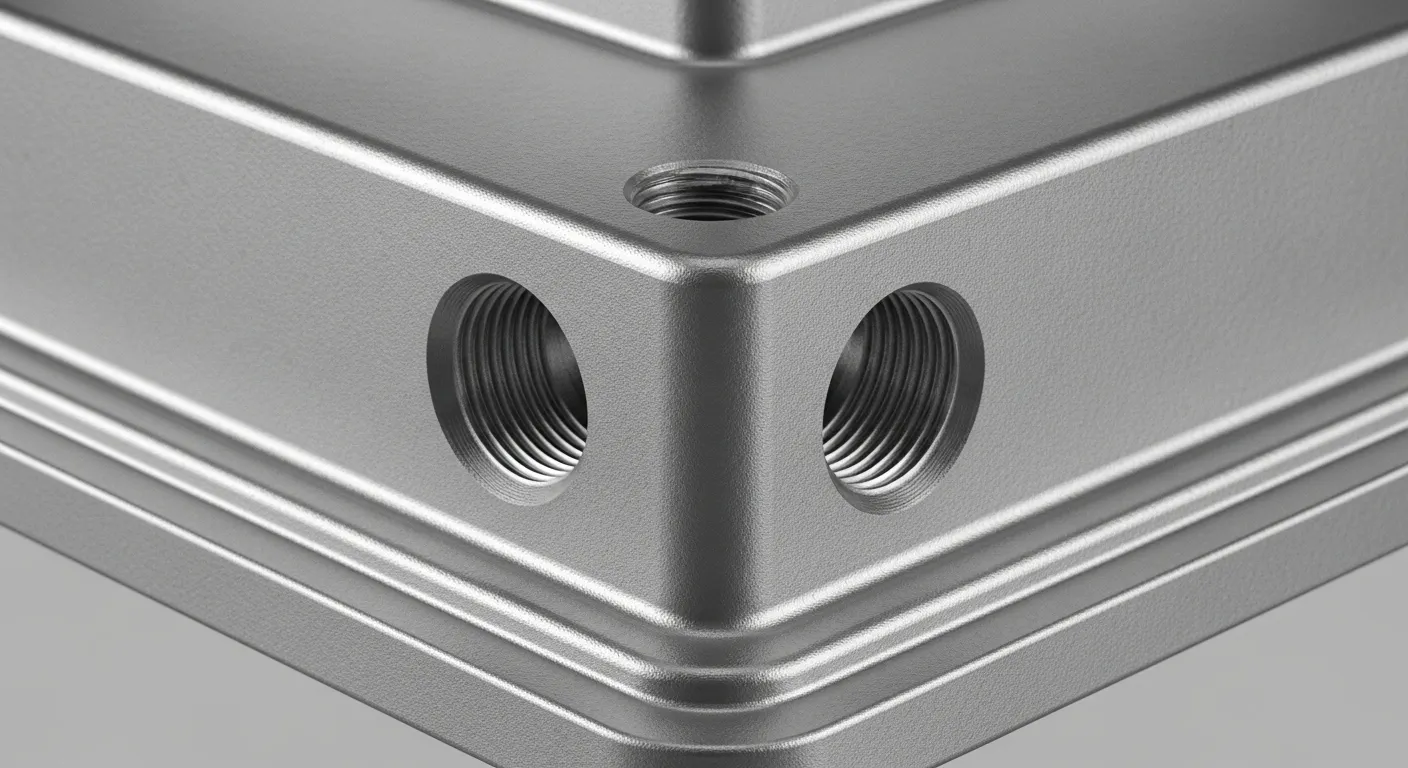
Nous avons utilisé la CNC au lieu de la coulée sous pression car le volume n’était que de 180 pièces et le design avançait encore. Une méthode moulée sous pression nécessiterait probablement des outillages, Temps d’approbation supplémentaire, et au moins 4 à 6 semaines avant les premiers articles. CNC permettait-nous de couper le régime A, Révisez le port câble après la partie 24, et vaisseau rev B sans nouveaux outillages.
Nous avons également écarté l’impression 3D polymère car l’échantillon ABS précédent avait déjà été déformé de 0,18 mm à 65°C, et les vis ont été décapées après des accès répétés en service. Le 6061-T6 en aluminium nous a offert une meilleure durée de vie du filetage, Faces d’étanchéité plus nettoyantes, et un bien meilleur comportement thermique.
Le choix des matériaux comptait aussi. L’Association de l’aluminium décrit les alliages 6xxx comme traitables thermiquement, formable, soudable, et résistante à la corrosion, 6061 étant considéré comme l’alliage le plus utilisé de cette famille. Cela faisait du 6061-T6 le bon équilibre pour un boîtier léger nécessitant encore un usinage et une anodise stables.
FAQ: Service d’usinage CNC pour pièces en aluminium
Pour la plupart des boîtiers et supports, nous commençons par 6061-T6. Cela donne un bon mélange de force, Résistance à la corrosion, coût, et la mécanique. Pour ce 168 × 94 × cartouches de 42 mm, Le 6061-T6 a également offert des filetages stables et une anodise propre après le sablage des billes.
Pour les caractéristiques standards, En général, nous planifions autour de ±0.05 mm. Pour les alésages critiques, Terres de chasse au phoque, et caractéristiques de reproduction, On peut le resserrer à ±0.02 mm ou même moins avec une meilleure fixation, Sondage, et validation CMM. Dans ce cas, notre déviation d’alésage mesurée était en moyenne de 0.011 mm.
Oui, Mais la stratégie du mur compte. Sur ce travail, le mur de 1,8 mm courbé de 0,12 mm lors du premier essai. Nous avons réglé cela avec une allocation de stock, Soutien sous vide, et la finition en phase, puis maintenait le mouvement en dessous de 0.028 mm dans le procédé approuvé.
Cela dépend de l’utilisation. Pour ce boîtier robotisé, Nous avons utilisé le sablage à billes plus une anodise claire à 15 μm car cela améliorait la résistance à la corrosion, Il donnait un aspect mate uniforme, et des surfaces de manutention protégées. Si l’apparence compte plus, L’anodisation ou le polissage coloré peuvent également bien fonctionner.
Choisissez la CNC quand vous avez besoin de 1 à 500 pièces, Modifications de conception rapides, Aucun coût d’outillage, ou un contrôle des fonctionnalités plus strict sur les premiers groupes. Pour cette commande de ponts de 180 pièces, Moulage CNC car nous avons livré en 9 jours ouvrés et mis à jour la géométrie du port en cours de sortie sans nouveaux outillages.
Conclusion CTA
Ce projet montre ce qu’un vrai service d’usinage CNC pour pièces en aluminium devrait faire: Tenez ±0.02 mm là où c’est important, résoudre la déformation avant qu’elle n’entre en production, et livrer des pièces à faible volume assez rapidement pour un programme en direct. Nous avons usiné 180 boîtiers 6061-T6 anodisés en 9 jours ouvrés, amélioration des performances thermiques de 6,8°C, et a donné au client un lot pont qui se comportait comme des pièces de production.
Si vous construisez des boîtiers en aluminium, parenthèses, Couvre, ou des pièces fonctionnelles personnalisées, revue des GD’s Études de cas pour l’usinage CNC et puis Contactez-nous avec ton dessin, Quantité, et pile de tolérance.
