






Services d’usinage CNC pour prototypes fonctionnels en plastique: Le guide complet
L’usinage CNC est la méthode la plus fiable pour produire des prototypes fonctionnels en plastique avec des tolérances strictes (±0.01 mm à ±0.05 mm), Propriétés réelles des matériaux de qualité ingénierie, et un délai de remise en rotation rapide (3 to 7 days). It works best for 1 to 100 units where design validation, Essais d’ajustement, ou des tests de performance fonctionnels sont requis avant de s’engager dans les outils de production.
Qu’est-ce que les prototypes fonctionnels en plastique?
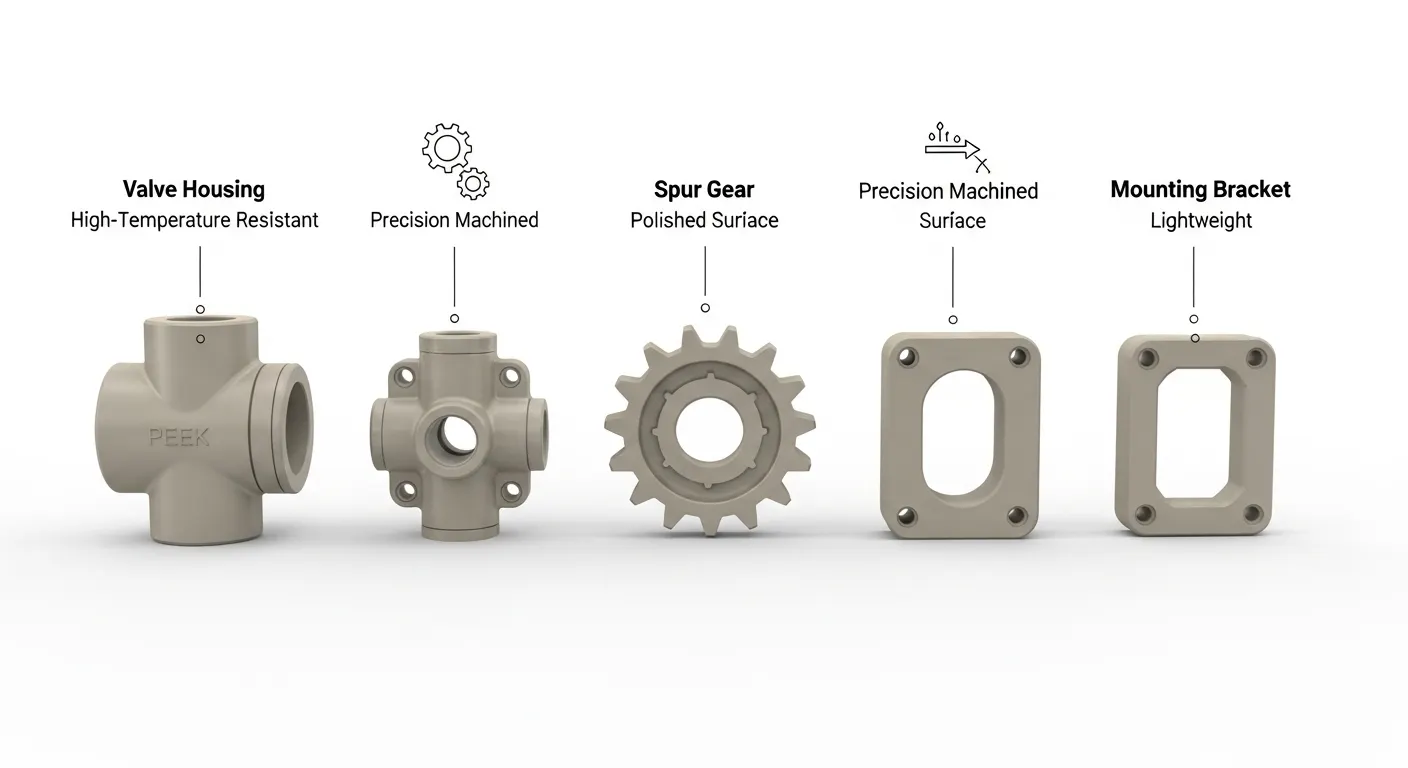
Un prototype fonctionnel en plastique est une pièce physique fabriquée à partir de plastique d’ingénierie réel qui fonctionne comme le composant final de production. Ce n’est ni un modèle visuel ni une maquette conceptuelle. Elle est testée, assemblé, chargé, pressurisé, ou en cycle dans des conditions réelles de fonctionnement.
Le mot-clé "fonctionnel" c’est ce qui distingue ces pièces des prototypes d’exposition. Votre ingénieur doit savoir:
- La pièce s’adapte-t-elle à l’ensemble d’accouplement?
- Supporte-t-il la pression ou la charge requise?
- Le matériau résiste-t-il aux produits chimiques ou aux températures de l’application?
- Est-ce que cela répond à la FDA, ISO, ou exigences de conformité industrielles?
Functional prototypes answer all of those questions before you spend $8,000 to $40,000 sur un moule d’injection.
Pourquoi les ingénieurs choisissent l’usinage CNC pour les prototypes en plastique
L’usinage CNC pour les prototypes fonctionnels en plastique domine les autres procédés pour une raison simple: Il produit des pièces à partir du même matériau et avec les mêmes propriétés mécaniques que votre composant final de production.
Voici une comparaison directe entre les trois processus de prototypage les plus courants:
| Facteur | Usinage CNC | FDM / SLS 3D Printing | Moulage par injection |
|---|---|---|---|
| Authenticité matérielle | Véritable matériau de stock (Par exemple,, REGARDER, Delrin) | Filament ou poudre propriétaire, Résistance anisotrope | Matériel de production authentique |
| Tolérance | ±0.01 mm à ±0.05 mm | ±0,2 mm à ±0,5 mm typiques | ±0.05 mm to ±0.1 mm |
| Finition de surface | Ra 0.4 µm to Ra 3.2 µm | Ra 5 to Ra 15 µm (Lignes de couches) | Ra 0.4 µm to Ra 1.6 µm |
| Délai d’exécution (10–50 units) | 3 to 7 working days | 1 to 4 days | 4 to 8 weeks (outillage) |
| Coût des outillages | $0 | $0 | $8,000 to $40,000+ |
| Coût unitaire (10–50 units) | Douleur moyenne | Faible à moyen | Très haut (Outillages amortis) |
| Le meilleur pour | Essais fonctionnels, Ajustements serrés | Concept, visuel, Premiers stades | Production en volume (1,000+) |
La conclusion est claire. For 1 to 100 units that need to be functionally tested, L’usinage CNC offre la meilleure combinaison de précision, Intégrité du matériau, et vitesse.
ÀPrototypage GD, Nous utilisons 3 axes, 4 axes, et des centres d’usinage CNC 5 axes spécifiquement optimisés pour le travail du plastique, with lead times starting at 3 working days.
Meilleurs plastiques pour prototypes fonctionnels CNC
Toutes les machines en plastique ne sont pas de la même façon. Choisir le bon matériau est la première décision d’ingénierie dans tout projet de prototype plastique. Voici les matériaux les plus courants que nous utilisons et quand utiliser chacun.
REGARDER (Polyéther Éther Cétone)
PEEK est la référence pour les prototypes en plastique haute performance. Il supporte des températures continues allant jusqu’à 250°C, résiste à presque tous les produits chimiques industriels, and meets ISO 10993-5 biocompatibility requirements for medical devices.
- Résistance à la traction: 100 MPa
- Température de service continue: 250°C
- Le meilleur pour: Dispositifs médicaux, Systèmes de fluides aérospatiaux, Équipements semi-conducteurs
- Note sur l’usinage: Nécessite un recuit avant la coupe et un refroidissement à l’air sec pour préserver la structure cristalline
Delrin (POM-C / Acetal)
Le delrin est le plastique d’ingénierie le plus usinable. Il conserve très bien des tolérances strictes, a une surface naturellement faible à friction, et est chimiquement résistante aux carburants, Solvants, et huiles.
- Résistance à la traction: 69 MPa
- Stabilité dimensionnelle: Excellente (faible absorption d’humidité)
- Le meilleur pour: Engrenages, Bagues, Sièges de soupapes, Composants de contact alimentaire
- Note sur l’usinage: Machines propres à haute vitesse avec un minimum de meulage
Nylon (PA6 / PA66)
Le nylon offre une excellente résistance aux impacts et une résistance à la fatigue mais absorbe l’humidité, ce qui peut provoquer une dérive dimensionnelle. Pour les prototypes fonctionnels nécessitant des ajustements exacts, Nous recommandons de pré-sécher les lingotes et d’usiner jusqu’aux dimensions à sec.
- Résistance à la traction: 75 to 85 MPa
- Le meilleur pour: Supports structurels, Composants d’usure, Guides de câbles
- Note sur l’usinage: Moisture absorption of up to 2.5% can shift dimensions; Les ajustements critiques doivent en tenir compte
Polycarbonate (PC)
Le PC est optiquement clair, dur, et conserve de bonnes tolérances. Il est largement utilisé pour les terrariums, Guides lumineux, et des boîtiers nécessitant une inspection visuelle ou une transmission de lumière.
- Résistance à la traction: 55 to 65 MPa
- Le meilleur pour: Boîtiers optiques, Enceintes électriques, Boucliers de sécurité
- Note sur l’usinage: Sensible aux fissures de contrainte près des coins internes tranchants; rayons généreux requis
PTFE (Téflon)
Le PTFE possède le coefficient de friction le plus bas de tous les plastiques d’ingénierie et une résistance chimique exceptionnelle. Il est mou et rampe sous charge, Il n’est donc pas adapté aux pièces structurelles mais idéal pour les joints, Revêtements, et composants de contact chimiques.
- Le meilleur pour: Sièges de soupapes, Joints chimiques, Gouvettes de roulement
- Note sur l’usinage: Nécessite un outillage tranchant et un fixage soigné; elle se déforme sous la pression de serrage
UHMW-PE
Le polyéthylène ultra-haut poids moléculaire est extrêmement résistant à l’usure et aux impacts. C’est couramment utilisé pour transmettre, Traitement des aliments, et applications marines.
- Le meilleur pour: Coussinets d’usure, Composants du convoyeur, Planches à découper, Silents marins
- Note sur l’usinage: Puces filandreuses; nécessite une géométrie d’outil de casse de copeaux et une évacuation fréquente
Tolérances à attendre de l’usinage CNC en plastique
La capacité de tolérance dans l’usinage CNC en plastique dépend de trois facteurs: Stabilité des matériaux, Géométrie des pièces, et méthode de fixturing. Voici ce à quoi vous pouvez réellement vous attendre:
| Classe de tolérance | Valeur | Réalisable |
|---|---|---|
| Usinage général | ±0.05 mm | Profils externes, Trous non critiques |
| Usinage de précision | ±0.02 mm | Perforations, Surfaces d’accouplement, Ajustements d’arbre |
| Haute précision | ±0.01 mm | Sièges optiques, Alésages de soupapes de précision |
| Tolérance angulaire | ±0,1° à ±0,5° | Caractéristiques radiales, Trous indexés |
Une chose que la plupart des guides ne vous disent pas: Les plastiques réagissent aux variations de température. PEEK has a thermal expansion coefficient of approximately 47 µm/m·°C. On a 100 mm part, a 10°C workshop temperature change creates a 0.047 mm dimensional shift. Notre atelier maintient la température à 20°C ±1°C lors de l’usinage final et de l’inspection CMM des pièces de précision, which is why we consistently hit ±0.02 mm on plastic bores.
Le procédé d’usinage CNC pour prototypes fonctionnels en plastique
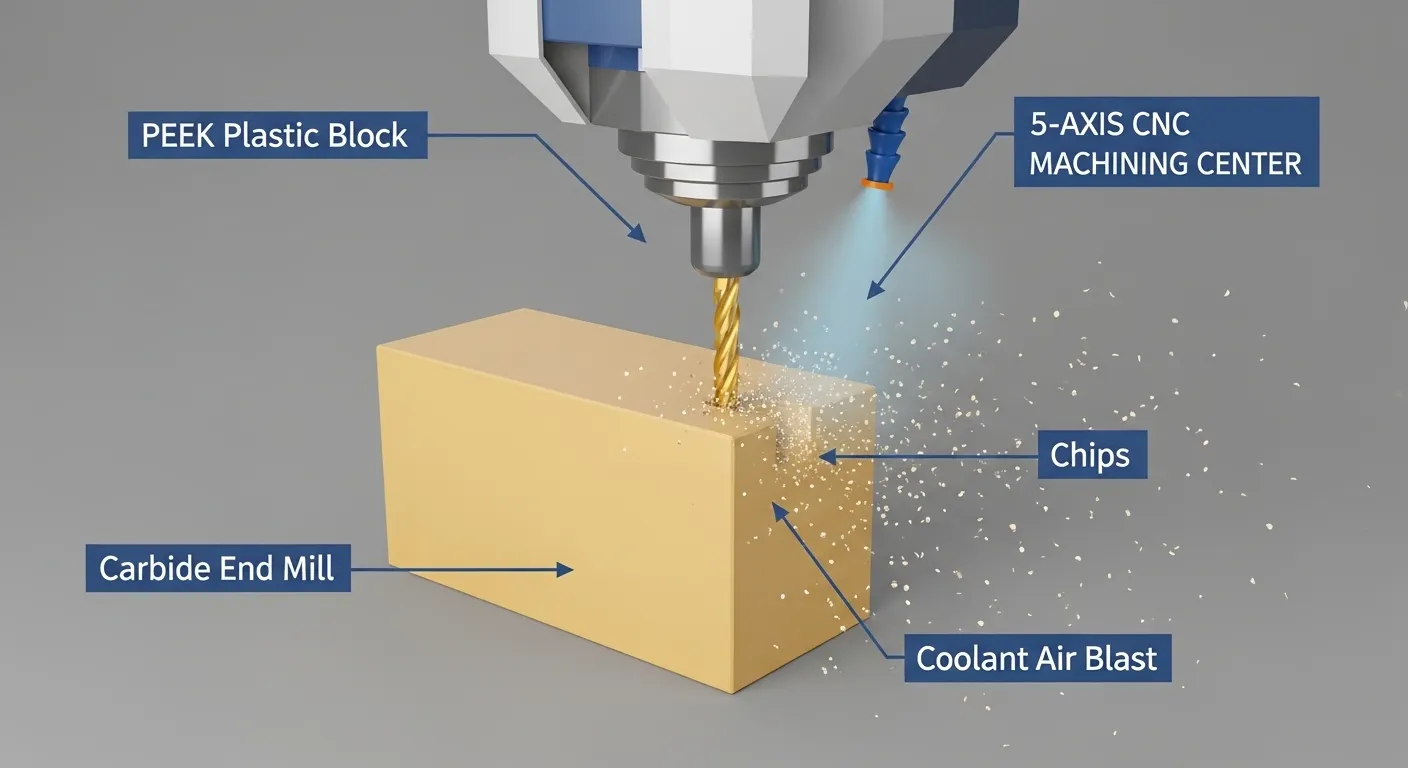
Comprendre le processus étape par étape vous aide à mieux communiquer avec votre partenaire d’usinage et à concevoir des pièces plus faciles (Et moins cher) pour produire.
Étape 1: Critique de DFM (Conception pour la fabricabilité)
Avant que tout coupage ne commence, nos ingénieurs examinent votre fichier STEP ou IGES pour détecter des fonctionnalités susceptibles de poser problème. Les problèmes courants de DFM dans les prototypes en plastique incluent:
- Coins internes dont le rayon est inférieur à celui de l’outil
- Wall sections thinner than 0.8 mm without support geometry
- Deep cavities with length-to-diameter ratios above 6:1
- Appels de fil sans relève de runout
A DFM review on a typical plastic prototype takes 1 to 4 hours. It often saves 1 to 2 days of machining rework later.
Étape 2: Préparation du matériel
Pour les plastiques sensibles au stress comme le PEEK et le nylon, Nous recouvrons le bois en lingotte avant de couper. Pour PEEK, this means 4 hours at 200°C in a calibrated oven. Cela supprime les contraintes résiduelles du processus d’extrusion, qui, s’ils ne sont pas traités, provoquent un jasquage ou une déformation de la pièce après l’ébaussement.
Étape 3: Programmation CAM
Nous utilisons Mastercam pour la génération de trajectoire d’outil. Les principales décisions à ce stade sont les suivantes:
- Stratégie de grossesse (Dégagement adaptatif vs. Encochage traditionnel)
- Sélection d’outils (Nombre de flûtes, revêtement, longueur en dépassement)
- Parcours d’arrivée (Fraisage à montée vs. Fraisage conventionnel)
- Stratégie du liquide de refroidissement (souffle d’air, MQL, ou secs selon le matériau)
Pour les sections à parois minces, nous modélisons les stratégies de support directement dans le fichier CAM. Pour les forages profonds, Nous programmons les cycles de forage de Peck avec rétraction complète pour l’évacuation des puces.
Étape 4: Passage de Roughing
A roughing pass removes 90 to 95% of the raw material quickly. We use larger diameter end mills at high feed rates and leave 0.2 to 0.4 mm of stock on all critical surfaces.
La couleur et la température de la puce sont les principaux critères de diagnostic à ce stade. Les chips Ideal de PEEK sont jaune paille et se bouclent librement. Des copeaux foncés ou décolorés indiquent une chaleur excessive — un signe que la vitesse de la broche ou la vitesse d’avance doit être ajustée.
Étape 5: Demi-finale et arrivée
The finishing pass removes that last 0.2 to 0.4 mm of stock using smaller tools, Taux d’alimentation plus lents, et des vitesses de broche plus élevées. C’est là que la tolérance et la finition de surface sont déterminées.
Pour les caractéristiques à 5 axes comme les ports radiaux ou les profils complexes, Nous réalisons toutes les finitions en une seule serrage dès que possible. Every re-clamp on a precision plastic part introduces at least 0.01 to 0.03 mm of repositioning error. Une seule configuration, une chance d’erreur.
Étape 6: Débavure et nettoyage
Les pièces en plastique sont ébavurées manuellement avec des grattoirs et des brosses sûrs pour le plastique. Pas de fichiers métal, qui peuvent intégrer des particules. Pour les pièces médicales ou semi-conductrices, Nous suivons avec un nettoyage ultrasonore de 20 minutes dans de l’eau déionisée.
Défis dans l’usinage CNC des prototypes fonctionnels en plastique
Le plastique n’est pas seulement "Du métal plus facile." Il possède ses propres modes de défaillance. Voici les quatre défis les plus courants et comment nous les résolvons.
Défi 1: Vibrations et déformations de paroi mince
Walls thinner than 2.0 mm vibre pendant la coupe. Cela provoque des brouha, Mauvaise finition de surface, et l’erreur dimensionnelle. Solution standard: Réduire le débit d’alimentation. Mais avec les plastiques, Une coupe plus lente augmente le temps de permanence à la chaleur, ce qui provoque une déformation thermique.
Our preferred fix for walls below 1.5 mm is custom pneumatic or foam-backed fixtures that support the wall from the opposite side during the final finishing pass. Cela élimine le vibrement sans augmenter la charge thermique.
Défi 2: Emballage de copeaux à alésage profond
At bore depth-to-diameter ratios above 5:1, Les chips s’emballent en bas et sont recoupés. Les copeaux redécoupés agissent comme des abrasifs. Bore finish degrades from Ra 0.8 µm to Ra 3 µm or worse.
Correction: Cycles de reck programmés avec intervalles de rétraction complète et de souffle d’air temporisé. We add one full retract every 4 to 5 mm of bore depth. Cela ajoute du temps de cycle mais garde la finition du canon selon les spécifications.
Défi 3: Déformation liée aux contraintes après usinage
Certains plastiques — en particulier les grades nylon et semi-cristallins — se déforment après l’usinage car la coupe libère les contraintes internes bloquées lors de l’extrusion du matériau.
Correction: Recuissage avant usinage. Pour les parties critiques, un recuit secondaire de soulagement des contraintes après grossoirie (avant de finir) Élimine pratiquement la dérive dimensionnelle après l’usinage.
Challenge 4: Déformation de serrage
Les plastiques souples comme le PTFE et l’UHMW-PE se déforment sous la pression de serrage de l’étau métallique standard. La pièce mesure la tolérance d’in-tolérance pendant la serrage, ressort hors tolérance lorsqu’il est libéré.
Correction: Dispositifs à mâchoires souples sur mesure usinés en aluminium ou nylon qui répartissent la force de serrage sur une grande surface. Le couple de serrage est réglé et enregistré pour assurer la cohérence sur un lot.
Contrôle qualité et inspection
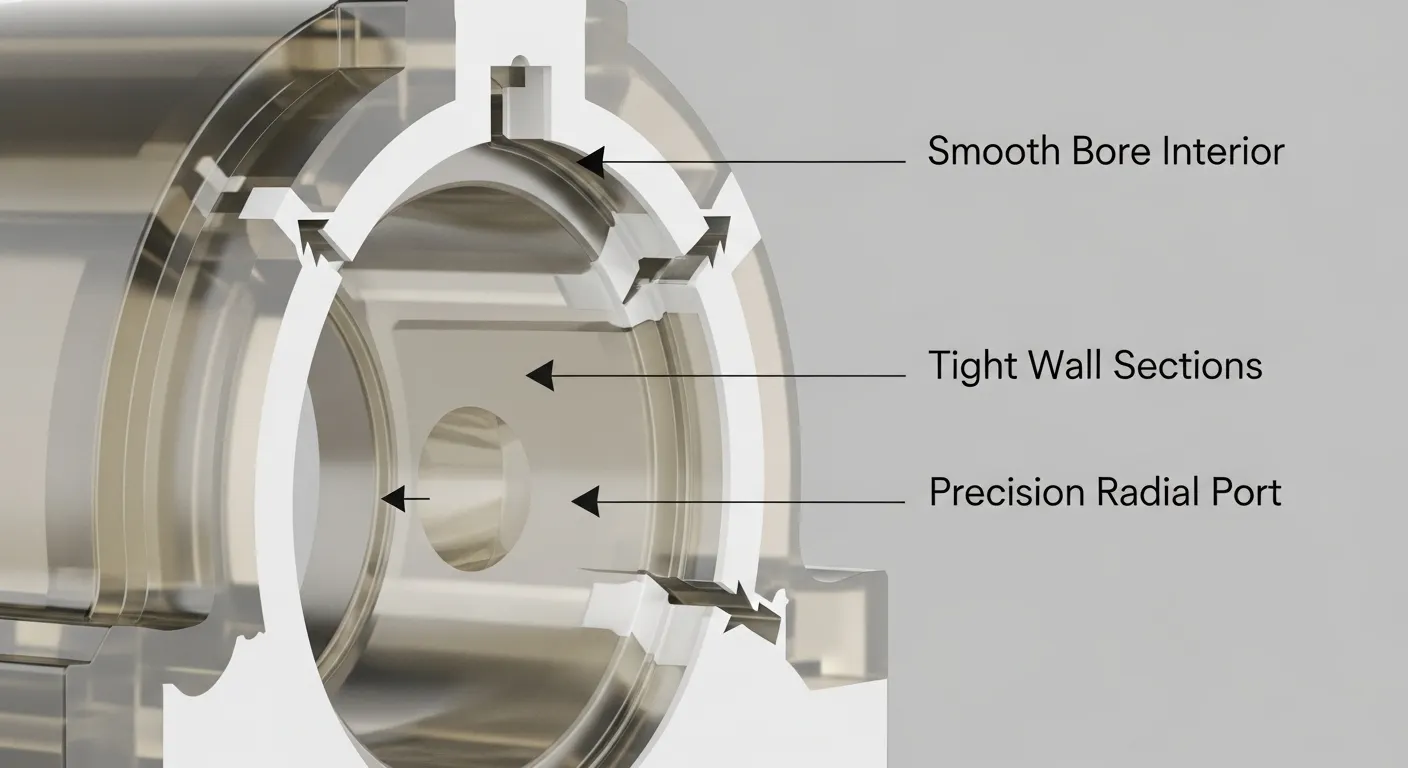
Un prototype en plastique usiné CNC n’est aussi efficace que par son processus d’inspection. Voici le protocole QC en trois étapes que nous utilisons àPrototypage GD pour les prototypes en plastique de précision.
Étape 1: Jauge en cours de traitement
Nous utilisons le sondage Renishaw OMP60 sur machine pour vérifier les dimensions critiques après le passage de grossesse, avant de finir. Les pièces en dehors de la marge de pré-usinage sont corrigées avant que nous ne nous engageons dans les coupes de finition.
Étape 2: Mesure du CMM
Tous les prototypes en plastique de précision sont mesurés sur un CMM Hexagon Global dans notre système à contrôle de température (20°C ±1°C) Salle d’inspection. Nous mesurons:
- Toutes les dimensions tolérées selon le dessin 2D
- Diamètre du canon à plusieurs stations de profondeur
- Platitude, Parallélisme, et la perpendiculité des surfaces d’accouplement
- Position réelle de tous les motifs de trous
Étape 3: Vérification de la rugosité de surface
Nous utilisons un profilomètre Mitutoyo SJ-410 sur toutes les surfaces avec des indices Ra. Les certificats d’inspection avec les valeurs réellement mesurées sont livrés avec chaque commande.
Industries utilisant l’usinage de prototypes en plastique CNC
Les services d’usinage CNC pour prototypes fonctionnels en plastique desservent un large éventail d’industries. Chacun a ses propres préférences matérielles et exigences de tolérance.
Dispositifs médicaux
REGARDER, UHMW-PE, et le PTFE dominent ici en raison de la biocompatibilité et de la résistance à la stérilisation. Tolérances jusqu’à ±0.01 mm are common for surgical instrument components and fluid path components.
Aérospatiale et Défense
Léger, Les plastiques dimensionnellement stables comme le PEEK et le PVDF remplacent les métaux dans les applications aérospatiales non structurelles. Les prototypes CNC sont utilisés pour la validation des supports, Boîtiers de connecteurs, et composants du système fluide.
Génie automobile
Les ingénieurs prototypent les connecteurs de fluide, Boîtiers de capteurs, et des clips intérieurs en nylon, POM, et PC avant de s’engager dans l’outillage pour moules d’injection. Les OEM allemands utilisent fréquemment des prototypes en plastique CNC pour les constructions de validation en pré-production.
Électronique grand public
PC, Niveaux mécaniques équivalents à l’ABS, et PEEK sont utilisés pour les corps de connecteurs, Porte-lentilles, et éléments de châssis structurels dans l’électronique prototype.
Automatisation industrielle
Outillages d’extrémité de bras, Ventouses à vide, Suiveurs de cam, et les rails de guidage sont couramment prototypés en Delrin et Nylon sur des machines CNC avant de passer à la production en volume.
Vous pouvez parcourir des exemples de projets réels dans notreÉtudes de cas pour l’usinage CNC pour voir comment nous avons servi des clients dans ces secteurs.
Comment obtenir un devis: Que préparer
Obtenir un devis précis pour l’usinage de prototypes en plastique CNC est simple lorsque vous préparez les bons fichiers. Voici ce qu’il faut inclure:
- Fichier CAO 3D: Format STEP ou IGES. C’est obligatoire pour le devis.
- 2D drawing (PDF ou DXF): Incluez toutes les dimensions tolérées, Rappels de finition de surface, et spécifications du filetage. Sans dessin 2D, we quote to general tolerances of ±0.05 mm.
- Spécification des matériaux: Niveau de graisse et exigences de conformité (FDA, RoHS, Biocompatibilité).
- Quantité: Même une plage approximative permet d’optimiser l’installation et la tarification en lots.
- Délai d’exécution nécessaire: Standard is 3 to 7 working days. Des délais plus serrés sont pris en compte sur demande.
- Exigences particulières: Certifications, Rapports d’inspection, emballage, Traitement de surface.
Avec ces entrées, we return a DFM review and formal quote within 12 hours on business days.
Comment concevoir des pièces en plastique pour l’usinage CNC (Conseils DFM)
La conception pour la usinabilité CNC réduit les coûts et les délais de livraison. Voici les cinq règles de conception les plus marquantes pour les prototypes en plastique:
- Rayon interne minimum: Ajustez les rayons internes des coins aux tailles standard des fraises. 1 mm, 1.5 mm, 2 mm, 3 mm, and 4 mm are optimal. Les rayons impaires nécessitent des outils spéciaux et un coût additionnel.
- Épaisseur minimale de paroi: Keep walls above 1.0 MM pour les plastiques rigides (REGARDER, PC, Delrin). Allow 1.5 mm minimum for softer plastics (Nylon, PTFE).
- Rapport profondeur/largeur pour les poches: Keep pocket depth-to-width ratios below 4:1 for standard tooling. Ratios above 6:1 require extended-reach tools and extra setup time.
- Taille du filetage: Préfèrent les tailles de fil métriques standard ou UNC. Évitez les filetages sous M3 dans les plastiques souples; ils se dénudent sous des charges d’essai.
- Alésages à fond plat vs. Trous traversants: Les trous traversants sont moins chers et plus faciles à inspecter. Si un trou aveugle à fond plat est nécessaire, Spécifier explicitement l’exigence exacte du fond plat; sinon, une géométrie de pointe de forage est supposée.
Services d’usinage CNC pour prototypes fonctionnels en plastique: Exemple de projet réel
Pour concrèter cela, Voici un projet représentatif de notre boutique.
Projet: Logement de vanne à fluide pour équipements de diagnostic médical
Matériel: Qualité naturelle PEEK (ISO 10993-5 compliant)
Dimensions: 78 x 45 x 32 mm
Caractéristiques critiques: 38 mm deep blind bore, quatre orifices de fluide radial à 90°
Tolérance: ±0.02 mm on bore ID and port positions
Finition de surface: Ra 0.8 µm on bore ID
Quantité: 20 units
Délai d’exécution: 7 working days
Machines: DMG Mori DMU 50 (5-axis finishing), Haas VF-2SS (Grossoiage)
Résultat: All 20 units passed CMM inspection on first measure. Client ran 500 pressure cycles at 8 bar — zero failures. Product validation timeline cut by 3 weeks compared to their previous supplier.
Voir plus d’exemples dans notreÉtudes de cas de prototypes d’usinage CNC.
FAQ
Quelle est la différence entre un prototype fonctionnel et un prototype visuel ??
Un prototype visuel montre la forme, taille, et apparence. Un prototype fonctionnel est construit selon la même spécification de matériau technique que la pièce finale et est testé dans des conditions réelles de fonctionnement — pression, charger, température, Exposition chimique. L’usinage CNC produit des prototypes fonctionnels; L’impression 3D FDM produit généralement des prototypes visuels.
Quelle est la quantité minimale de commande pour les prototypes en plastique CNC?
Il n’existe pas de quantité minimale de commande pour l’usinage de prototypes en plastique CNC. Nous usinons régulièrement des unités individuelles pour la validation de conception et les tests du premier article. Pricing per unit decreases as quantity increases from 1 to 50 units due to fixed setup amortization.
Quelle est la précision de l’usinage CNC pour les pièces en plastique par rapport au métal?
Pour des plastiques stables comme PEEK et Delrin, L’usinage CNC atteint la même précision que l’aluminium: ±0.01 mm à ±0.02 mm on precision features. Les plastiques plus tendres ou plus hygroscopiques comme le nylon nécessitent des contrôles de procédé supplémentaires (Pré-séchage, Stabilisation thermique) pour atteindre les mêmes niveaux.
Des prototypes en plastique usiné CNC peuvent-ils être utilisés pour des soumissions réglementaires?
Oui. Nous fournissons des certificats d’inspection complets, Certifications des matériaux (y compris la biocompatibilité, RoHS, et conformité à la FDA lorsque cela est applicable), and process documentation that supports ISO 13485 or AS9100 audit requirements. Contactez-nous pour discuter de vos besoins spécifiques en documentation.
Comment l’épaisseur des parois affecte-t-elle le prix d’un prototype CNC en plastique?
Walls below 1.5 mm typically require custom fixturing, Alimentations plus lentes, et des points d’inspection supplémentaires — qui ajoutent tous des coûts. Designs with walls above 2.0 Machine mm plus rapide et moins chère. Notre examen DFM identifie ces problèmes avant de soumissionner afin que vous puissiez prendre des décisions de conception axées sur les coûts avant le début de l’usinage.
Conclusion
Les services d’usinage CNC pour prototypes fonctionnels en plastique offrent aux équipes d’ingénierie le chemin le plus rapide d’un modèle CAD à une pièce qu’elles peuvent réellement tester. With tolerances down to ±0.01 mm, Accès à tous les plastiques majeurs d’ingénierie, and lead times of 3 to 7 working days, L’usinage CNC élimine le risque de s’engager dans des outillages coûteux avant que votre conception ne soit validée.
Whether you're building a single prototype for a fit check or 50 units for pre-clinical testing, Le processus fonctionne de la même manière: Matériel réel, Tolérances réelles, Résultats réels.
Téléchargez votre fichier STEP àPrototypage GD and we'll return a DFM review and quote within 12 hours. Pas de quantité minimale, Aucun coût d’outillage, Aucun retard.
