






Guide d’usinage CNC en aluminium: Défauts courants et analyse des causes profondes
L’aluminium est préféré dans plus d’applications de l’usinage CNC que d’autres alliages en raison de sa légèreté et de son excellente conductivité thermique, associée à une forte résistance à la corrosion, et, Le plus important, facilité de coupe comparée à l’acier et au titane. Toutefois, en raison de sa facilité de découpe (Enlever le matériau), Cela peut entraîner des problèmes dans l’usinage comme des instabilités dimensionnelles et la présence de surfaces inégales.
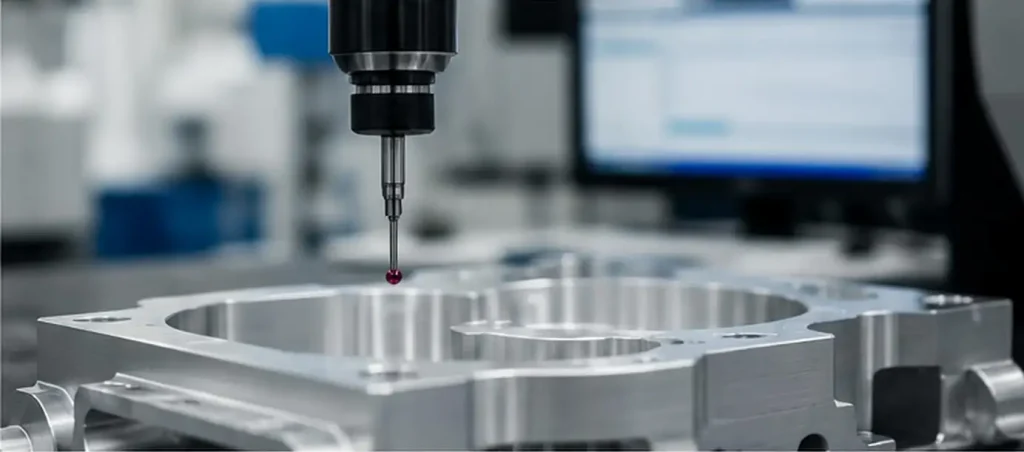
L’aluminium peut coller aux bords de l’outil de coupe, étendre et, ainsi, déformation lors de l’usinage (Serrage) en raison des effets thermiques, et causer d’autres problèmes en se détendant intérieurement (devenir sans stress) après que le matériau a été significativement retiré. Ce guide d’usinage explique comment classer les défauts d’usinage les plus courants de l’aluminium, identifiez leurs causes, et les éliminer, réduisant ainsi le processus itératif/essais et erreurs.
Comment classer les défauts d’usinage CNC en aluminium?
Les défauts d’usinage de l’aluminium peuvent être classés en quatre catégories:
• Défauts dimensionnels: Conduire à des trous surdimensionnés, Erreurs de positionnement, Perte de planéité, et la variation d’un lot à l’autre.
• Défauts de surface: Présence de marques d’outils, Vibration de surface, déchirure, grattage, et bosses, et rugosité de surface incohérente.
• Défauts de bords et de caractéristiques: Présence de meules, Bords roulés, Dégâts aux traits minces, Fils incomplets, et une mauvaise qualité dans l’usinage en trous profonds.
• Défauts structurels: Déformation à paroi mince, ourdissage, Mouvement de contrainte résiduelle, et les changements dimensionnels après anodisation.
Classer d’abord le symptôme visible permet de réduire l’enquête au matériau, Outil de coupe, Paramètres, Calendrier, État de la machine, Comportement thermique, caloporteur, ou méthode de manipulation.
Défauts courants d’usinage de l’aluminium et causes profondes
| Défaut | Causes profondes probables | Premier point d’inspection | Action corrective typique |
| Bord bâti | Chaleur, friction, Mauvaise évacuation | Bord de coupe et direction du liquide de refroidissement | Utilisez un outil plus tranchant et améliorez le découpage des éclats |
| Meules | Outil usé, Bord de sortie non supporté | État de l’outil et trajet d’outil | Changer la direction de coupe ou ajouter des chanfreins |
| Marques de bavardage | Faible rigidité, paramètres instables | Surplomb d’outil, Calendrier, Vitesse de broche | Réduire le surplomb et la charge de coupe |
| Dérive dimensionnelle | Chaleur, porter, Mouvement de référence | Température et tendance de production | Stabiliser la température et appliquer une compensation contrôlée |
| Distorsion à paroi fine | Force de serrage, Contrainte résiduelle | Dimensions à états libres | Réduire la force de serrage et machine par étapes |
| Rayures | Recoupe ou manipulation de copeaux | Direction et emplacement du scratch | Améliorer le rinçage et la protection des pièces |
| Erreur de taille de trou | Runout, Usure des outils, Mauvaise évacuation | Séquence de runout et de trous | Ajouter une opération de finition contrôlée |
| Dégâts du filetage | Trou pilote incorrect ou puces piégées | Taille du trou d’ouverture et forme du filetage | Optimiser la préparation du trou et le cycle de taraudage |
Soudage sur bords et copeaux en construction
Le bord de construction survient lorsque l’aluminium adhère au tranchant et modifie la géométrie effective de l’outil. Le matériau accumulé peut se détacher de façon intermittente, laissant une surface déchirée ou provoquant une variation dimensionnelle.
Les causes courantes incluent:
• Un tranchant de coupe incorrect ou émoussé.
• Espace insuffisant pour la flûte.
• Chaleur excessive dans la zone de coupe.
• Faible alimentation par dent, ce qui entraîne un frottement au lieu de coupe.
• Liquide de refroidissement mal dirigé.
• Jetons restants dans les poches.
Puisque l’augmentation de la vitesse de broche seule est une solution partielle, Augmenter la vitesse de la broche sans augmenter l’alimentation ou l’évacuation peut entraîner des niveaux de friction encore plus élevés. Concernant le fraisage de l’aluminium, La solution optimale consiste à diriger le liquide de refroidissement ou l’air comprimé vers la zone de coupe tout en maintenant des copeaux suffisamment épais, Faible sortie, et l’utilisation d’outils de coupe spécifiques à l’aluminium.
Meules et bords roulés
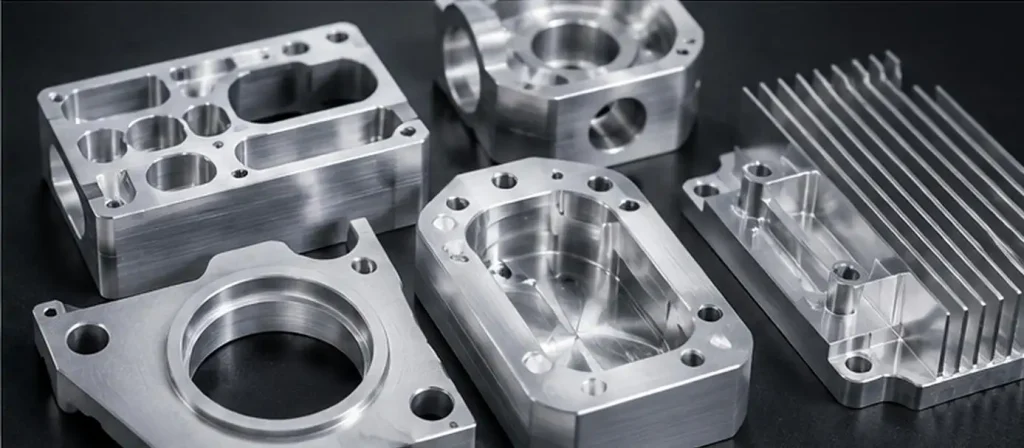
En raison de la haute ductilité de l’aluminium, Les meules de bord se développent lorsque la déformation plastique survient sur des bords non soutenus ou mal conçus. Puisque le retrait de l’outil provoque une déformation de la pièce, Les meules de sortie deviennent plus grandes que celles d’entrée.
Alors que l’enlèvement des meules est couramment associé au débavure post-usinage,, Le contrôle des meules est le plus efficace au niveau de conception des parcours d’outils en utilisant une ou plusieurs des mesures suivantes:
• Chanfreins de contour de conception.
• Finition de contour avec la marge de stock.
• Empêcher la sortie de l’outil par des bords non supportés.
• Temps minimal entre les opérations d’usinage afin de garantir que les bords restent soutenus.
La présence de meules peut également être causée par une usure excessive de l’outil, Mauvais support des arêtes, Course excessive, ou de mauvaises conditions d’usinage.
Marques d’outil, Bavardages, et Rayures de surface
Bien que tous ces défauts puissent sembler similaires, Il existe plusieurs causes différentes.
Des lignes ondulées ou irrégulières sur la surface indiquent davantage des vibrations, tandis que les lignes régulières indiquent davantage la programmation du trajet d’outil et l’avance de l’usinage. La présence de rayures à la surface de la pièce indique davantage une mauvaise évacuation des éclats et une mauvaise manipulation de la pièce.
Un nouveau coupe-coupe ne garantit pas une bonne finition. Des problèmes de surface peuvent néanmoins résulter de:
• Contamination entre l’outil et le support
• Extension excessive du cutter
• Sortie du collet ou du broche
• Allocation de finition inégale
• Mauvaise évacuation des puces
• Paramètres qui ne correspondent pas au diamètre réel de l’outil et au nombre de flûtes
Pour gérer les discussions dans votre installation, Examinez d’abord l’outil et le support, et réduire le surplomb. Suivant, Améliorez le support de la pièce et ajustez la vitesse de la broche, Profondeur axiale, et engagement radial. Puisque plusieurs facteurs peuvent être traités en même temps, La cause profonde peut être difficile à déterminer.
Effets thermiques et dérive dimensionnelle
Lors de l’usinage de l’aluminium, Vous pourriez penser avoir capturé les dimensions avec précision, mais la pièce peut en réalité être hors tolérance une fois la pièce mesurée après refroidissement. Des effets thermiques peuvent être présents pendant le processus de fabrication sur la pièce, Broche, Cutter, et calendrier.
La dérive peut également être causée par des facteurs tels que l’usure des outils et le réchauffement de la machine, ainsi qu’un datum instable et la libération de contraintes résiduelles lors du cycle de grossissement. Il peut être utile de prendre des mesures du premier, Milieu, et les dernières parties d’un lot de production. S’il y a un déplacement progressif dans une direction, C’est le plus souvent le résultat de l’usure, Effets thermiques, ou une erreur de compensation.
La stabilité dimensionnelle peut être améliorée par:
• Séparation des grossesses et finitions
• Indemnité pour la fin de l’uniforme
• Permettre aux pièces contraintes de se stabiliser
• Utilisation de références reproductibles
• Contrôle de la température d’inspection
• Enregistrement de la durée de vie et des changements de décalage de l’outil
Déformation à paroi mince
Les parois fines peuvent sembler précises une fois collées mais bouger après le relâchement du luminaire. Une force de serrage excessive peut temporairement pousser le composant à la forme requise. Une fois déserré, La récupération élastique provoque une platitude, Profil, ou des erreurs de position de trou.
Une séquence d’usinage pratique est:
Le dégrossement symétrique → une marge uniforme de stock → la stabilisation intermédiaire → la récupération à faible force → la finition en couches → inspection en état libre
Des modifications de conception peuvent également être nécessaires. Rayons de transition plus grands, Épaisseur de paroi plus uniforme, Fonctionnalités de support temporaire, et l’amélioration de l’emplacement des références peut réduire la déformation plus efficacement que les seuls changements de paramètres.
Prévenir les défauts avant la production
Un guide utile pour l’usinage CNC en aluminium devrait commencer avant que le premier parcours d’outil ne soit programmé. La revue des dessins doit identifier les correspondances critiques, Surfaces d’étanchéité, Zones cosmétiques, Caractéristiques anodisées, Murs fins, cavités profondes, et des références géométriques incomplètes.
La qualité de l’aluminium doit être identifiée pour l’application. Si une bonne usinabilité et une résistance à la corrosion sont les caractéristiques les plus importantes, alors choisir Aluminium 6061 serait approprié. Le 7075 en aluminium serait un choix plus solide, mais il faudrait plus de contrôle sur les processus. Aluminum 2024 serait un bon choix pour la résistance et la fatigue. Les 5052 et 6082 en aluminium présentent des caractéristiques différentes en fonction de leur revenu et de leur composition d’alliage.
La RFQ doit définir les inspections à effectuer, y compris les dimensions critiques et les surfaces, date, Rugosité, et les limites d’anodisation. Il doit également indiquer les critères d’acceptation et les exigences de rapport.
Stratégies pratiques pour contrôler les risques liés à l’usinage de l’aluminium
La combinaison des premières revues techniques, le niveau de contrôle approprié sur les processus, La conception de l’équipement, et les processus intégrés d’inspection et de finition reflètent la stratégie d’atténuation des risques pour l’usinage de l’aluminium employée par GD Prototying.
| Zone à risque | Stratégie de contrôle | Bénéfice pratique |
| Erreurs de référence et d’installation | Sélectionnez l’usinage d’axe approprié ou le tournage CNC en fonction de la géométrie de la pièce | Cela élimine le besoin de serrage répété et améliore la précision de position. |
| Déviation de l’outil | Sélectionnez les angles d’outil avec un survol minimal | Réduit le vibrement des outils et les erreurs dimensionnelles et améliore la cohérence des surfaces. |
| Déformation à paroi mince | Considérons l’épaisseur des parois, Séquence d’usinage, Support des équipements, et considérations de serrage | Minimise la déformation des parois fines après le retrait du luminaire. |
| Variation des tolérances | Considérer les caractéristiques principales et les dimensions en fonction de la géométrie et l’accès aux caractéristiques en considérant des limites raisonnables sur les tolérances | Accédez à la prise en compte de limites raisonnables sur les tolérances |
| Défauts de surface | Optimisez la séquence de découpe et l’outillage en fonction des exigences d’inspection et avec une marge de finition établie | Supprime les critiques sur la finition |
| Modifications du post-traitement | Parmi les alternatives disponibles à l’anodisation, polissage, sablage, Finition brossée de surface ou laisser la pièce telle qu’usinée lors de la série de production | Protège les dimensions et les finitions de la pièce |
| Retard de communication | Fournir un soutien direct au projet dans le but d’obtenir une réponse produit aux instructions dans les 12 heures suivant la publication des plans et des décisions clarifiées et corrigées | Publication de dessins et décisions clarifiées et corrigées |
Rugosité de surface à Ra 0,2 μm et des tolérances de ±0.05 mm sont réalisables selon la taille de la pièce, matériel, géométrie, et type de finition.
Dernières réflexions
La meilleure stratégie pour contrôler les défauts implique une combinaison de choix de matériaux, Conception des outils, Fixation stable, Coupe appropriée, Retrait des copeaux, Contrôle thermique, et inspection planifiée. Ajuster un facteur unique ne traite généralement pas la combinaison des problèmes qui surviennent simultanément.
Pour les composants en aluminium affectés par les meules, bavarder, Dérive dimensionnelle, Déformation à paroi mince, ou une mauvaise finition de surface, GD Prototypage peut évaluer votre dessin, Sélection des alliages, Tolérances, finition, et la quantité de votre commande. Merci d’envoyer les informations du projet pour une évaluation rapide de la fabricabilité et un plan de procédé d’usinage de l’aluminium.
FAQ
Q1. Quels services d’usinage CNC en aluminium offre GD Prototying?
En plus de leur service de tournage CNC, GD Prototying propose 3-, 4-, et des services de fraisage CNC 5 axes et 3 2. Celles-ci permettent l’usinage non seulement de composants simples, mais aussi des parties avec plusieurs facettes, cavités profondes, Surfaces complexes, et des caractéristiques rotatives.
Q2. Quels alliages d’aluminium peuvent faire une machine de prototypage?
GD Prototying assure l’usinage de nombreux alliages d’aluminium structurels et à haute résistance, tels que le 6061, 7075, 5052, 2024, 5083, et 6082. Chacun de ces alliages possède des caractéristiques uniques, La sélection finale doit prendre en compte l’usinage, Traitements de surface, et les exigences relatives à la résistance et à la corrosion des composants.
Q3. Comment le prototypage GD réduit-il les erreurs d’usinage liées à la configuration?
L’usinage multi-axes réduit le nombre de configurations nécessaires pour usiner des pièces/surfaces à multiples caractéristiques, ce qui aide à éliminer les erreurs dues aux variations de serrage, Extension excessive de l’outil, et des erreurs dans le positionnement des caractéristiques associées.
Q4. Peut-elle GD Prototype machine des pièces en aluminium à paroi fine?
Oui. Les projets d’usinage en aluminium à paroi mince peuvent être évalués pour l’épaisseur des parois, Séquences d’usinage, Supports de fixation et de pince, Contraintes résiduelles, et les allocations de finition. En raison de la nature des composants à paroi fine, Une gamme de tolérances réalisables sera définie en fonction de la conception et de l’accessibilité des fonctionnalités.
Q5. Quelles tolérances le prototypage GD peut-il atteindre?
Alors que les tolérances publiées sont généralement aussi basses que ±0.05 mm, Cette valeur doit être considérée comme une ligne directrice. Les tolérances réalisables doivent être définies en fonction de la géométrie des pièces et des caractéristiques, Épaisseur du mur, Qualité aluminium, et finition de surface.
