






Boîtier de moteur usiné CNC pour véhicules électriques: Défis clés de la fabrication & Solutions
Un boîtier de moteur usiné CNC est un composant structurel et de précision, pas simplement un enclos. Dans une unité de traction électrique, Le boîtier peut localiser le stator, Sièges à support, maintenir l’alignement rotor-stator, fournir des interfaces d’étanchéité, Transfert de charges structurelles, et intégrer des fonctionnalités de refroidissement.
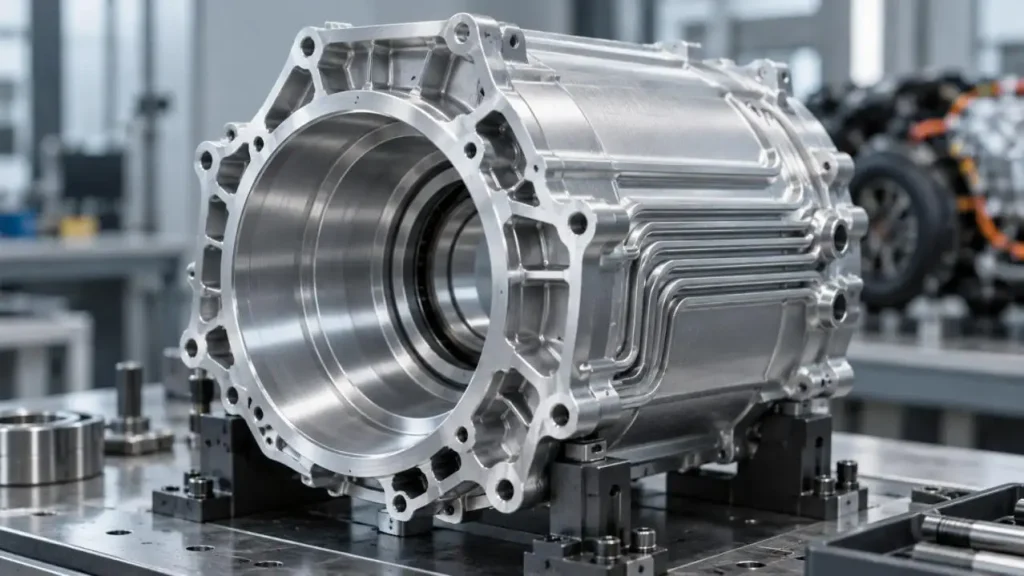
Chez GD Prototypage, Nous évaluons donc un boîtier de moteur usiné CNC en fonction de quatre facteurs liés: Contrôle des données, Stabilité dimensionnelle, Gestion thermique, et stratégie d’inspection. Optimiser uniquement les dimensions nominales est rarement suffisant.
Où l’usinage des carters de moteur devient-il difficile?
La difficulté vient du fait de combiner le retrait de matériaux volumineux avec des caractéristiques de précision qui doivent rester géométriquement liées.
| Zone critique | Risque de fabrication | Focus sur l’ingénierie |
| Alésages de roulement | Désalignement, runout | Références communes, Alésage de finition |
| Murs fins | Déformation après déserrage | Usinage par étapes, Contrôle des luminaires |
| Faces de montage | Erreur de platitude | Gestion des contraintes et de la résistance thermique |
| Passages de refroidissement | Limitations d’accès à l’outil | DFM, Usinage multi-axes |
| Rainures pour joints toriques | Fuite | Largeur, Profondeur, Finition de surface |
| Fonctionnalités à face multiple | Accumulation des données | Réduction de la configuration 4/5 axes |
Pour un boîtier de moteur usiné CNC, Ces caractéristiques doivent être considérées comme un système de tolérance unique plutôt que comme des dimensions indépendantes.
1. Alésages de roulement: Géométrie de contrôle, Pas seulement le diamètre
La précision du siège de roulement est l’un des premiers domaines que nous examinons.
Un dessin peut spécifier le diamètre exact du canon tout en posant des problèmes avec:
•Alignement de la voie à la troue;
• Cylindricité;
• Épuisement circulaire ou total;
• Position relative aux datums de montage;
• Perpendicularité aux faces de référence.
Un reserrage répété peut introduire une erreur de transfert de référence. Pour cette raison, Les alésages associés et les faces critiques doivent être usinés à partir d’un système de datum commun lorsque cela est possible.
Pour un boîtier de moteur usiné CNC de précision, Notre logique de processus préférée est:
Usinage brut → Stabilisation dimensionnelle → Semi-finition → Finition critique → vérification CMM
L’usinage à cinq axes est utile lors de l’emplacement des roulements, Ports latéraux, Faces de montage, et les fonctionnalités en angle peuvent être réalisées avec moins de configurations. Ça ne devrait pas, cependant, Remplacer la conception des données sonores.
2. La distorsion à paroi fine doit être planifiée avant la coupe
Les concepteurs de VE veulent naturellement une masse plus faible, mais retirer un matériau modifie le bilan des contraintes de la billette d’aluminium.
Les causes typiques de distorsion incluent:
• Contrainte résiduelle dans la matière première;
• Retrait asymétrique des matériaux;
• Pression de serrage excessive;
• Déviation par coupe;
• Production locale de chaleur;
• Finition d’un mur mince avant l’enlèvement du matériau environnant.
Pour les composants de boîtiers de moteur usinés CNC à paroi mince, Nous laissons généralement du matériel de finition contrôlé et évitons de prendre directement des dimensions critiques lors d’opérations de grossesse lourde.
La force de fixation est tout aussi importante. Un boîtier peut mesurer correctement pendant qu’il est serré mais sortir de la tolérance immédiatement après le relâchement.
Un projet représentatif de logements en aluminium 6061-T6 par GD Prototypeing impliquait des murs d’au moins 1,2 mm, ±0.0Tolérance aux caractéristiques critiques de 2 mm, ±0.0Tolérance générale de 5 mm, 0.0Platéité de 25 mm face d’accouplement, et finition pré-anodisée Ra 1,6 μm. La pièce a été produite par fraisage CNC à cinq axes avec vérification CMM.
3. Le contrôle thermique a deux significations différentes
Pendant l’usinage
L’aluminium réagit rapidement aux variations de température. Un grossissement intense suivi immédiatement d’une mesure de précision peut produire des résultats trompeurs.
Pour les caractéristiques critiques du logement de moteur usiné CNC, La planification des processus peut nécessiter:
• Livraison contrôlée de liquide de refroidissement;
• Élimination équilibrée des matériaux;
• Conditions de finition stables;
• Normalisation de la température avant l’inspection finale.
• Pendant le fonctionnement des moteurs
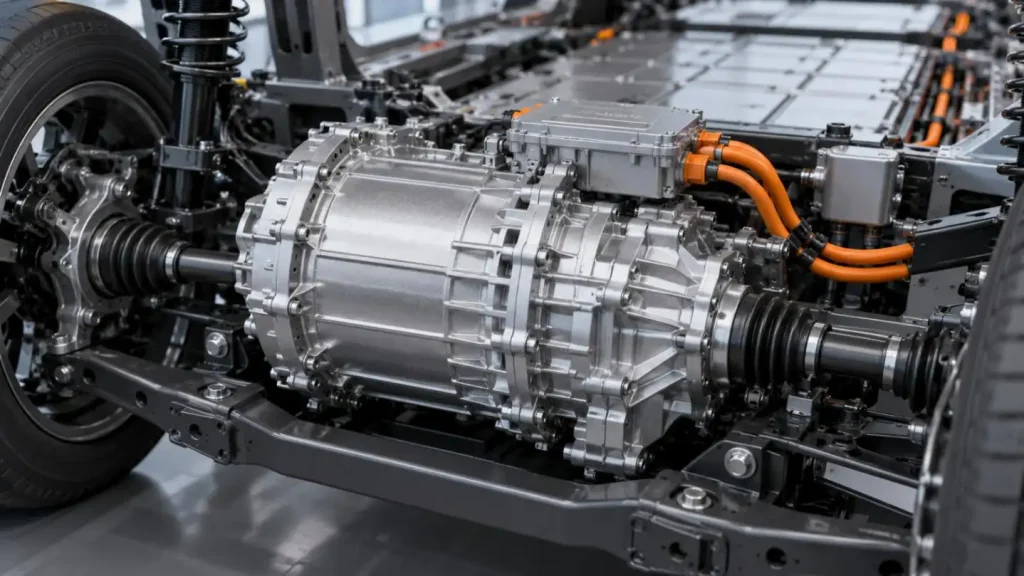
Le boîtier fini peut également faire partie du système de gestion thermique des véhicules électriques.
Les gaines de refroidissement et les canaux introduisent des exigences supplémentaires pour:
• Accès par coupe ou perceuse;
• Épaisseur minimale de paroi;
• Terres de chasse aux phoques;
• Rainures pour joints toriques;
• Passages croisés;
• Bouchons et ports filetés;
• Accès par test de fuite.
Un canal thermiquement efficace qui ne peut pas être usiné, Nettoyé, Scellé, ou inspecté de façon régulière n’est pas un design prêt à être produit.
4. Choisir le matériau approprié et les méthodes de fabrication
L’aluminium 6061-T6 est relativement facile à usiner comparé à d’autres alliages d’aluminium et, ainsi, est un bon choix pour prototyper des boîtiers de moteurs usinés CNC. Il résiste également à la corrosion, est-elle compatible en anodisation, et offre une bonne disponibilité générale.
D’autres alliages peuvent également satisfaire aux exigences fonctionnelles et le faire avec une plus grande résistance.
Aluminium, ainsi que d’autres alliages, peut être usiné CNC avec des tolérances très serrées grâce au prototypage GD. Capacité d’usinage du prototypage GD, 3-, 4-, et machines CNC à 5 axes, En ce qui concerne le positionnement et la tolérance, est /-0.005 pouces (00,13 mm). Sur un carter moteur, Des tolérances plus strictes peuvent être possibles, mais sont limités par l’épaisseur de la paroi, matériel, et la définition des caractéristiques de référence.
Le volume de production modifie également la décision du processus:
| Phase de développement | Voie typique de fabrication |
| Prototype d’ingénierie | Billet CNC machining |
| Validation fonctionnelle | Usinage CNC |
| Production à faible volume | Usinage CNC multi-axes |
| Production à plus grande échelle | Finition CNC de coulée/forme quasi nette |
L’usinage CNC est donc particulièrement utile avant que l’outillage ne soit justifié ou alors que les conceptions de véhicules électriques évoluent encore.
5. Décisions DFM qui réduisent les risques et les coûts
Avant de libérer un boîtier de moteur usiné CNC, Nous recommandons de revoir cinq questions.
Toutes les tolérances strictes sont-elles fonctionnelles ??
Réservez des tolérances strictes pour les sièges à roulement, Caractéristiques de localisation, Interfaces d’étanchéité, et autres géométries critiques pour les fonctions.
Les caractéristiques critiques peuvent-elles partager des datums?
Une structure de référence claire simplifie l’usinage et l’inspection tout en réduisant l’accumulation de tolérance.
Les rayons internes sont-ils réalistes?
Des rayons internes très petits nécessitent des outils plus petits, Temps d’usinage plus long, et potentiellement une plus grande déviation de l’outil.
Les murs fins-ils soutenus?
L’épaisseur du mur doit être évaluée en même temps que la hauteur du mur, Travée non supportée, Profondeur de poche, et enlèvement de matériaux à proximité.
Chaque élément peut-il être usiné et inspecté?
Canaux de refroidissement, Fils profonds, Rainures d’étanchéité, et les alésages internes nécessitent à la fois un accès à l’outil et à la mesure.
6. L’inspection doit suivre la fonction
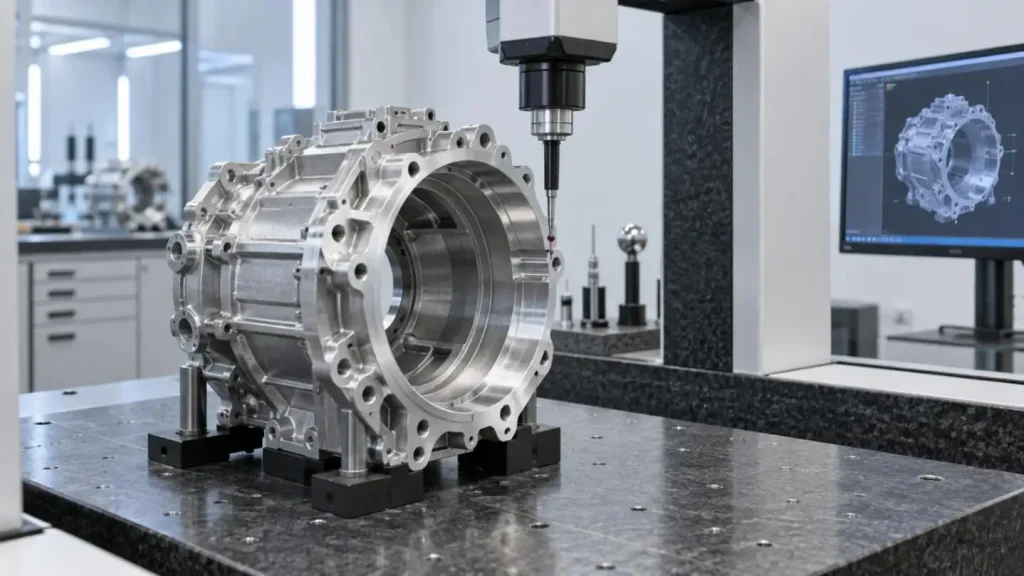
Un plan d’inspection professionnel pour un boîtier de moteur usiné CNC ne devrait pas simplement mesurer toutes les dimensions de manière égale.
La priorité va normalement à:
• Taille et géométrie du paliers;
• Position de référence à alésage;
• Plateté de la face de montage;
• Étanchéité des surfaces et rainures;
• Position du port fileté;
• Épaisseur critique des parois;
• Rudesse de surface.
Le prototypage GD utilise la CMM et l’inspection dimensionnelle complémentaire pour un travail de boîtier de précision. Dans un projet de logements automobiles en aluminium, un mur minimum de 1,4 mm, ±0.0Tolérance critique de 2 mm, La finition externe Ra 0,8 μm et la finition interne Ra 1,6 μm ont été spécifiées pour une construction à faible volume de 75 pièces.
Du CAD à un boîtier de moteur fabriquable
Un boîtier de moteur usiné CNC fiable résulte de l’association de l’intention de conception avec la réalité de l’usinage. Alignement des roulements, Stabilité des parois, Comportement thermique, Géométrie de refroidissement, Sélection des données, Exigences de surface, inspection, et le volume de production influencent tous la voie finale de fabrication.
Chez GD Prototypage, Notre rôle n’est pas seulement d’usiner la géométrie fournie. Pour les boîtiers prototypes et en aluminium à faible volume, nous pouvons examiner le modèle CAO et le dessin pour accéder à l’usinage, Stratégie de tolérance, Risque de paroi mince, Organisation des calendriers, et les exigences d’inspection avant le début de la production.
Si vous développez un boîtier de moteur usiné CNC pour un moteur de véhicule électrique ou un système de groupe motopropulseur associé, vous pouvez partager le fichier CAO 3D, 2D drawing, matériel, Quantité, Finition de surface, et GD critique&Exigences en T avec le prototypage GD pour une revue pratique du DFM et de la fabrication.
Discutez de votre projet de boîtier de moteur usiné CNC avec GD Prototypage.
FAQ
Q1. Quelles capacités d’usinage CNC GD Prototying offre-t-il pour les boîtiers de moteurs?
Le prototypage GD prend en charge le 3 axes, 4 axes, 3 2-axes, et usinage CNC complet 5 axes, ainsi que le tournage CNC. L’usinage multi-axes est particulièrement utile pour un boîtier de moteur usiné CNC avec alésages de roulement, Ports latéraux, Faces de montage, et des caractéristiques complexes qui doivent maintenir des relations positionnelles.
Q2. Quels alliages d’aluminium peut-il faire pour une machine de prototypage GD?
Les options courantes en aluminium incluent:
• 6061
• 7075
• 2024
• Autres alliages d’aluminium usinables
Le 6061-T6 convient souvent aux boîtiers de prototype car il combine la mécanique, Résistance à la corrosion, Performances mécaniques, et de bonnes caractéristiques de finition.
Q3. Quelles tolérances le prototypage GD peut-il atteindre?
GD Prototying publie une capacité d’usinage allant jusqu’à ±0.005 mm pour des caractéristiques de haute précision adaptées. La tolérance réelle pour un boîtier complet de moteur usiné CNC dépend de la taille de la pièce, géométrie, Épaisseur du mur, État des matériaux, Stratégie de référence, et exigences d’inspection.
Q4. Can GD Prototypage machine des boîtiers en aluminium à paroi fine?
Oui. Dans un projet de logements 6061-T6 documenté, GD Prototying a usiné une épaisseur minimale de paroi de 1,2 mm tout en contrôlant les dimensions critiques à ±0.02 mm, Tolérances générales à ±0.05 mm, et la planitude de la face d’accouplement à 0.025 mm.
Q5. Comment le prototypage GD contrôle-t-il la distorsion dans un boîtier de moteur usiné CNC?
La stratégie d’usinage peut inclure:
• Grossesse et finition contrôlées
• Élimination équilibrée des matériaux
• Conception dédiée des luminaires
• Réduction du reserrage
• Stabilisation thermique
• Vérification de la dimension finale
Ces mesures aident à réduire les mouvements causés par le stress résiduel, Chaleur d’usinage, et forces de serrage.
