






Services d’usinage CNC pour boîtiers en aluminium: Une étude de cas
We machined 150 aluminum enclosures from 6061-T6 billet for a German industrial automation OEM. The enclosures measured 180 x 120 x 45 mm with ±0.02 mm tolerances and a Type II anodized finish. We delivered all 150 units in 12 working days with a 99.3% first-article pass rate. Voici exactement comment nous avons procédé.
Introduction
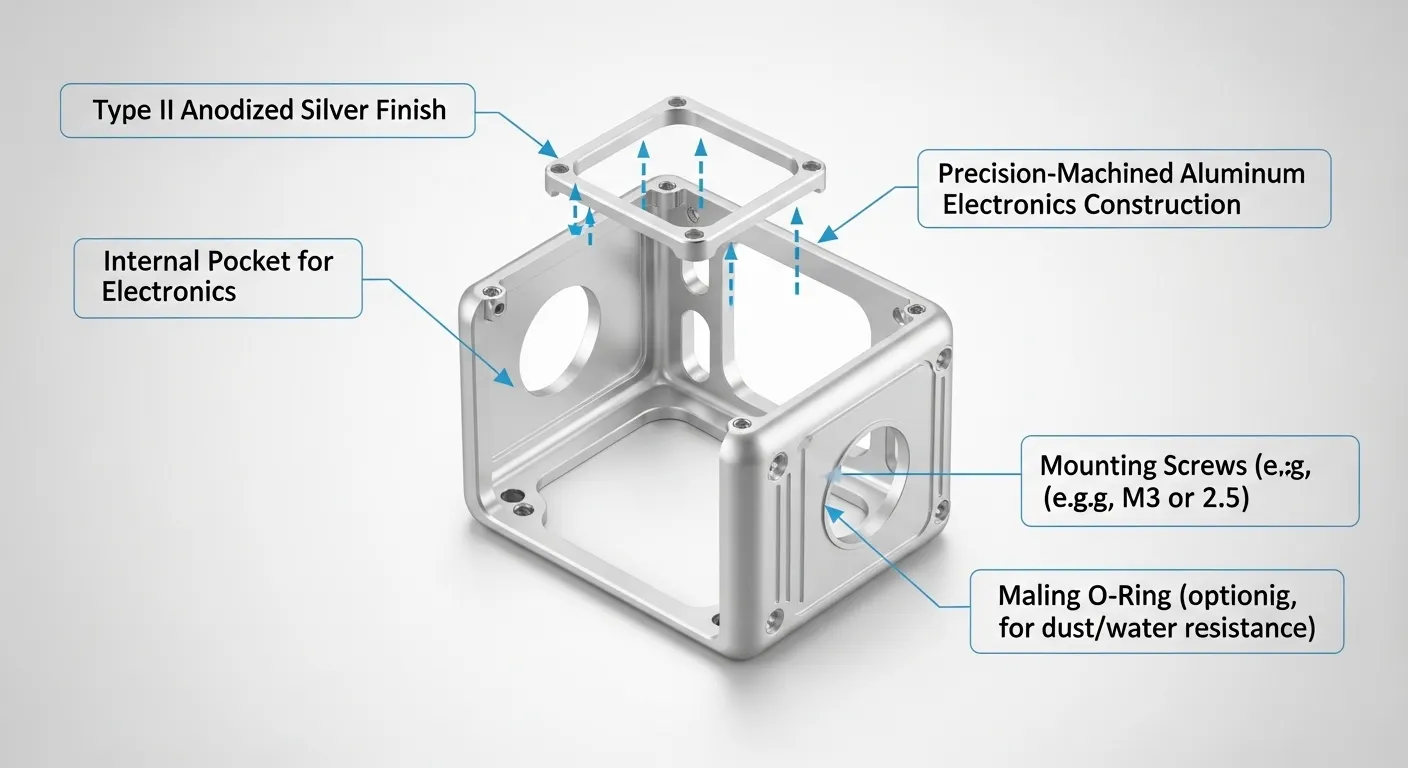
Le client nous a envoyé un fichier DXF et un délai serré. Their previous supplier had scrapped 18% of a batch due to thin-wall deformation on the side panels. They needed a reliable CNC machining partner who could hold ±0.02 mm on a part with 1.2 mm walls and deliver in under two weeks.
Nous avions déjà usiné des boîtiers en aluminium pour des clients industriels auparavant, Mais ce projet comportait trois véritables défis empilés les uns sur les autres: Murs fins, Profondes poches internes, and an anodizing requirement that punished any surface deviation above Ra 1.6 μm. Cette étude de cas explique exactement ce que nous avons fait, Qu’est-ce qui a échoué en premier, et comment nous l’avons réparé.
Aperçu du projet
Le client était un fabricant d’automatisation industrielle de taille moyenne basé à Stuttgart, Allemagne. Ils avaient besoin d’enceintes en aluminium de précision pour loger des circuits imprimés propriétaires à commande de moteur utilisés dans les systèmes d’automatisation des convoyeurs. Les boîtiers nécessitaient une intégrité de blindage EMI, ajustement serré du couvercle au corps, et un extérieur en anodise dure pour la résistance chimique en milieu industriel.
Exigences clés du projet:
- 150 units in a single production run
- Usiné CNC à partir de billette (Pas de moulage autorisé selon les spécifications techniques)
- Internal pocket depth of 38 mm with four M3 thread bosses
- Lid mating surface flatness within 0.025 mm
- Anodise de type II, clair, par MIL-A-8625F
Spécifications techniques
| Paramètre | Détails |
|---|---|
| Matériel | Aluminium 6061-T6 |
| Dimensions de la pièce | 180 x 120 x 45 mm (Carrosserie); 180 x 120 x 6 mm (Membre) |
| Épaisseur des parois | 1.2 mm (minimum) |
| Tolérance | ±0.02 mm on critical features; ±0.05 mm general |
| Finition de surface | Ra 1.6 μm pre-anodize; Post-procédé anodise clair de type II |
| Spécification du filetage | M3 x 0,5, 6H tolerance |
| Quantité | 150 enclosure bodies + 150 lids = 300 total parts |
| Delai | 12 jours ouvrés |
| Processus primaire | Fraisage CNC 5 axes |
| Processus secondaire | Tournage CNC (Couvercle Localisant les Boss), Débavure, Anodisation |
| Machine | DMG Mori DMU 50 (5 axes), Haas VF-2 (3-axis roughing) |
Processus d’usinage
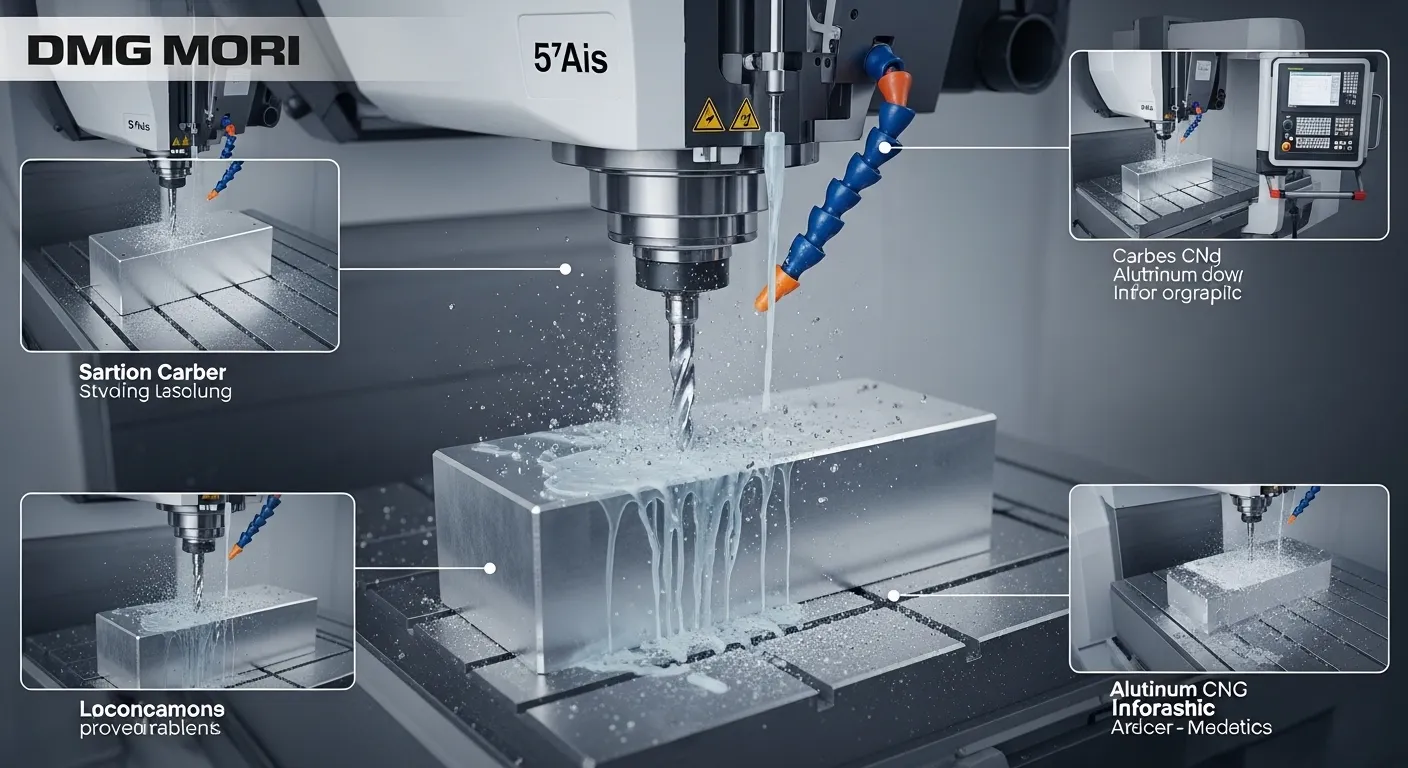
Nous avons divisé le travail en trois phases: Grossoiage, Demi-finale, et la finition. Chaque phase avait sa propre installation de fixation.
Phase 1: Programmation et configuration CAM
Notre ingénieur FAO a réalisé la partie dans Mastercam, Utilisation des parcours d’outils de dégagement adaptatif pour l’égouttage. We targeted 70% stock removal on the Haas VF-2 before moving parts to the DMG Mori for finishing. This split reduced DMG Mori cycle time from 38 minutes to 22 minutes per part.
Paramètres d’ébauche sur le Haas VF-2:
- 12 mm 3-flute carbide end mill
- Vitesse de la broche: 12,000 Tr / min
- Taux d’avance: 3,200 mm/min
- Profondeur de coupe: 3 mm
- Liquide de refroidissement d’inondation allumé partout
Phase 2: 5-Axis Finishing
We moved roughed parts to the DMG Mori DMU 50 for all critical features. La configuration 5 axes nous permettait d’usiner la poche interne, Paupière face d’accouplement, et les caractéristiques du m3 dans une seule opération de serrage. Cela éliminait l’erreur de refixation, ce qui était la cause principale des défauts de tolérance du fournisseur précédent.
Paramètres d’arrivée:
- 6 mm 2-flute polished carbide end mill (Revêtu de ZrN)
- Vitesse de la broche: 18,000 Tr / min
- Taux d’avance: 1,800 mm/min
- Profondeur axiale: 0.3 mm per pass
Phase 3: Filetage et ébavurage
M3 threads were cut with a forming tap at 300 RPM with neat cutting oil. Toutes les parties ont suivi un cycle vibratoire de débavuturage (45 minutes) Avant inspection. We sent confirmed parts to our anodizing partner within 24 hours of sign-off.
Défis et solutions
Cette section constitue la partie la plus importante de l’étude de cas. Deux problèmes nous ont coûté une demi-journée de production en début de série.
Défi 1: Déformation des parois minces lors de l’aspersion
Dans le premier lot d’essai en 10 parties, we saw 0.08 mm outward bow on both 1.2 mm side walls after roughing. Le Haas VF-2 appliquait trop de force de coupe radiale lors des passages de dégagement adaptatif agressif.
Première tentative: We reduced feed rate by 20%. Le rentre s’est amélioré mais n’a pas disparu. At 0.045 mm, Nous étions encore hors spécifications.
Réparation qui a marché: Nous avons changé la stratégie d’installation. Au lieu de serrer la pièce aux deux extrémités de l’axe long, Nous avons ajouté un support central en nylon. Cela répartissait la pression de serrage et réduisait les vibrations des parois sur la portée libre. We also switched from adaptive clearing on the walls to a dedicated wall-finishing pass at 0.5 mm radial depth of cut. Bowing dropped to 0.007 mm, which is well within the ±0.02 mm spec.
Défi 2: Surface d’accouplement des couvercles Plateté
The client spec required lid-to-body flatness within 0.025 mm over the 180 mm face length. Our first batch measurement showed 0.038 mm deviation, Causé par une croissance thermique dans l’aluminium après un grossissement important.
Correction: Nous avons introduit un repos de 15 minutes après le roughing avant de terminer la face de reproduction. We also reduced spindle speed for the facing pass from 15,000 to 11,000 Le régime moteur pour réduire l’apport de chaleur. Final flatness across the full production run averaged 0.016 mm, Bien dans les spécifications.
Contrôle qualité
Nous avons utilisé un CMM Zeiss Contura pour toutes les inspections du premier article. Chaque premier article de rapport (LOIN) covered 22 critical dimensions, y compris:
- Profondeur de poche: 38.00 mm ± 0.02 mm
- Surface de la paupière: 0.025 mm max
- M3 thread go/no-go gauge per DIN EN ISO 1502
- Épaisseur de paroi à six points par pièce
- Longueur totale de la carrosserie, Largeur, Taille
Pour les pièces de production, Nous avons inspecté chaque quinzième partie à l’aide d’un plan d’échantillonnage statistique (AQL 1.0, Niveau II selon ANSI/ASQ Z1.4). Any batch measurement outside control limits triggered a 100% check of the preceding 15 parts.
La rugosité de la surface a été vérifiée avec un profilomètre Mitutoyo SJ-210. Pre-anodize Ra averaged 1.3 μm, ce qui a permis au procédé d’anodise d’avoir une surface propre et d’obtenir une uniformité, Revêtement uniforme.
TousBoîtiers prototypes d’usinage CNC nous travaillons à suivre ce même processus d’inspection soutenu par le CMM.
Résultats
Les chiffres comptaient ici. Voici ce que nous avons livré:
- Livraison: 150 complete enclosures (body + lid) in 12 working days
- Taux de réussite au premier article: 99.3% (149/150 units passed CMM inspection without rework)
- 1 unit reworked: One lid had a flatness deviation of 0.031 mm, Capturé lors de l’inspection, re-faced in 8 minutes, et réinspecté avant l’expédition
- Taux de ferraille: 0% (Aucune pièce mise à la ferraille vs. 18% at the client's previous supplier)
- Changement dimensionnel post-anodise: Average 0.008 mm growth per face, Totalement dans la tolérance du client
- Retour client: EMI gasket seating fit confirmed on all 150 assemblies; no field failures reported after 3 months of production use
Ce résultat a été possible car nous avons combiné la discipline de fixturing sur 5 axes avec des contrôles en temps réel en cours à chaque phase. NotreServices d’usinage CNC sont conçus pour gérer exactement ce type de tolérance serrée, Travail en aluminium multi-caractéristiques.
Pourquoi l’usinage CNC était le bon choix
L’équipe d’ingénierie du client avait envisagé deux alternatives: Moulage sous pression et impression 3D DMLS en métal.
Le casting was ruled out at 150 units. Tooling cost for an aluminum die casting mold starts at $8,000-$15,000 and takes 4-6 weeks to cut. Ce n’est pas viable pour ce volume ou cette chronologie.
Impression 3D DMLS aurait pu faire la géométrie, but surface finish on as-printed aluminum requires significant post-processing to reach Ra 1.6 μm, et la précision dimensionnelle sur les bosses de filetage internes dans DMLS atteint rarement la tolérance de 6 mains sans usinage secondaire de toute façon.
Usinage CNC à partir de billette nous l’a donné:
- Propriétés complètes du matériau 6061-T6 (Pas de porosité, Aucune variation de grain par coulée)
- Contrôle direct de tolérance sans opérations secondaires
- Surface prête à l’anodisation dans une seule configuration
- No tooling cost at 150 units
For volumes between 10 and 500 units, Les boîtiers en aluminium usiné CNC ont constamment surpassé les deux alternatives en termes de coût, Delai, et fiabilité dimensionnelle. Vous pouvez également explorer notreFabrication de tôle etLe casting services si votre volume ou votre géométrie nécessite une approche différente.
FAQ
Quelle qualité aluminium est la meilleure pour les boîtiers usinés?
6061-T6 is the most common choice. Il est mécanique proprement, Anodise bien, et offre un bon rapport force/poids. Pour des applications à haute résistance, 7075-T6 works better but costs more and is slightly harder to anodize evenly. We use 6061-T6 for over 80% of our aluminum enclosure projects.
Quelle tolérance peut-on maintenir sur les boîtiers en aluminium?
We routinely hold ±0.02 mm on critical features like mating faces and bore diameters using 5-axis CNC milling. General profile tolerances run ±0.05 mm. For features tighter than ±0.01 mm, nous utilisons des passes de finition guidées par CMM dédiées.
Quelle est l’épaisseur minimale de paroi que nous pouvons usiner?
We've successfully machined walls as thin as 0.8 mm in 6061-T6 using low-force finishing passes and custom support fixtures. Walls under 1.0 Le MM nécessite une fixation soigneuse et des forces de coupe réduites pour éviter la déformation.
Comment l’anodisation affecte-t-elle les dimensions finales?
Anodisation de type II (clair, 5-25 μm thickness) adds roughly 0.005-0.015 mm per face. Nous prenons cela en compte dans le programme d’usinage en laissant la marge de stock d’anodisation sur les surfaces critiques. Pour l’anodise dure (Type III), growth can reach 0.025-0.050 mm and must be planned into the design.
Pouvez-vous gérer des conceptions protégées par un NDA?
Oui. GD Prototying fonctionne sous stricts accords de confidentialité. Nous ne partageons pas de dessins, Fichiers de pièces, ou détails clients sans consentement écrit. C’est particulièrement important pour les clients en phase de préproduction. Tu peuxDemandez un devis confidentiel ici.
Conclusion
Aluminum enclosure machining looks straightforward until you're holding a 1.2 mm wall to ±0.02 mm over a 180 mm span. Pour bien faire les choses, il faut la bonne stratégie d’installation, Gestion thermique appropriée entre les opérations, et inspection soutenue par le CMM à chaque étape.
We machined 150 units in 12 days with a 99.3% pass rate and zero scrap. Si vous avez un projet similaire d’enceinte en aluminium, whether it's a prototype run of 5 or a batch of 500, Envoyez-nous vos dessins pour obtenir un devis gratuit. Our team responds within 12 hours.
Découvrez nos études de cas en usinage CNC pour voir plus de projets en aluminium de précision comme celui-ci.
