






Usinage complexe des pièces Axis pour titane et inconel
L’usinage d’un composant complexe en titane ou Inconel est rarement limité par la capacité physique d’une machine CNC à atteindre la géométrie. Le vrai défi est de contrôler la chaleur de coupe, Engagement des outils, Rigidité de la pièce, Stabilité des références et intégrité de surface en même temps.
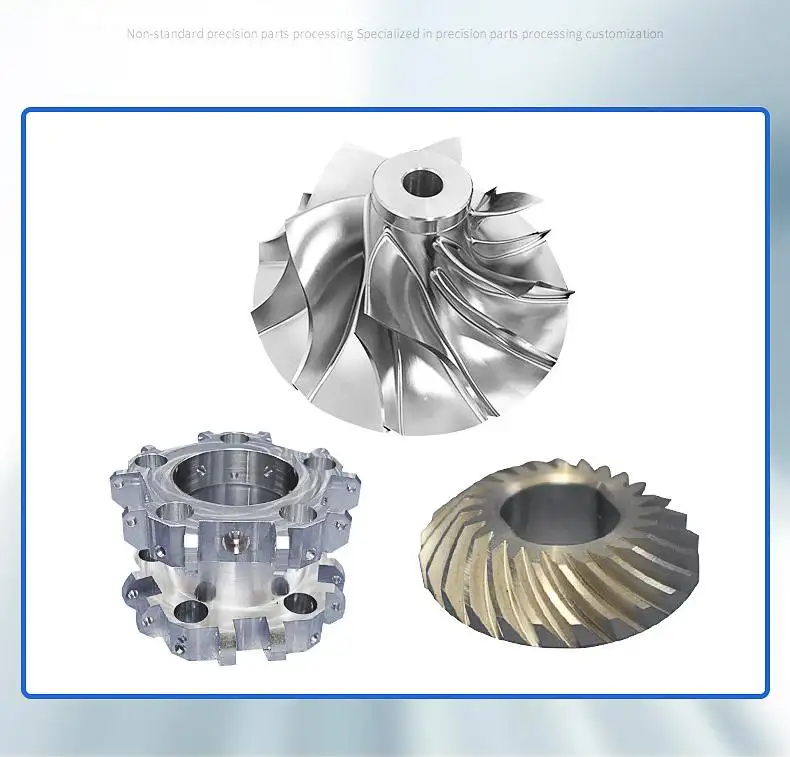
Chez GD Prototypage, nous abordons l’usinage complexe des pièces sur axe comme un problème de planification de processus plutôt que comme une simple tâche de programmation sur 5 axes. Une stratégie réussie commence par le comportement des matériaux et la géométrie des parties, puis remonte à l’outillage, Maintien du travail, Parcours d’outil et inspection.
Pourquoi le titane et l’inconel changent la stratégie d’usinage
Les superalliages à base de titane et de nickel retiennent la chaleur autour de la zone de coupe de manière plus agressive que les aciers conventionnels. Sandvik Coromant note que la faible conductivité thermique est faible, Les hautes températures de coupe et le trempage sont des préoccupations majeures pour l’usinage du titane et des superalliages résistants à la chaleur.
Dans l’usinage des pièces complexes d’axe, Ces caractéristiques du matériau deviennent plus difficiles à gérer car l’outil peut continuellement changer d’orientation autour des cavités, Faces courbes et sous-découpes.
| Facteur d’usinage | Titane, en particulier le Ti-6Al-4V | Inconel / nickel HRSA | Implication du processus |
| Chaleur | Concentré près du bord tranchant | Température élevée de zone de coupe | L’accès au liquide de refroidissement est crucial |
| Usure des outils | Adhérence, Coupure des arêtes | Encoches, Usure abrasive | Un engagement stable est nécessaire |
| Comportement des parties | Déflexion à paroi fine | Fortes forces de coupe | Les éléments de fixation rigides sont importants |
| Risque de surface | Étalage, bavarder | Couche durcie par le travail, Marques d’outil | Évitez les frottements et les outils usés |
| Préoccupation multi-axes | Portée de l’outil et chaleur | Consistance de la charge d’outil | Optimiser l’inclinaison et le point de contact |
Outillage: Engagement du contrôle avant d’augmenter la vitesse
Pour l’usinage de pièces complexes à axe, La rigidité de l’outil compte généralement plus que les données de coupe agressives.
Gardez le CUtting System SHort et Stiff
Le dépassement long de l’outil augmente la déflexion approximativement avec le cube de longueur non supportée, rendant les poches profondes particulièrement sensibles aux bavardages. Une stratégie utile sur 5 axes est donc d’incliner la broche ou la pièce afin qu’une coupeuse plus courte puisse atteindre la caractéristique.
Les priorités pratiques incluent:
• Utiliser des outillages rigides en carbure adaptés à l’alliage et à l’utilisation.
• Minimiser la projection du support et du cutter lorsque la géométrie le permet.
• Éviter de s’apaiser ou de frotter sur les surfaces Inconel car une couche déjà durcie augmente la charge ultérieure de l’outil.
• Maintenir un engagement radial constant plutôt que de charger et décharger sans cesse le tranchant.
• Séparer les outils d’égresse des outils de finition lorsque l’intégrité de surface est critique.
Le mouvement sur cinq axes est précieux ici car l’usinage complexe des pièces axées peut améliorer les conditions de coupe, pas seulement l’accès physique de l’outil.
La gestion de la chaleur est aussi une gestion dimensionnelle
Le liquide de refroidissement ne se contente pas de protéger le tranchant. Il enlève les puces, Limite la montée localisée de température et réduit le risque de recoupe à chaud. Sandvik recommande spécifiquement le liquide de refroidissement pour l’usinage HRSA afin de gérer la chaleur et l’évacuation des éclats.
Pour les cavités profondes et les parties multifaces, Nous évaluons:
1. Ligne de vue du liquide de refroidissement
Un angle d’outil programmé peut involontairement empêcher le liquide de refroidissement d’atteindre l’interface de coupe.
2. Chemin d’évasion de puce
Recouper des copeaux de titane ou d’Inconel augmente la chaleur et peut endommager une surface déjà finie.
3. De la température d’égouttage à la finition
Une finition de précision immédiatement après un grossissement intensif peut introduire un décalage dimensionnel lorsque la pièce et le dispositif refroidissent.
Cela a été mesurable dans un projet aérospatial en titane par prototypage GD. Un support Ti-6Al-4V mesurant 187 × 94 × 62 mm contenait des parois de 0,8 mm et des alésages critiques spécifiés à ±0.01 mm. Pendant le développement, La croissance thermique affectée par la position du forage, Le procédé incorporait donc une période de stabilisation avant la finition finale du forage.
Cela illustre une règle importante: en usinage complexe de pièces axées de précision, La température fait partie de la stratégie de tolérance.
Les parois fines et les cavités profondes ont besoin de leur propre logique de trajet d’outil
Les sections minces ne doivent pas être programmées comme des versions plus petites de structures rigides.
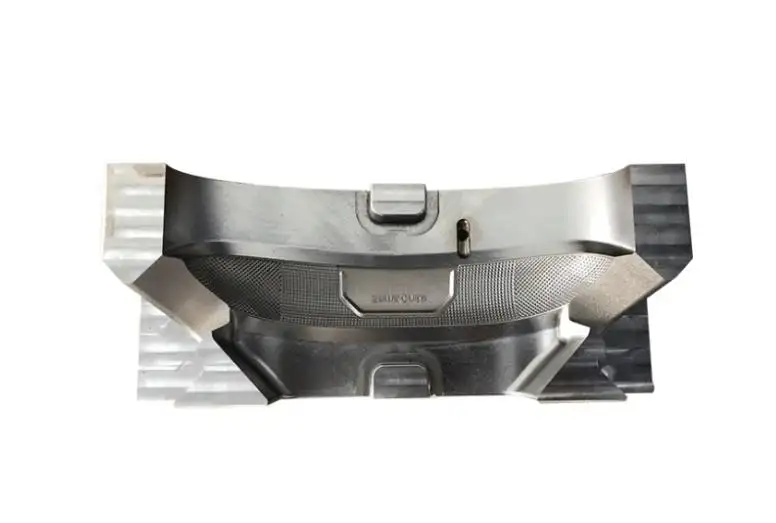
Pour les murs en titane, La pression d’usinage peut élastiquement pousser la paroi loin du coupeur; Le matériau reprend ensuite son ressort après le passage de l’outil. Le boîtier de support de turbine de GD Prototyping utilisait un support temporaire et un usinage à paroi séquencée pour réduire la déflexion sur une section murale de 0,8 mm.
Pour les caractéristiques difficiles, considérer:
• Laisser du support lors de l’ébauche.
• Retirer le matériau de façon symétrique lorsque cela est possible.
• Réduction de l’engagement radial lors des passages finaux du mur.
• Utilisation de fraisage à montée lorsque cela est approprié.
• Orienter l’outil à 5 axes pour réduire la longueur de coupe effective.
• Finition des caractéristiques critiques seulement après l’enlèvement des matériaux lourds environnants.
La finition de surface commence avant le passage de finition
Une exigence nominale de Ra ne peut pas être résolue simplement en réduisant le pas à pas.
Dans l’usinage des pièces complexes d’axe, La qualité de surface dépend de:
Stabilité de la machine Condition de l’outil Orientation de l’outil d’engagement Stock restant État thermique.
Pour les surfaces courbes, Les coupe-nez à rotule doivent être orientés de manière à ce que le point de contact effectif évite une vitesse de coupe proche de zéro défavorable au centre de l’outil. Le passage à pas doit alors être sélectionné en fonction de la hauteur autorisée du cuspide plutôt que de l’apparence seule.
Le support en titane publié par GD Prototyping a atteint Ra 0,8 μm sur les alésages et Ra 1,6 μm sur les faces externes, avec une vérification dimensionnelle complète par Zeiss CMM et profilométrie de surface.
3 axes, 3 2 ou 5 axes simultanés?
Plus d’axe ne produisent pas automatiquement une meilleure pièce.
| Stratégie | Le mieux adapté à | Principale limitation |
| 3 axes | Poches ouvertes, Visages accessibles | Plus de configurations pour la géométrie multiface |
| 3 2-axes | Trous inclinés et faces indexées | Aucune orientation continue pendant la coupe |
| Simultané sur 5 axes | Sous-découpes, Surfaces sculptées, Caractéristiques multifaces étroitement liées | Programmation et complexité accrue des processus |
Le prototypage GD fonctionne sur 3 axes, 3 usinage 2 axes et 5 axes complets, permettant de sélectionner le processus autour de la géométrie plutôt que de forcer chaque composant sur la machine la plus complexe. Son CNC service supports quantités de une partie à 1,000Pièces, Capacité générale de tolérance stricte jusqu’à ±0.05 mm, rugosité de surface annoncée à Ra 0,2 μm, et des longueurs de pièce dépendantes du procédé jusqu’à 118 pouces.
Pour le cas aérospatial en titane ci-dessus, Un usinage simultané complet sur 5 axes a été choisi car plusieurs faces de sous-découpe et des alésages étroitement liés rendaient les transferts répétés de datum indésirables. Le résultat rapporté était 50 pièces livrées en 14 jours calendaires, avec la position de l’alésage maintenue dans la plage de tolérance spécifiée.
Règles DFM que nous vérifions avant l’usinage
L’usinage de pièces complexes sur un bon axe commence avant la programmation en FAO.
Lors de la revue technique, Nous nous concentrons sur:
• Des poches profondes: Le rapport profondeur/largeur ou l’accès peut-il être amélioré?
• Coins internes: Le rayon permet-il un coupeur suffisamment rigide?
• Murs fins: Est-ce que le matériel de soutien temporaire est possible ??
• Alésages critiques: Peuvent-ils rester dans une seule structure de référence?
• Tolérances: Are ±0.0Les exigences de classe 1 mm s’appliquaient uniquement lorsque la fonction les exigeait?
• Finition de surface: Polissage de la volonté, Le revêtement ou le sablage modifient une dimension critique?
• Inspection: La fonctionnalité peut-elle être atteinte de manière fiable par CMM ou par sondage en cours?
GD Prototyping liste également l’Inconel 718 parmi ses matériaux d’usinage aérospatial, aux côtés du Ti-6Al-4V, alliages d’aluminium et acier inoxydable 17-4 PH.
Conclusion
Un usinage fiable des pièces complexes à l’axe : l’usinage du titane et de l’Inconel provient du contrôle de l’ensemble du système de fabrication — pas simplement de l’ajout de deux axes rotatifs.
Rigidité de l’outil, Chaleur de coupe, Évacuation des puces, Rigidité des parois, Stratégie de référence, L’intégrité de surface et l’inspection influencent toutes le résultat final. Dans de nombreuses parties complexes, Le plus grand avantage de l’usinage sur 5 axes n’est donc pas la rapidité; c’est la capacité à maintenir un meilleur accès aux outils et des relations de fonctionnalités critiques avec moins de configurations.
Si votre conception contient du Ti-6Al-4V, Inconel 718, Murs fins, cavités profondes, angles composés ou caractéristiques de précision étroitement liées, GD Prototypage peut examiner le modèle CAO, Spécification des matériaux, Schéma de tolérance et exigences de surface avant le début de l’usinage. Visitez GD Prototypage pour discuter d’une stratégie appropriée d’usinage complexe des pièces axées pour la production prototype ou à faible volume.
FAQ
Q1. Le prototypage GD propose-t-il l’usinage complexe des pièces axées?
Oui. Le prototypage GD fournit 3 axes, 3 usinage CNC 2 axes et 5 axes complets pour pièces complexes avec des caractéristiques multifaces, cavités profondes, trous inclinés et surfaces courbes.
Q2. Peut GD Prototyper des pièces en titane?
Oui. GD Prototype machines alliages de titane, y compris le Ti-6Al-4V, pour des pièces CNC complexes nécessitant des tolérances strictes, Contrôle des parois minces et inspection de précision.
Q3. Machine de prototypage Can GD Inconel 718?
Oui. L’Inconel 718 figure parmi les matériaux d’usinage aérospatial de GD Prototyping pour les applications nécessitant des performances mécaniques et à haute température.
Q4. Quelles tolérances le prototypage GD peut-il atteindre?
GD Prototying liste les tolérances générales d’usinage CNC jusqu’à ±0.05 mm. Les fonctionnalités plus exigeantes peuvent être évaluées individuellement; Un projet de titane publié comprenait des alésages critiques spécifiés à ±0.01 mm.
Q5. Quelles finitions de surface sont disponibles?
Le prototypage GD prend en compte les surfaces usinées et les finitions secondaires telles que le polissage, Dynamitage et autres traitements de surface. Les données publiées sur l’usinage du titane incluent des finitions jusqu’à Ra 0,8 μm sur les alésages critiques.
