






Stratégies de fraisage à haute vitesse pour les composants d’usinage CNC en aluminium automobile
Le fraisage à haute vitesse est une solution répondant aux besoins spécifiques des composants d’usinage CNC en aluminium automobile. Ces besoins peuvent être légers, Conceptions complexes et très répétables, Précision fiable avec une qualité de surface bien définie. Les applications courantes de cette technologie incluent les boîtiers pour batteries de véhicules électriques, Boîtiers pour onduleurs, Moteurs, et diverses pièces de moteur, ainsi que des plaques de refroidissement, Supports de suspension, Boîtiers pour divers capteurs, et autres composantes.
L’usinage à grande vitesse est un équilibre de nombreuses variables au-delà de la simple augmentation de la vitesse de la broche. Atteindre un usinage à grande vitesse nécessite un équilibre du régime de la broche, Feed, Charge de puces, et engagement des outils et du travail, ainsi qu’un refroidissement fluide et un retrait efficace des copeaux. L’objectif d’un tel équilibre est d’enlever rapidement et efficacement l’aluminium, avec une grande précision tout en évitant que le matériau adhère au tranchant de l’outil (Appelée arête construite), Bavures, Déformation de la pièce, et instabilité dimensionnelle.
Qu’est-ce que le fraisage à grande vitesse pour les composants d’usinage CNC en aluminium automobile?
L’usinage à grande vitesse est la combinaison d’une rotation de la broche à grande vitesse, et contrôle précis de l’engagement des outils et de la formation des puces. Ce processus inclut généralement:
• Une vitesse de broche élevée optimale
• Alimentation uniforme par dent
• Engagement radial minimal
• Trajectoires d’outils continues
• Retrait efficace des copeaux
• Un débordement minimal de l’outil et du support
• Haute rigidité de la machine et accélération rapide
Trois calculs clés définissent les paramètres de départ du processus.
Vitesse de la broche: n = Vc × 1000 ÷ πD
Taux d’avance: Vf = n × z × fz
Taux de retrait des matériaux: Q = ap × ae × Vf
Les facteurs appropriés doivent être pris en compte pour la qualité aluminium, Diamètre du coupeur, Compte de flûtes, Surplomb d’outil, Capacité machine, Épaisseur du mur, et la géométrie des parties.
Utilisations typiques de l’aluminium dans l’industrie automobile
| Composant | Description | Défi de la mouture |
| Boîtier de batterie pour VE | Très grand et plat | Réduire la déformation lors de l’usinage et réduire le temps de cycle global |
| Carter moteur | Caractéristiques coaxiales | Assurez des surfaces coaxiales |
| Boîtier d’onduleur | Murs très fins et interfaces thermiques | Assurez la platitude et minimisez la distorsion |
| Plaque de refroidissement | Caractéristiques et rainures d’étanchéité | Réduire les meules et les joints/fuites |
| Support de suspension | Formes très chargées et complexes | Dimension de contrôle lors de l’usinage brut |
| Boîtier de capteur | Très petites caractéristiques et surfaces esthétiques élevées | Améliorer l’usinage de petites caractéristiques et la finition de surface |
Ces composants ont tendance à avoir une combinaison de surfaces esthétiques élevées, Grandes sections fines, Poches profondes, Caractéristiques spatiales strictement contrôlées, et des trous inclinés dans plusieurs directions.
Outillages en aluminium à grande vitesse
Les outillages en aluminium haute vitesse nécessitent une géométrie d’outil positive avec des bords tranchants comme des rasoirs et un espace suffisant pour les copeaux avec des cannelures polies. Un outillage avec un surplomb réduit est également une caractéristique positive de la conception.
Les outillages en carbure massif sont la norme pour l’usinage à grande vitesse de l’aluminium. Un outil non revêtu et très poli peut également réduire l’accumulation d’aluminium sur l’outil, et un revêtement DLC peut aussi réduire les frictions en environnement de production. L’aluminium moulé à haute teneur en silicium est plus abrasif et peut nécessiter un outil supplémentaire résistant à l’usure.
En raison de vitesses élevées de la broche, L’équilibrage et le run-out des outils sont essentiels. Un excès de run-out peut entraîner une mauvaise finition de surface et des dimensions critiques.
Stratégies de grossesse pour l’usinage CNC en aluminium automobile
Des extractions en grand volume d’aluminium peuvent être réalisées grâce à l’usinage dynamique. Le parcours d’outil est conçu avec un angle de coupe constant, éliminer les découpes à grand volume dans les coins de la crosse d’usinage.
Les principaux avantages incluent:
• Variation moindre entre la charge de coupe et la coupe
• Réduction des fentes pleine largeur
• Profondeur axiale utilisable plus élevée
• Épaisseur de puce plus stable
• Meilleure cohérence de la durée de vie des outils
• Meilleure efficacité d’élimination des matériaux
Le débit d’alimentation ne doit pas être augmenté indépendamment. Vitesse de la broche, Alimentation par dent, Largeur radiale, Profondeur axiale, Compte de flûtes, et l’évacuation des puces doit fonctionner comme un seul système.
L’égouttage doit créer une marge de finition uniforme. Des variations dans la crosse peuvent entraîner des variations brusques de la force de coupe lors de la finition. Cela peut créer des mouvements de parois fines, Marques de finition irrégulières, et variations de dimension.
Finition Caractéristiques Automobiles de Précision
Faces d’étanchéité, Alésages de roulement, Surfaces de montage, et les zones d’apparence nécessitent une stratégie de finition dédiée.
Les pratiques utiles incluent:
• Utiliser le fraisage à montée lorsque cela est approprié
• Outils séparés pour l’ébauche et la finition
• Maintenir un passage constant
• Runout de l’outil de contrôle
• Utiliser des passes continues sur des courbes de niveau critiques
• Éviter les entrées inutiles sur les surfaces d’étanchéité
• Aligner le rayon de virage et passer en marche jusqu’à l’arrivée requise
Une faible valeur de Ra ne peut pas être atteinte uniquement par la vitesse de la broche. Machine vibration, État du cutter, runout, Taux d’alimentation, Continuité du trajet d’outil, et la stabilité du matériau affectent toutes la surface finale.
Contrôle de la déformation des parois minces
La déformation à paroi mince est un risque majeur dans les composants d’usinage CNC en aluminium automobile, en particulier les boîtiers de batteries, Boîtiers électroniques, et des supports structurels légers.
Le retrait des matériaux doit être équilibré et effectué de manière uniforme de chaque côté, Lorsque possible. Laisser des zones non usinées de chaque côté peut provoquer des contraintes résiduelles inégales et une torsion du composant une fois qu’il a été libéré du support.
Ce qui suit peut être utilisé pour aider à réduire les forces de coupe.
• Outils tranchants
• Engagement radial plus petit
• Épaisseur de copeaux stable
• Longueur d’outil courte
• Coupes multiples de lumière
• Un bon support de la pièce
Les méthodes de maintien doivent permettre la dispersion complète des forces de serrage sans endommager les sections fines. Le type de système de maintien de l’œuvre utilisé (mâchoires douces, Luminaires modulaires, Maintien de travail sous vide, etc.) Ça devrait être basé sur la taille, géométrie, et les surfaces disponibles de la pièce.
Enlever les éclats et empêcher la montée de bords
Les copeaux d’aluminium collent parfois au tranchant ou se retrouvent dans des cavités profondes dans la pièce. Les éclats redécoupés peuvent provoquer des rayures sur la finition de surface, générer de la chaleur supplémentaire, et provoquent une défaillance prématurée de l’outil de coupe.
| Problème | Cause la plus probable | Déroulement à suivre |
| Bord bâti | L’outil est émoussé ou la lubrification est mauvaise | Aiguisez l’outil et améliorez la lubrification |
| Surface rayée | Puce recoupée | Repositionner le liquide de refroidissement pour souffle d’air ou d’enlèvement des copeaux |
| Meules excessives | L’outil est usé ou est une méthode incorrecte | Inspection des outils et méthodes |
| Marques de bavardage | L’engagement des outils est instable | Raccourcir l’outil et améliorer la méthode |
| Surchauffe locale | Les puces ne sont pas retirées | Amélioration du retrait et réduction des découpes des copeaux |
Choisir entre les types de 3 axes, 3 2, et fraisage à 5 axes
Le fraisage à 3 axes est le plus économique pour les plaques plates et les boîtiers, et des poches ouvertes. Le 4-axe est utile pour l’usinage des caractéristiques de rotation, et faces latérales. Lorsque les caractéristiques sont inclinées, 3 2 est utile, et lorsque les courbes de niveau sont plus complexes, et l’accès est restreint, alors 5-Axis est nécessaire.
L’usinage à cinq axes n’est pas nécessaire pour chaque pièce. Sa principale valeur est de réduire les configurations, Amélioration des relations positionnelles, Permettant des outils plus courts, et la limitation de l’erreur d’alignement accumulée dans les composants complexes d’usinage CNC en aluminium automobile.
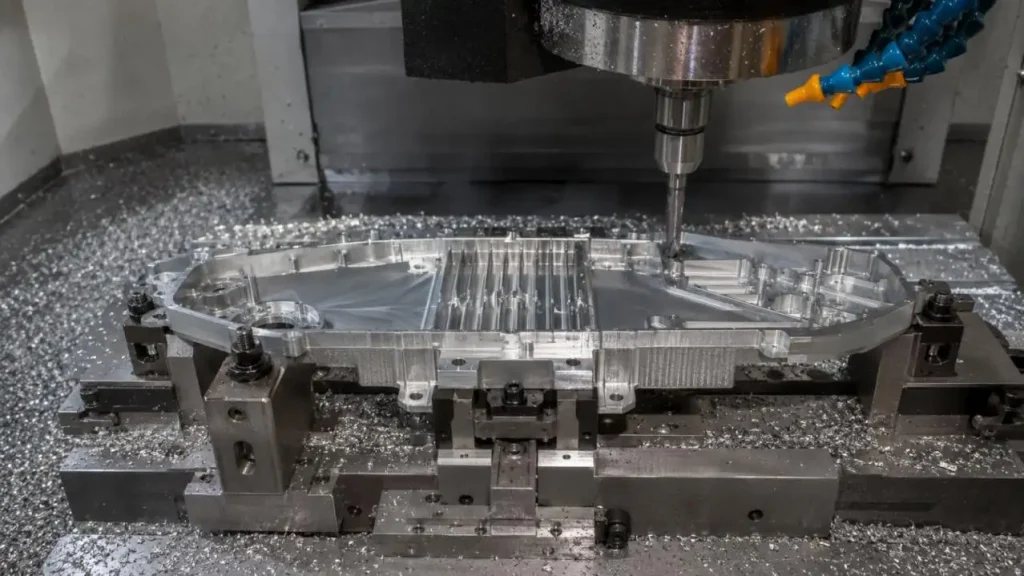
Contrôle qualité et coûts de production
L’usinage à grande vitesse doit contrôler plus que le temps de cycle. L’inspection peut inclure:
• Plateté et profil
• Diamètre et position du trou
• Coaxialité
• Dimensions de la rainure de scellement
• Rudesse de surface
• Meules et propreté technique
• Régularité de lot à lot
Inspection du premier article, Mesure du CMM, Sonde en cours de processus, Gestion de la durée de vie des outils, SPC, et les rapports de dimensions critiques peuvent soutenir la stabilité de la production.
Les coûts résultent du retrait des matériaux, Nombre de configurations, Utilisation des outils, Risque de paroi mince, inspection, finition, et la ferraille. Le procédé optimal permet d’obtenir une qualité stable sur un temps de cycle total efficace. Il n’est pas défini comme le procédé ayant la vitesse de broche la plus élevée.
Derniers mots
Un fraisage à grande vitesse, fiable et constant, nécessite un équilibre entre la dynamique de la machine et de l’outil de coupe, Parcours d’outils, Appareils, refroidissement, et inspection. Un retrait même des matériaux et un procédé optimal pour le débris et le dégagement des éclats sont plus importants que d’utiliser une vitesse de broche élevée.
Conçois-tu de nouveaux composants d’usinage CNC en aluminium automobile? Le prototypage GD peut vous aider Concevez et optimisez votre composant. Des dessins et dossiers peuvent être soumis ainsi qu’une qualité aluminium, Quantité désirée, Tolérances d’usinage, et la finition de surface ainsi que les critères d’inspection peuvent être ajoutés. L’équipe d’ingénierie évaluera la demande et conseillera sur la solution d’usinage la plus efficace pour les prototypes, Petites séries de production, ou composants de production finale.
FAQ
Q1. Le prototypage GD peut-il atteindre une rugosité de surface Ra 0,2μm?
Atteindre un Ra 0,2 μm est possible avec des matériaux et une conception appropriés. Au final, La finition de surface est influencée par la conception des pièces et des caractéristiques, Outil d’usinage de surface, Configuration de la machine, Rigidité des parties, et toute opération supplémentaire de finition de surface.
Q2. Quels services d’usinage CNC GD Prototying propose-t-il?
GD Prototying propose 3 axes, 4 axes, 3 2-axes, et fraisage CNC simultané à 5 axes, ainsi que le tournage CNC.
Q3. Quels sont les alliages d’aluminium compatibles en usinage pour les applications automobiles?
Typiquement, Les options incluent les alliages d’aluminium: 5052, 6061, 6082, 2024, 5083, 7050, 7075, et ADC12. D’autres alliages peuvent être envisagés selon le projet spécifique.
Q4. Peut-il la machine à la machine de prototypage GD pour les pièces automobiles à paroi fine en aluminium?
C’est sûr. Le prototypage GD peut analyser le parcours d’outil, Séquences d’usinage, Supports de fixation, et des déviations pour la finition afin d’atténuer la déformation des boîtiers à parois fines et des pièces structurelles.
Q5. Quelles sont les tolérances d’usinage du prototypage GD?
Pour certains métaux, Tolérances d’environ ±0.05 mm peut être possible. Les tolérances absolues qui peuvent être prises en compte dépendent de la taille des pièces, Géométrie des pièces, L’état du matériau, Accessibilité des fonctionnalités, et exigences d’inspection.
