






Usinage d’enceintes CNC en aluminium: Comment contrôler la déformation des parois minces
La déformation à paroi mince dans l’usinage d’enceintes CNC en aluminium peut être contrôlée grâce à un choix stable des matériaux, Conception uniforme des murs, Élimination équilibrée des matériaux, Trajectoires d’outils à faible contrainte, Fixturing optimisé, Conditions de coupe contrôlées, Finition en étapes et inspection en free-state.
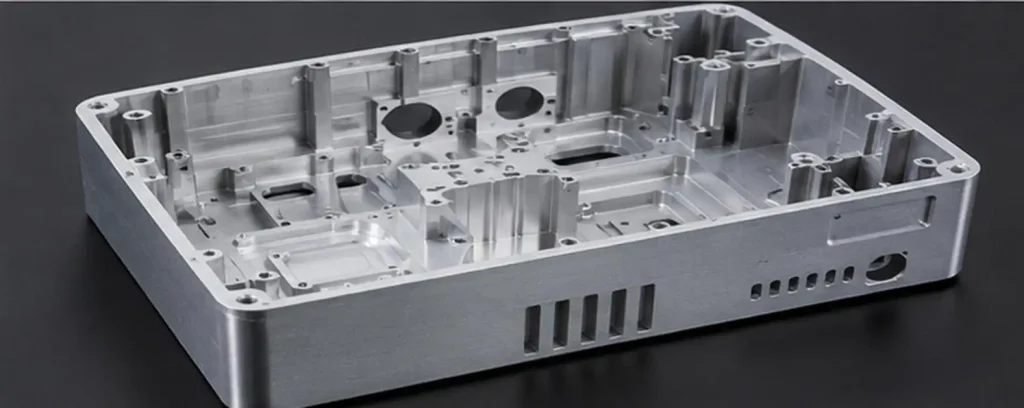
La déformation est rarement causée par un seul facteur. Elle résulte généralement des effets combinés des contraintes résiduelles du matériau, Force de coupe, Pression de serrage, Dilatation thermique et rigidité structurelle insuffisante. Pour l’électronique, médical, Boîtiers de communication et automobiles, même une distorsion mineure peut provoquer un désalignement du PCB, Interférence de connecteur, Compression inégale du joint ou mauvais contact thermique.
Qu’est-ce que la déformation à paroi mince?
Les enceintes en aluminium à paroi fine contiennent souvent des cavités profondes, Longues parois latérales, Cadres étroits, Ouvertures des connecteurs, Caractéristiques de dissipation thermique et surfaces de montage précises. Parce qu’une grande partie du stock d’origine a été retirée, La structure restante présente une résistance limitée à la flexion.
Les modes de déformation courants incluent:
| Déformation | Apparence typique | Conséquence possible |
| Ourdissage | La base ou le couvercle se courbe vers le haut | Défaillance de l’étanchéité ou de l’assemblage |
| Extension des murs | Les longs murs s’étendent vers l’extérieur | Profil et erreurs dimensionnelles |
| Contraction du mur | Les parois jaillissent vers l’intérieur après le déverrouillage | Interférence entre les PCB ou les composants |
| Torsion | Les coins diagonaux diffèrent en hauteur | Platéité et instabilité de l’assemblage |
| Indentation locale | Distorsion près des serre-joints | Défauts esthétiques ou dimensionnels |
| Dérive thermique | Les dimensions changent lors de l’usinage | Précision instable de finition |
Pourquoi les boîtiers en aluminium minces se déforment-ils?
Contrainte résiduelle dans le stock d’aluminium
Plaque laminée, la crosse extrudée et l’aluminium traité thermiquement peuvent contenir des contraintes internes. Lorsque le matériau est fortement retiré d’un côté, Le bilan de contrainte d’origine change et l’enceinte peut se plier.
Le risque dépend de:
• Platéité des matières premières et voie de fabrication
• Condition de traitement thermique
• Direction et quantité de retrait des matériaux
• Épaisseur finale de la paroi et de la base
• Temps prévu entre le grossolage et la finition
Rigidité des murs bas
Les parois fines peuvent se déformer sous des forces de coupe relativement faibles. Lors de l’usinage, L’outil peut pousser la paroi hors de sa position programmée. Après le passage du cutter, Le mur reprend son revers, produisant une erreur dimensionnelle ou une ondulation de surface.
Force de serrage excessive
Une pièce peut se mesurer correctement lorsqu’elle est tenue dans un luminaire mais se déformer après la libération. La pression de serrage concentrée peut pré-plier une paroi latérale ou une plaque de base. Pour cette raison, Un serrage plus fort n’améliore pas toujours la précision de l’usinage d’un boîtier CNC en aluminium.
Coupe de la chaleur
Outils usés, Une mauvaise évacuation des puces et un engagement excessif des outils génèrent une chaleur localisée. Parce que l’aluminium se dilate à mesure que sa température augmente, Terminer un terrarium chaud peut entraîner une dérive dimensionnelle après refroidissement.
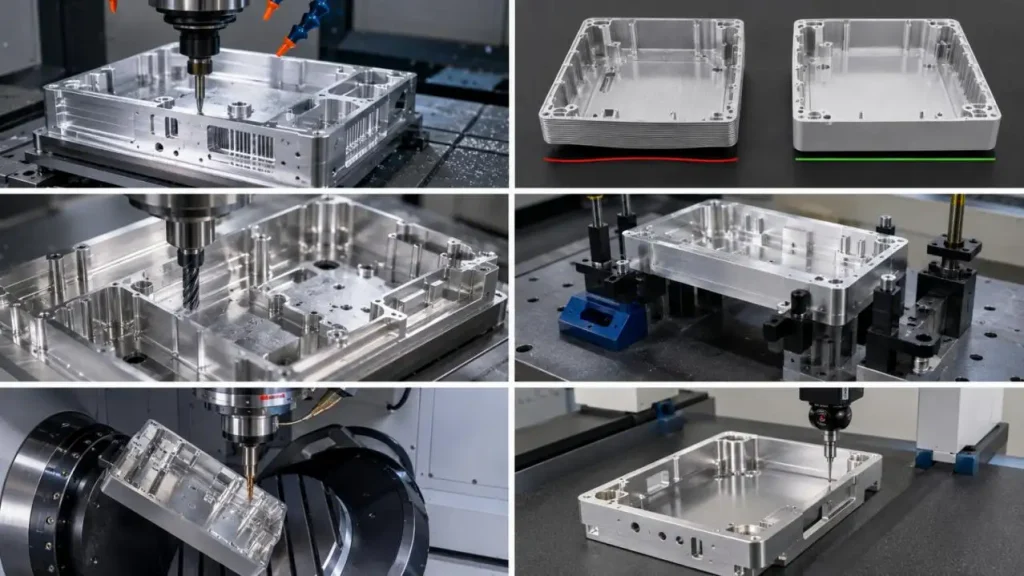
Sélection de l’aluminium pour les enceintes à paroi fine
Le choix des matériaux doit prendre en compte plus que la résistance.
| Alliage | Caractéristiques de l’usinage | Considérations sur les murs minces |
| 6061 | Usinabilité équilibrée, Force et réponse anodisante | Choix courant pour les boîtiers électroniques et industriels |
| 5052 | Bonne résistance à la corrosion mais relativement douce | Nécessite un contrôle attentif du meule et du serrage |
| 2024 | Haute résistance et bonne usinabilité | La protection contre la corrosion doit être évaluée |
| 7075 | Haute résistance et rigidité | Le coût du matériau et les contraintes résiduelles nécessitent une attention particulière |
| 6082 | Propriétés structurelles et d’usinage équilibrées | Adapté aux enceintes industrielles |
État des matières premières, Performance thermique, Environnement de corrosion, Les exigences en anodisation et le volume de production doivent également être examinés avant l’usinage.
Lignes directrices DFM pour réduire la déformation
Le contrôle effectif de la déformation commence lors de la conception.
Maintenir une épaisseur uniforme des parois
Des changements brusques d’épaisseur des parois créent une rigidité inégale et des charges de coupe. Les flancs et les sections de base doivent rester aussi cohérents que possible. Il faut éviter les régions inutilement fines, Surtout près des connecteurs, Trous filetés et surfaces d’étanchéité.
Utiliser des rayons d’angle pratiques
Des rayons internes très petits nécessitent des outils petits ou étendus. Ces outils sont plus susceptibles de vibrer et de dévier. Des rayons internes plus grands permettent d’utiliser des rayons internes plus courts, Coupeuses plus rigides.
Incluez les côtes avec discernement
Bien que les nervures puissent renforcer la rigidité d’un terrarium, ils peuvent aussi créer des poches défavorables, Limiter l’accès aux outils d’usinage, et interférer avec le retrait des copeaux s’ils sont mal placés. Car les côtes apportent un certain rigidisme, Il faut prendre en compte l’équilibre entre rigidité et facilité d’usinage.
Mettre en place des tolérances strictes face à la discrimination
Appliquez des tolérances strictes à:
• Trous pour localiser le PCB
• Ouvertures des connecteurs
• Rainures d’étanchéité
• Surfaces pour le contact thermique
• Surfaces filetées
• Surfaces de parement
Évitez l’idée que des tolérances strictes pour les surfaces d’un boîtier améliorent ses performances. Plutôt, Vous augmenterez probablement les coûts avec très peu d’effet sur la performance.
Stratégies d’usinage pour la stabilité des parois minces
Un procédé fiable d’usinage CNC en aluminium sépare généralement l’ébauche, Demi-finale et arrivée.
Une séquence typique est:
- Retirez la plupart des matériaux lors de l’ébauche équilibrée.
- Laissez un stock uniforme sur les murs et les surfaces critiques.
- Laisser la contrainte résiduelle se redistribuer.
- Retournez ou reserrez l’enceinte.
- Semi-finition de la cavité et du profil externe.
- Dimensions critiques complètes avec passes de finition légères.
Le matériau doit être retiré de façon symétrique autant que possible. Le déséquilibre de contrainte peut être minimisé en superposant et en changeant de côté lors de l’usinage.
Côtes temporaires, Bases sacrificielles, Les poteaux de support ou les cadres périphériques peuvent préserver la rigidité pendant la création de la cavité. Ces éléments ne sont retirés qu’après avoir terminé les surfaces critiques.
Les trajectoires à faible engagement radial sont également utiles car elles maintiennent une charge de coupe plus stable. Les parois fines doivent être terminées par plusieurs passages légers plutôt qu’une seule coupe finale lourde.
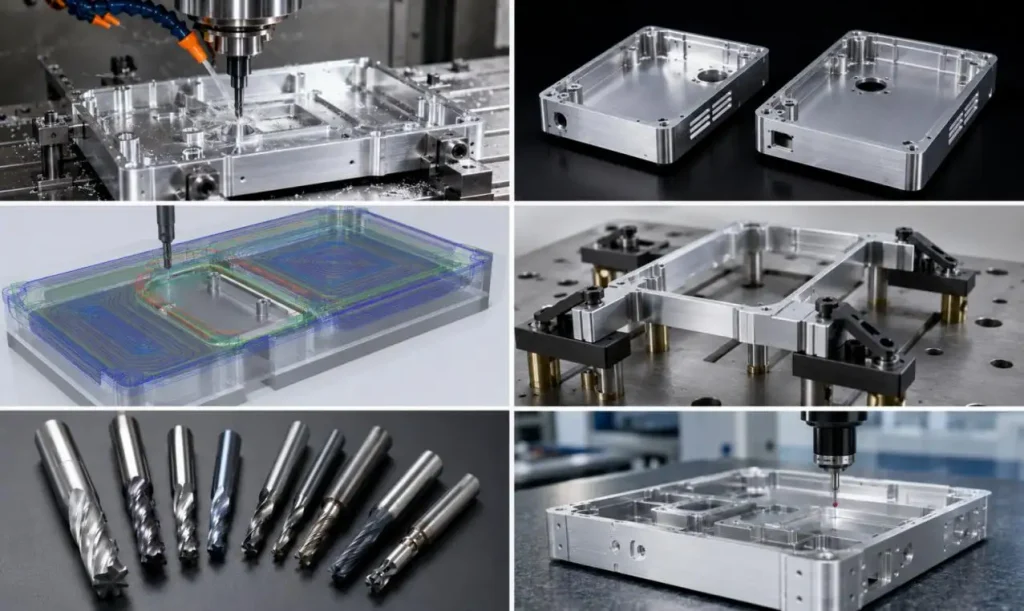
Considérations sur l’outillage et la fixation
Des outils en aluminium tranchants avec des cannelures polies aident à réduire la force de coupe et à prévenir l’adhérence des éclats. Le surplomb de l’outil doit être limité aussi court que la géométrie le permet.
| Facteur | Objectif de contrôle | Risque si c’est mal contrôlé |
| Diamètre de l’outil | Accès à l’équilibre et rigidité | Déflexion et vibration |
| Profondeur axiale | Retirer progressivement le matériau | Usage excessif de la force locale |
| Engagement radial | Stabiliser la charge de l’outil | Déplacement des parois |
| Alimentation et vitesse | Évitez de frotter ou de surcharger | Chaleur, Vibrations ou usure d’outils |
| Liquide de refroidissement et air | Contrôler la chaleur et retirer les puces | Recoupe et dommages de surface |
Les luminaires doivent répartir la force sur une large surface. Mâchoires souples usinées, Les supports multipoints et les plaques sacrificielles sont couramment utilisés. Les luminaires à vide peuvent s’adapter à de grands couverts, Mais la succion ne doit pas tirer la pièce dans une forme déformée.
Avant l’inspection finale, Le boîtier doit être libéré d’un serrage important et mesuré en état libre ou représentatif de l’assemblage.
Comment l’usinage multi-axe aide
L’usinage à trois axes est adéquat pour les creux et les éléments plats typiques. Une variante 3 axes 2 réduit le nombre de configurations nécessaires pour les surfaces inclinées ainsi que les trous et connecteurs latéraux et internes. L’usinage à cinq axes permet un meilleur placement des outils pour des surfaces extrêmement complexes et permet des configurations d’outils potentiellement plus petites.
Alors que l’usinage à cinq axes permet de réduire la déformation grâce à la rigidité accrue due à la réduction des montages, cela ne supprime pas la contrainte résiduelle.
Inspection et finition de surface
Les éléments d’inspection critiques incluent la platitude, Profil, Position du trou, Épaisseur du mur, Rainures d’étanchéité, Espaces d’accouplement et rugosité de la surface. Inspection du CMM, Jauges de hauteur, Mesure des courbes de niveau, Des essais de rugosité et des essais d’assemblage peuvent tous être nécessaires.
La finition de surface doit également être prise en compte lors de la DFM. L’anodisation peut modifier les dimensions critiques, pendant le sablage, Le polissage et le brossage peuvent affecter les bords ou la cohérence visuelle. Zones de mise à la terre conductrices, bobine, Les faces d’étanchéité et les ajustements de précision peuvent nécessiter un masquage ou une compensation dimensionnelle.
Comment le prototypage GD supporte l’usinage d’enceintes CNC en aluminium
GD Prototypage soutient des projets allant des prototypes fonctionnels à la production à faible volume et à usage final utilisant 3 axes internes, 4 axes, 3 Usinage 2 axes et simultané cinq axes.
Les options en aluminium disponibles incluent le 6061, 5052, 2024, 7075, 5083, 6082, 3003 et 1100. Les options de finition incluent des surfaces telles qu’usinées, Anodisation, sablage, Finitions de polissage et brossées.
Dans des conditions matérielles et géométriques appropriées, La capacité d’usinage peut atteindre des tolérances d’environ ±0.05 mm et rugosité de surface jusqu’à Ra 0,2 μm. Ces valeurs ne sont pas automatiques pour chaque enceinte à paroi fine; Les résultats réalisables dépendent de la taille de la pièce, Épaisseur du mur, État des matériaux, Installations et exigences d’inspection.
Avec un atelier d’usinage interne, Planification de la production 24h/24 et 7j/7 et support technique personnalisé, GD Prototypage peut examiner les dessins, Tolérances et risques de déformation avant fabrication.
Construire des enceintes en aluminium à parois fines plus stables
L’usinage fiable d’enceintes CNC en aluminium nécessite un contrôle coordonné du matériau, géométrie, Parcours d’outils, Installation et inspection. Murs uniformes, Grossesse équilibrée, La finition de la lumière et la mesure à l’état libre sont souvent plus importantes que la précision machine seule.
GD Prototying propose des revues pratiques du DFM pour les prototypes d’enceintes en aluminium et les pièces de production. Soumettez vos plans d’enceinte pour évaluer l’épaisseur des parois, Séquence d’usinage, Tolérances, Exigences de finition de surface et d’inspection avant le début de la production.
FAQ
Q1. Est-ce que GD Prototying propose un usinage d’enceintes CNC en aluminium?
Oui. GD Prototying propose l’usinage d’enceintes CNC en aluminium pour prototypes fonctionnels et pièces de production. Ils fournissent un usinage CNC 3/4/5 axes pour une variété d’applications.
Q2. Boîtiers en aluminium à paroi fine pour machine à prototype Can GD?
Oui. GD Prototying est capable de concevoir des parois fines, cavités profondes, et nervures / connecteurs / joints / supports. L’équipe d’ingénierie examine les caractéristiques profondes pour détecter des inquiétudes sur la manière dont le matériau sera maintenu, Comment les outils accéderont aux fonctionnalités, et comment le matériau se déforme pendant l’usinage.
Q3. Quels alliages d’aluminium sont autorisés pour l’usinage d’enceintes CNC?
Aluminium 6061, 5052, 2024, 7075, 5083, 6082, 3003, et les 1100 sont tous des alliages d’aluminium acceptables. Lors du choix de votre matériau, Considérons le reste des éléments suivants: force, usinage, corrosion, thermique, et finition de surface.
Q4. Quelles tolérances le prototypage GD peut-il atteindre?
Selon le matériau et la géométrie, Le prototypage GD peut atteindre des tolérances d’environ ±0.05 mm. Les tolérances réelles dépendent de l’épaisseur de la paroi, Géométrie des caractéristiques, Le matériau, et exigences d’inspection.
Q5. Quelle est la rugosité de surface pour les boîtiers en aluminium usiné?
La rugosité de surface pour les boîtiers en aluminium dépend des exigences d’usinage et de caractéristiques, mais peut être aussi bas que Ra 0,2 μm. Cette capacité ne peut pas être appliquée à toutes les surfaces d’un boîtier.
