






Services d’usinage CNC abordables: Comment équilibrer la tolérance, Finition de surface, et Coût
Des services d’usinage CNC abordables à un tarif inférieur ne suggèrent pas une mauvaise précision ou qualité. Chaque élément d’un projet CNC - Géométrie des pièces, matériaux, Tolérances, Rugosité, usinage, Stratégie d’inspection, et volume de production - crée un équilibre qui stimule les coûts.
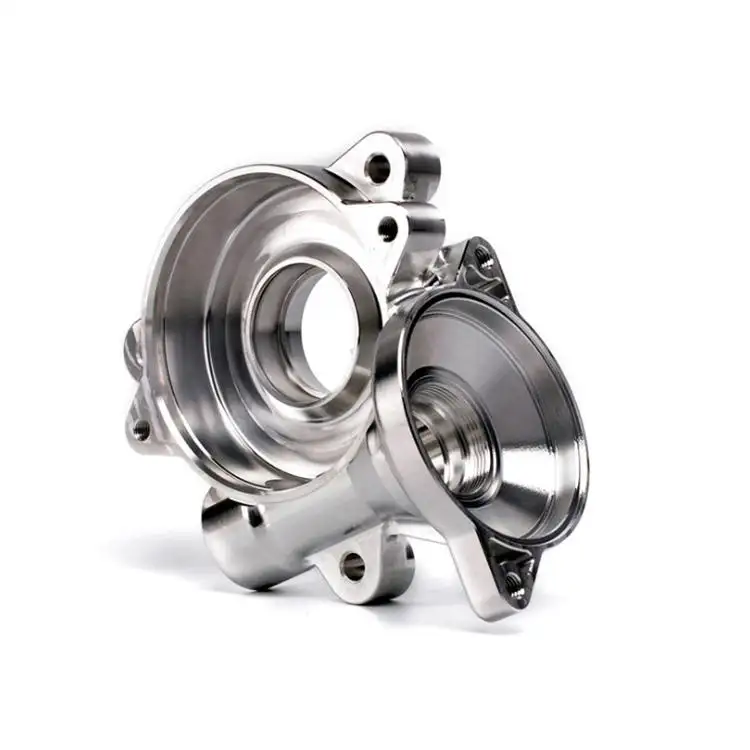
La conception CNC avec la meilleure efficacité des coûts utilise des tolérances élevées et une rugosité de surface dans les zones qui affectent l’ajustement, scellement, Alignement et déplacement, et qui sont visibles sur la partie finie. Spécifier la même rugosité de surface et les mêmes tolérances pour toutes les surfaces de la pièce peut entraîner des augmentations significatives des coûts de conception et d’usinage. Beaucoup de ces spécifications de rugosité et de tolérance de surface peuvent être appliquées avec peu ou pas d’impact sur la fonctionnalité de la pièce.
Quelles influences sur le coût des services d’usinage CNC?
Lors de l’examen d’un devis CNC, Pensez au-delà du simple temps machine. Le coût de la programmation, Mise en place, outillage, matières premières, inspection, Les risques de finition et de production sont tous inclus dans le prix.
Programmation et mise en place
Les coûts liés à la programmation et à la mise en place sont en grande partie fixes. Pour des séries de production à faible volume, Les coûts sont répartis sur un nombre plus restreint de pièces, ce qui signifie que le coût par pièce est plus élevé.
Rendre les services d’usinage CNC abordables plus viables pour les petites séries de production, Le coût d’installation peut être réduit en consolidant les opérations d’usinage.
Temps de cycle de la machine
Le coût est plus élevé pour des cycles d’usinage plus longs. Parmi les facteurs les plus critiques qui influencent le temps de cycle, on trouve:
• Le volume de matière à retirer
• Caractéristiques de conception nécessitant des cavités profondes et des fentes étroites
• Outillages nécessitant un grand surplomb
• Opérations multiples de finition
• Changements d’outils fréquents
• Des taux d’avance lents
• Éclats difficiles à retirer
Un design simple à regarder peut facilement devenir coûteux lorsque plusieurs installations sont nécessaires et qu’un grand volume de matériau doit être retiré.
Exigences d’inspection
Des tolérances élevées peuvent nécessiter des contrôles et des systèmes supplémentaires pour garantir qu’une pièce est mesurée, Inspecté, et rapporta. Ces inspections et contrôles supplémentaires ajoutent du temps au processus afin de garantir que les tolérances sont respectées.
Pourquoi le coût de l’usinage CNC avec des tolérances serréess Plus?
La tolérance en CNC définit la variation d’une dimension à partir de la valeur nominale. Une plage de tolérance plus petite signifie que la variation d’un plus grand nombre de facteurs devra être contrôlée.
La précision dimensionnelle peut être influencée par:
• Déflexion et usure de l’outil de coupe
• Chaleur générée lors de la coupe
• Contrainte dans la pièce
• Pression des dispositifs de fabrication
• Croissance de la machine
• Déformation des parois fines
• Incertitude de mesure
Les composants avec des tolérances serrées nécessiteront des coupes de finition plus légères, Taux d’alimentation plus lents, nécessitent des fixations plus stables, Inspections plus fréquentes, Et bien sûr, Compensation des outils. Quelques matériaux, comme les plastiques, Aluminium à paroi fine, et même certains longs arbres fins seront très sensibles à la chaleur de coupe et à la déformation.
| Type de caractéristique | Stratégie de tolérance recommandée | Effet coût |
| Profil extérieur non accouplant | Utiliser des tolérances générales | Bas |
| Montage ou localisation des trous | Spécifier en fonction des exigences d’assemblage | Douleur moyenne |
| Sièges à roulement et ajustements de précision | Appliquez des tolérances locales serrées | Haut |
| Surfaces esthétiques | Contrôle de l’apparence plutôt que de la dimension | Varie |
| Une pièce entière avec des tolérances serrées | À éviter sauf si c’est absolument nécessaire | Très haut |
Des dimensions critiques clairement définies et éloignées de la géométrie non critique aboutiront presque toujours à une solution d’usinage CNC plus économique.
Comment la finition de surface influence-t-elle le coût de l’usinage CNC?
La finition de surface et la texture de surface sont liées en ce que la finition de surface décrit la nature de la surface de la pièce à travailler au niveau microscopique. La texture de surface est le plus souvent mesurée par Ra. La finition de surface peut également désigner plusieurs traitements post-traitement tels que l’anodise, sablage, et le polissage.
Surfaces usinées
Une finition telle qu’usinée est généralement l’option la plus économique. Les marques d’outils restent visibles, mais la surface peut convenir aux supports, Composants internes, Boîtiers, et des caractéristiques non esthétiques.
Surfaces usinées à faible rugosité
Il n’est pas toujours vrai que le Ra inférieur est meilleur. Ce qui suit peut aider à obtenir un Ra plus bas:
• Profondeur de coupe plus faible
• Débit d’alimentation plus lent
• Outillages affûtés/spécialisés
• Passes de finition supplémentaires
• Renforcement de la retenue des pièces
• Inspection de surface plus approfondie
La spécification de faible rugosité doit principalement être réservée aux faces d’étanchéité, Surfaces glissantes, Éléments optiques, Surfaces qui entrent en contact avec des fluides, et lorsqu’un ajustement précis est nécessaire.
Finition secondaire
| Finir | But principal | Principaux facteurs de coût |
| Tel qu’usiné | Restes tels que découpés par CNC | Post-traitement minimal |
| Sablage | Finition mate uniforme | Masquage, Surface, et l’uniformité |
| Anodisation | Traitement de surface pour améliorer la résistance à l’usure et la corrosion de l’aluminium | Apparence saturée, Profondeur de finition, et l’équilibrage dimensionnel |
| Polissage | Finition lisse ou réfléchissante | Niveau élevé de travail manuel, Difficulté de la géométrie des pièces |
| Brossage | Finition satinée directionnelle | Direction du grain et uniformité de la finition |
Atteindre un équilibre entre tolérance, Finition de surface, et Coût
Premier, déterminer la fonction de chaque élément et classer les caractéristiques qui suivent selon leur importance. Les autres fonctionnalités peuvent être dépriorisées.
• Scellement des faces
• Surfaces d’ajustement de précision
• Surfaces esthétiques
• Zones internes non critiques
Caractéristiques d’un dessin technique:
• Éviter des tolérances strictes sur l’ensemble du dessin.
• Des tolérances strictes ne doivent être spécifiées que sur les caractéristiques nécessaires.
• Utiliser des tolérances générales pour les caractéristiques non critiques.
• Utiliser de faibles valeurs de Ra uniquement sur les surfaces fonctionnelles.
• Spécifier et indiquer clairement les exigences de finition et appliquer le masquage si nécessaire.
• Différencier les surfaces/bords à finir de ceux à mesurer.
Lors de l’évaluation du coût total de fabrication, Envisage de finir, inspection, Le risque de retravailler, La difficulté de l’assemblage, Le coût du transport, la fiabilité à long terme du produit, et le coût de l’usinage.
Stratégies DFM pour des services d’usinage CNC plus abordables
La conception pour la fabricabilité peut réduire à la fois les coûts d’usinage et de contrôle qualité. Parmi les stratégies utiles figurent:
• Éviter les caries profondes inutiles.
• Adapter les rayons d’angle internes aux fraises standard.
• Réduire les parois extrêmement fines et les hauteurs, Caractéristiques étroites.
• Utiliser des tailles de trous standard et des spécifications de filetage.
• Éviter les fentes qui nécessitent des outils exceptionnellement petits ou longs.
• Utiliser des matériaux proches de la taille du sol lorsque cela est possible.
• Prendre en compte l’épaisseur de l’anodise ou du plaque.
• Regrouper des fonctionnalités pouvant être usinées en une seule configuration.
Pour les composantes rotationnelles, choisissez le tournage CNC, et pour les composants prismatiques, Choisissez le fraisage CNC.
Ces options produiront les composants à un coût minimal, Fonctionnellement, et le temps; ainsi que, Réduire le risque de déformation, Outils cassés et inexactitudes involontaires.
Quand Are 3 axes, 3 2-Axes, et 5 axes MIlling Technologies JUstifié?
| Processus | Composantes applicables | Avantage de tarification |
| Fraisage à 3 axes | Caractéristiques plates, Trous et fentes de base | Programmation et exploitation les moins coûteuses |
| Fraisage à 4 axes | Caractéristiques circonférentielles ou à plusieurs faces | Faible coût grâce à la réduction du repositionnement |
| 3 Fraisage à 2 axes | Caractéristiques multi-faces ou inclinées | Faible coût grâce à la réduction des réglages et à la précision accrue |
| Fraisage à 5 axes (Simultané) | Parties complexes avec des surfaces complexes | Réduction significative de la finition de surface et beaucoup moins de marques de fondu |
Tournage CNC]Arbres axiaux, Manches, et des composantes rotationnelles similaires]Moins coûteux grâce à l’usinage des pièces axisymétriques
Technologies de fabrication avancées, En particulier la technologie à 5 axes, peut suggérer un coût total plus bas. Usinage à 5 axes, À titre d’exemple, Cela peut être plus économique que plusieurs configurations 3 axes car cela peut éliminer le besoin de luminaires et de réglages ainsi que prévenir les erreurs d’alignement qui s’accumulent et entraînent un désalignement.
La gamme de services de prototypage de GD Prototying, Petit lot, et l’usinage de production inclut le fraisage CNC, 3 Usinage 2 axes et synchrone à cinq axes, et tournage CNC. Cette gamme de services permet d’employer des méthodes de fabrication plus rentables basées sur la géométrie des pièces, plutôt que de recourir par défaut aux méthodes plus coûteuses.
Comment les matériaux influencent le coût de l’usinage CNC
Les services d’usinage CNC abordables dépendent du prix du matériau, usinabilité, Usure des outils, Disponibilité des stocks, et la stabilité dimensionnelle — pas seulement le coût des matières premières.
| Groupe de matériaux | Niveau de coût relatif | Considérations sur l’usinage |
| Aluminium | Bas-moyen | Coupe rapide, Bon contrôle des puces, Largement disponible |
| Acier au carbone | Bas-moyen | Usure modérée des outils; La dureté affecte le temps de cycle |
| Laiton et cuivre | Douleur moyenne | Des machines en laiton; Le cuivre peut provoquer des problèmes de chaleur et de contrôle des puces |
| Inox | Moyen-Haut | Forces de coupe plus élevées, Alimentations plus lentes, Usure des outils plus importante |
| Titane | Haut | Faible vitesse de coupe, Concentration de chaleur, Outillages coûteux |
| ABS, PC, POM, Nylon | Bas-moyen | Usinage rapide mais sensible à la chaleur et au serrage |
| REGARDER, PPS, PTFE | Haut | Coût plus élevé des stocks et exigences de montage spécifiques au matériau |
| Plastiques renforcés de fibres | Moyen-Haut | Les fibres abrasives accélèrent l’usure des outils |
Choisir un matériau avec une alimentation stable et une usinabilité adaptée peut réduire le temps de cycle, Ferraille, et les coûts d’inspection.
Selon la matière, géométrie, Taille, Maintien du travail, et exigences d’inspection, tolérances strictes d’environ ±0.05 mm et une rugosité de surface jusqu’à Ra 0,2 μm peut être atteignable. Ces valeurs doivent être examinées pour chaque projet plutôt que traitées comme des spécifications par défaut pour chaque fonctionnalité.
Mots de clôture: Choisir des services d’usinage CNC abordables
Les services d’usinage CNC abordables ne reposent sur l’application de tolérances strictes et de finitions premium que lorsque la fonction l’exige.. GD Prototying prend en compte les pièces métalliques et en plastique d’ingénierie avec des pièces telles qu’usinées, anodisé, sablé, poli, Brossé, et finitions personnalisées.
Avec la capacité d’un atelier d’usinage interne, Nous sommes capables de produire des prototypes ainsi que de produire à la demande, et nous sommes capables de développer/fabriquer des modèles avec un accompagnement individuel et de répondre en 12 heures. Pour un design de fabrication (DFM) Critique, Merci de fournir vos dessins, matériaux, quantités, Tolérances, et exigences de finition.
FAQ
Q1. Quels processus d’usinage CNC offre le prototypage GD?
GD Prototying propose 3 axes, 4 axes, 3 2-axes, et fraisage CNC simultané sur 5 axes et tournage à travers le prototypage, Production à faible volume, et composants d’usage final.
Q2. Comment GD Prototying offre-t-il des services d’usinage CNC abordables?
L’équipe d’ingénierie se concentre sur la réduction des coûts pour le client et choisit la méthode la plus économique, Mise en place, et la stratégie basée sur la géométrie, tolérance, Besoins en matière de matériaux et de surface, Inspections, et quantités.
Q3. Quelle est la tolérance d’usinage CNC attendue pour le prototypage GD?
Compte tenu du travail, Exigences d’inspection, Taille de la pièce, géométrie, et matériel, Tolérances de ±0.05 mm sont attendus. Chaque cas individuel est évalué.
Q4. La rugosité de surface de Ra 0,2 μm est atteignable au prototypage GD?
Ra 0,2 μm est potentiellement atteignable dans certains matériaux et caractéristiques en tant que condition non standard et en procédés de finition contrôlés.
Q5. Quelle est la gamme de matériaux que le prototypage GD peut offrir en usinage?
Les matériaux vont de l’aluminium, Acier et ses alliages, laiton, cuivre, titane, et le magnésium pour les plastiques d’ingénierie tels que l’ABS, PC, PMMA, POM, nylon, REGARDER, PPS, et PTFE, ainsi que des plastiques renforcés.
